

मुद्रण स्याही में असंतुलन और बढ़ती दोष दर
जब हमारी कंपनी चार रंग मुद्रण के लिए हीडलबर्ग सीडी102 प्रेस का उपयोग करती है, तो हमें टेक्स्ट क्षेत्र में 50% और 75% हाफ़टोन पर मैजेंटा प्लेट में महत्वपूर्ण असामान्यताएं मिलीं (चित्र 1)। मुख्य मुद्दे थे असमान रूप से बढ़े हुए बिंदु, धुंधली छवियां और पाठ, मुद्रण के दौरान ध्यान देने योग्य रंग भिन्नताएं, और मशीन की पानी की खपत में उल्लेखनीय वृद्धि। इन समस्याओं के कारण स्पष्ट रूप से रंग फीका पड़ गया, संतृप्ति में कमी आई, मुद्रित सामग्रियों में मिडटोन ग्रेडेशन का नुकसान हुआ और स्क्रैप दर में उल्लेखनीय वृद्धि हुई।
दोष का कारण
कर्मचारियों ने सबसे पहले इंप्रेशन सिलेंडर और फीड ग्रिपर की जांच की और पुष्टि की कि चिकनाई सामान्य थी और ग्रिपर पैड साफ और मलबे से मुक्त थे। हालाँकि, जब कंबल सिलेंडर इंकिंग रोलर दबाव का निरीक्षण किया गया, तो अस्थिर दबाव पाया गया। एक व्यवस्थित निरीक्षण के बाद, खराबी का मूल कारण यह निर्धारित किया गया: 80 मिमी व्यास वाला ऑपरेटिंग साइड इंकिंग रोलर बेयरिंग स्नेहन की कमी के कारण जब्त हो गया, जिससे बेयरिंग लॉक हो गई। मशीन संचालन के दौरान, बियरिंग स्लीव इंकिंग रोलर के साथ समकालिक रूप से घूमती है, जिसके परिणामस्वरूप बियरिंग कप गंभीर रूप से घिस जाता है (चित्र 2)। घिसाव की मात्रा मानक सीमा से अधिक हो गई, जिससे बेयरिंग सीट की मेटिंग सतह पर गहरा घिसाव हो गया।
जब मशीन निष्क्रिय चल रही हो, तो 80 मिमी व्यास वाला इंकिंग रोलर बेयरिंग कप के भीतर अपेक्षाकृत आसानी से चल सकता है। हालाँकि, दबाव के साथ मुद्रण के दौरान, इंकिंग रोलर पहले स्याही वितरण रोलर के साथ एकतरफा संपर्क में आता है, और दबाव लागू होने के बाद, यह स्याही वितरण रोलर और प्रिंटिंग प्लेट दोनों से एक साथ संपर्क करता है। मशीन के प्रत्येक घुमाव के कारण इंकिंग रोलर प्रिंटिंग प्लेट के संपर्क में आने पर घिसे हुए बियरिंग कप में अनियमित डगमगाहट का अनुभव करता है। यह सबसे पहले प्रिंट डॉट्स को नुकसान पहुंचाता है, जिसके परिणामस्वरूप चित्र 1 में धुंधली और विकृत डॉट की समस्या देखी जाती है। इसके अलावा, प्रिंटिंग प्लेट के संपर्क में आने पर इंकिंग रोलर के डगमगाने से इंकिंग रोलर और स्याही वितरण रोलर के साथ-साथ इंकिंग रोलर और प्रिंटिंग प्लेट के बीच दबाव में अनियमित परिवर्तन होता है, जो बाद में प्रिंटिंग के दौरान स्याही की धारियां बना सकता है और पानी के असंतुलन का कारण बन सकता है।
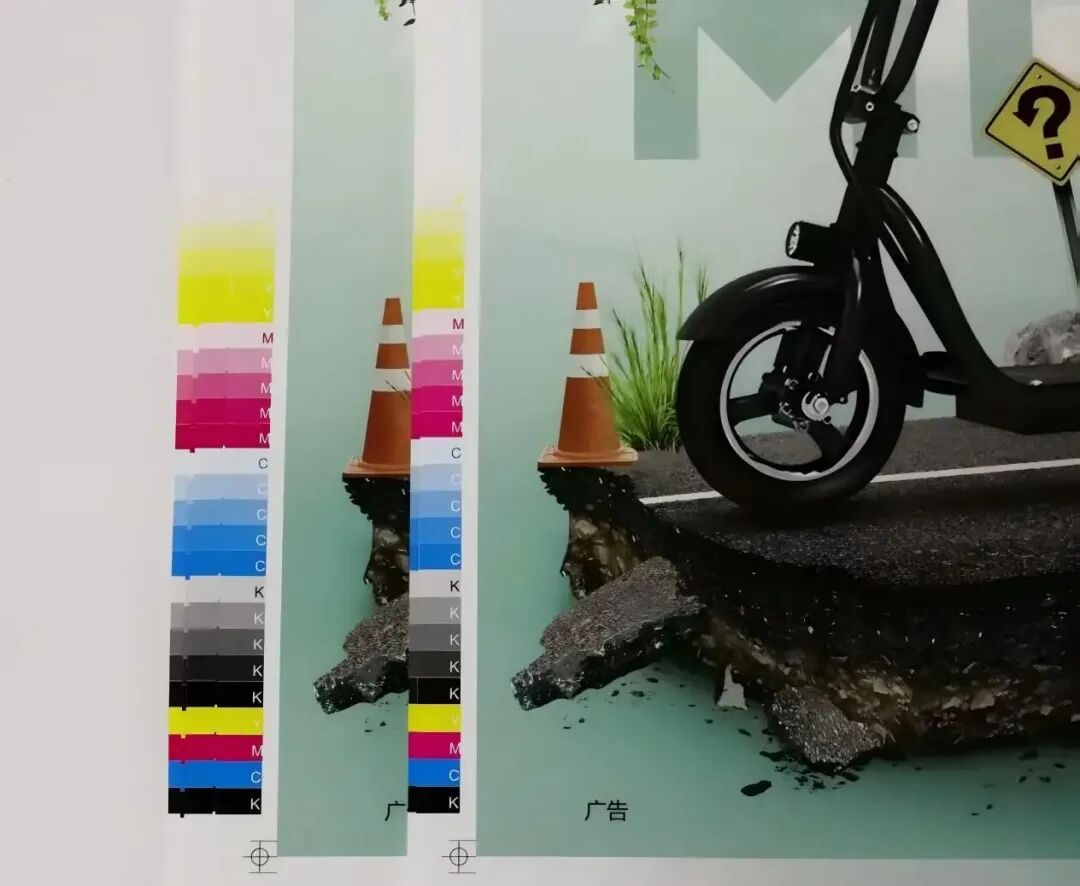
चित्र 1 समस्याग्रस्त स्टाम्प (बाएँ) और समायोजित स्टाम्प (दाएँ)
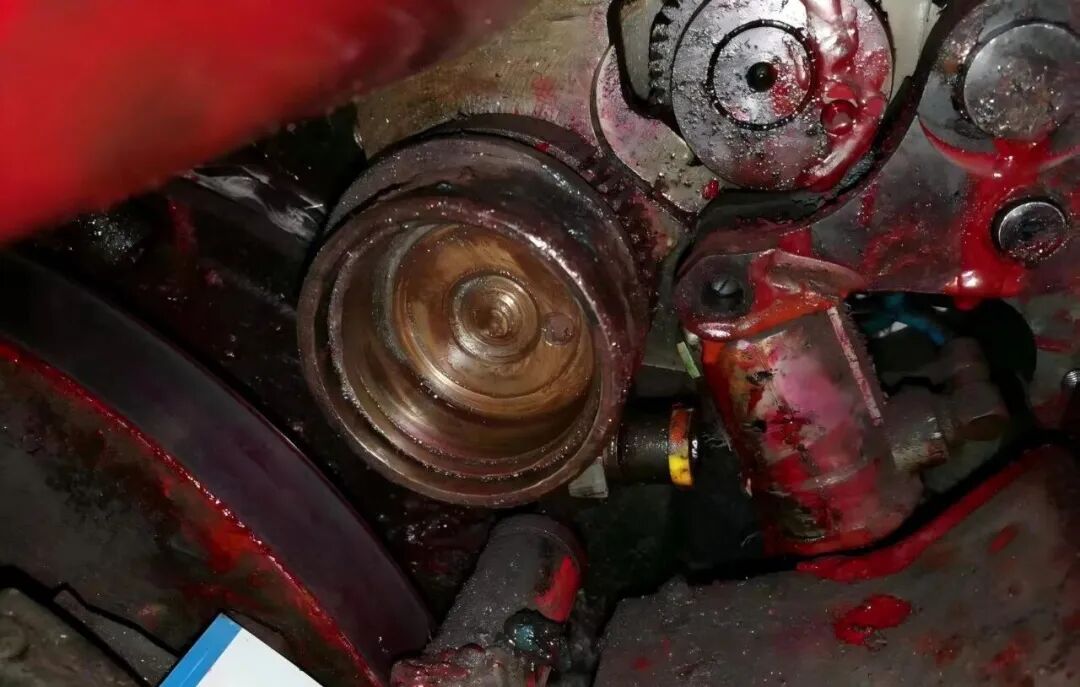 चित्र 2 अनिलॉक्स रोलर बाउल की पहनने की स्थिति
मानकीकृत रखरखाव प्रक्रिया
चूंकि फॉर्म रोलर मुख्य रूप से गति के लिए फाउंटेन रोलर पर निर्भर करता है और प्रिंटिंग प्लेट के संपर्क में आने पर केवल लयबद्ध मामूली मंदी करता है, इसलिए प्रिंटिंग दबाव को समायोजित करते समय चित्र 3 में दिखाए गए मानक का सख्ती से पालन करना महत्वपूर्ण है। फॉर्म रोलर और फाउंटेन रोलर के बीच दबाव अनुपात प्रिंटिंग प्लेट पर दबाव से 1 मिमी अधिक होना चाहिए। यदि फॉर्म रोलर और प्रिंटिंग प्लेट के बीच दबाव फॉर्म रोलर और वितरक रोलर के बीच दबाव से अधिक हो जाता है, तो फॉर्म रोलर अनियमित रूप से धीमा हो जाएगा, जिससे असमान स्याही हस्तांतरण, अत्यधिक पानी और स्याही की समस्या होगी, और अंततः अस्थिर स्याही का रंग होगा।
वास्तविक उत्पादन में, जब कर्मचारी दैनिक निरीक्षण के दौरान फॉर्म रोलर के दबाव की जांच करते हैं, तो वे आमतौर पर केवल फॉर्म रोलर और प्रिंटिंग प्लेट के बीच के दबाव पर ध्यान देते हैं, फॉर्म रोलर और वितरक रोलर के बीच के दबाव की उपेक्षा करते हैं। निम्नलिखित मानकीकृत रखरखाव प्रक्रिया है:
(1) शटडाउन और सफाई: बिजली डिस्कनेक्ट करें और लॉकआउट टैग लगाएं, फिर एक समर्पित सफाई एजेंट का उपयोग करके रोलर की सतह पर स्याही फिल्म और असर आवास के अंदर किसी भी धातु के मलबे को अच्छी तरह से हटा दें।
(2) घटक प्रतिस्थापन: मूल निर्माता की बियरिंग असेंबली (बियरिंग बाउल, बॉल और केज सहित) को बदलें। स्थापना से पहले, संदूषण मुक्त असेंबली सुनिश्चित करने के लिए अल्ट्रासोनिक सफाई और नाइट्रोजन ब्लोइंग करें।
(3) दबाव अंशांकन: अंशांकन के लिए हीडलबर्ग दबाव परीक्षण फिल्म का उपयोग करें (जैसा कि चित्र 3 में दिखाया गया है)।
(4) दबाव मानकों को परिभाषित करें: फॉर्म रोलर और फाउंटेन रोलर के बीच स्याही के निशान की चौड़ाई 4 ± 1 मिमी होनी चाहिए; प्रिंटिंग प्लेट के साथ संपर्क चौड़ाई 4-1 मिमी पर सेट की जानी चाहिए।
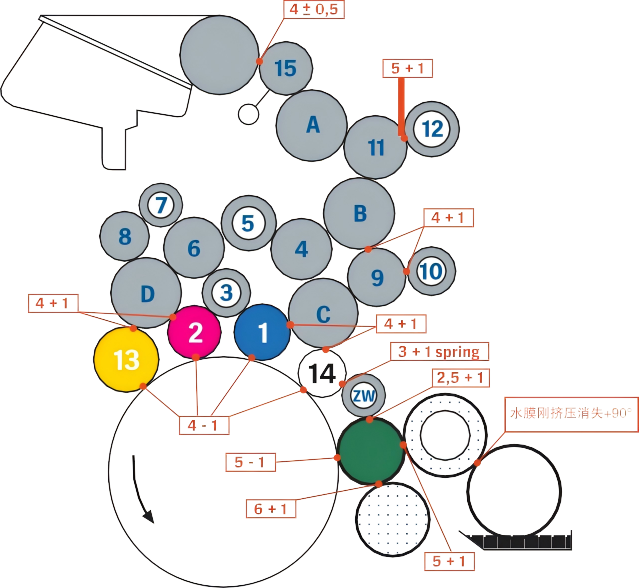
चित्र 3 मुद्रण दबाव समायोजन मानक
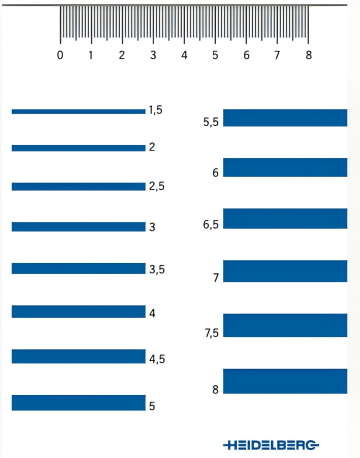 चित्र 4 हीडलबर्ग तनाव परीक्षण फिल्म
रखरखाव प्रभाव
मानकीकृत रखरखाव के बाद, उपकरण और मुद्रित उत्पादों की गुणवत्ता में काफी सुधार हुआ है, और सभी संकेतक सामान्य सीमा पर वापस आ गए हैं:
(1) मैजेंटा संस्करण का 50% आउटलेट वृद्धि मूल्य रखरखाव से पहले 22% ~ 45% से लगभग 18% (17±3% आउटलेट वृद्धि की आवश्यकताओं के अनुरूप) तक आगे-पीछे होता रहता है।
(2) 75% डॉट घनत्व के ग्रेडिएंट स्तर की ग्रेडिएंट चिकनाई 40% बढ़ जाती है, और मुद्रण प्रक्रिया के दौरान कोई स्पष्ट मलिनकिरण नहीं होता है।
(3) 8 घंटे तक निरंतर उत्पादन की डेटा निगरानी से पता चलता है कि मुद्रण पानी की खपत (दोषपूर्ण इकाई की मरम्मत के बाद) 20% कम हो गई है, और स्क्रैप दर 22% से 0.2% तक कम हो गई है।
(4) उपकरण स्थिरता निगरानी में पाया गया कि 72 घंटों के निरंतर संचालन के दौरान, इन्फ्रारेड थर्मल इमेजर ने दिखाया कि प्लेट रोलर बेयरिंग का तापमान 40±2 डिग्री की सामान्य सीमा में स्थिर था, और कंपन स्पेक्ट्रम विश्लेषण में कोई असामान्य शिखर नहीं था।
समस्या विश्लेषण
01/ रखरखाव तंत्र में दोष
इस विफलता के मुख्य कारणों में से एक यह है कि उपकरण रखरखाव तंत्र में स्पष्ट दोष हैं, और संबंधित संचालन उपकरण रखरखाव मैनुअल की आवश्यकताओं का उल्लंघन करते हैं, जो निर्धारित करता है कि स्याही रोलर को हर महीने अलग करना होगा, असर की स्थिति की जांच करनी चाहिए, चिकनाई वाला तेल जोड़ना चाहिए और स्याही रोलर दबाव को मानकीकृत तरीके से समायोजित करना चाहिए। इसके अलावा, पिछले रखरखाव के दौरान, हीडलबर्ग की विशेष स्याही ट्रेस चौड़ाई का पता लगाने वाली फिल्म के बजाय गलती से साधारण फीलर गेज का उपयोग किया गया था, जिसके परिणामस्वरूप 2.2 मिमी का अंतर सेटिंग विचलन हुआ, और स्याही रोलर का दबाव गलती से 6.2 मिमी (मानक मूल्य से 55% अधिक) पर सेट हो गया, जिसके परिणामस्वरूप असर अधिभार हुआ।
जब रबर रोलर का सामान्य इंडेंटेशन 4 मिमी है, तो दबाव 18N है; जब इंडेंटेशन 6 मिमी तक पहुंचता है, तो दबाव 63.5N तक बढ़ जाता है, और जब इंडेंटेशन 8 मिमी तक पहुंच जाता है, तो दबाव 149N तक पहुंच जाता है। इंडेंटेशन जितना बड़ा होगा, उपकरण उतनी ही तेजी से खराब होंगे, स्याही और भिगोने वाले तरल पदार्थ की खपत उतनी ही अधिक होगी और बिजली की खपत में भी वृद्धि होगी। साथ ही, अत्यधिक दबाव से रबर रोलर में स्पष्ट गर्मी संचय, उच्च तापमान और व्यापक इंडेंटेशन हो जाएगा, जिससे मुद्रण प्रक्रिया में वास्तविक दबाव गैर-रैखिक रूप से बढ़ जाएगा, जिससे रबर रोलर का सख्त होना तेज हो जाएगा। यद्यपि रबर रोलर की कठोरता कुछ हद तक संक्षारण प्रतिरोध को बढ़ा सकती है, यह पानी और स्याही हस्तांतरण क्षमता को काफी कम कर देगी, मुद्रण उपकरण की स्याही हानि और प्रिंटिंग प्लेट ग्राफिक्स के पहनने में वृद्धि करेगी। इसलिए, मुद्रण गुणवत्ता को प्रभावित किए बिना, रबर रोलर का दबाव जितना संभव हो उतना कम किया जाना चाहिए, और निर्माता द्वारा निर्दिष्ट न्यूनतम मूल्य को इष्टतम रखा जाना चाहिए।
02/रबर रोलर रखरखाव का अच्छा काम करें
रबर रोलर्स के दैनिक रखरखाव के लिए एक मानकीकृत प्रक्रिया बनाने की आवश्यकता होती है, और दैनिक हैंडओवर के दौरान प्लेट के दबाव की जांच की जानी चाहिए; साप्ताहिक रखरखाव के दौरान, प्लेट रोलर और स्याही रोलर के दबाव की जाँच पर ध्यान देना आवश्यक है, और यह सुनिश्चित करने के लिए प्लेट स्याही रोलर के रखरखाव में अच्छा काम करना चाहिए कि यह उत्पादन के दौरान हमेशा अपेक्षाकृत स्थिर स्थिति में बना रहे।
नए रबर रोलर की सतह असमान होनी चाहिए, और यह स्पर्श करने पर थोड़ा कसैला महसूस होता है (चित्र 5), ताकि पानी की फिल्म और स्याही का एक समान स्थानांतरण सुनिश्चित हो सके। लंबे समय तक उपयोग की प्रक्रिया में, स्याही, भिगोने वाले तरल पदार्थ और हर दिन विभिन्न सॉल्वैंट्स के साथ लगातार संपर्क के कारण, बाहरी वातावरण के प्रभाव के साथ, नए रबर रोलर की कठोरता आमतौर पर उपयोग की अवधि के बाद बढ़ जाएगी, जो एक सामान्य स्थिति है। यदि रबर रोलर का सिकुड़न और सख्त होना हल्का है, तो दबाव को उचित रूप से समायोजित करके स्याही स्थानांतरण विशेषताओं को बनाए रखा जा सकता है।
रबर रोलर की कठोरता में वृद्धि का मतलब यह भी है कि पेपर वूल पेपर पाउडर और भिगोने वाले घोल में ऑक्सीकृत पदार्थ रोलर की सतह पर जमा हो गए हैं, जिससे एक कठोर फिल्म बन गई है। इस कठोर फिल्म को समय-समय पर हटाया जाना चाहिए (चित्र 5) ताकि इसे लगातार कठोर होने और चमकने से रोका जा सके, जिससे स्याही स्थानांतरण और जल स्थानांतरण में अस्थिरता हो सकती है। जब सतह सख्त हो जाती है, तो रखरखाव के दौरान गंदे ग्लेज़िंग पदार्थ को कैल्शियम हटाने वाले पेस्ट से हटा दिया जाना चाहिए।
रबर रोलर के जीवन का निर्धारण करने में सफाई एजेंट का चुनाव सबसे महत्वपूर्ण कारक है। यद्यपि अत्यधिक वाष्पशील डिटर्जेंट सतह पर कठोर तलछट को हटाना आसान है, वे रबर रोलर्स के सिकुड़न का कारण भी बनेंगे। सफाई एजेंटों के अनुचित उपयोग से रबर रोलर्स का विस्तार, संकुचन और विरूपण भी होगा, रबर रोलर्स के बीच दबाव की स्थिरता प्रभावित होगी, और यहां तक कि पाइपलाइन, सीलिंग रिंग, मशीन पेंट और यहां तक कि रबर कंबल भी खराब हो जाएंगे। इसलिए, कार धोने के लिए अर्ध-{3}पानी-आधारित, निम्न-स्तरीय VOCs वाला पानी चुना जाना चाहिए। रखरखाव के बाद, रबर रोलर को नए रबर रोलर के स्थान पर स्थापित करने पर विचार करने की आवश्यकता होती है। रखरखाव के लिए कोई शॉर्टकट नहीं हैं, और यह निरंतर होना चाहिए।
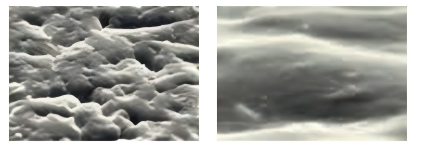
चित्र 5 नए रबर रोलर की सतह (बाएं) और ग्लेज़िंग के बाद रबर रोलर की सतह (दाएं)
मुद्रण गुणवत्ता की कुंजी स्याही के जल संतुलन में निहित है, और फाउंटेन रोलर और स्याही रोलर इस संतुलन को बनाए रखने में महत्वपूर्ण भूमिका निभाते हैं। दैनिक उत्पादन में, अनुचित रोलर समायोजन या रोलर घिसाव के कारण होने वाली विभिन्न गुणवत्ता संबंधी समस्याएं आम हैं। इसलिए, काम के दौरान रोलर्स का नियमित रूप से निरीक्षण और जांच करना और यह सुनिश्चित करने के लिए कि प्रत्येक रोलर उचित स्थिति में है, रोलर की सतह, व्यास और दबाव को समय-समय पर बनाए रखना और समायोजित करना आवश्यक है। उपकरण समायोजन डेटा आधारित और मानकीकृत होना चाहिए, जो उद्योग के उच्च गुणवत्ता वाले विकास में योगदान दे।