

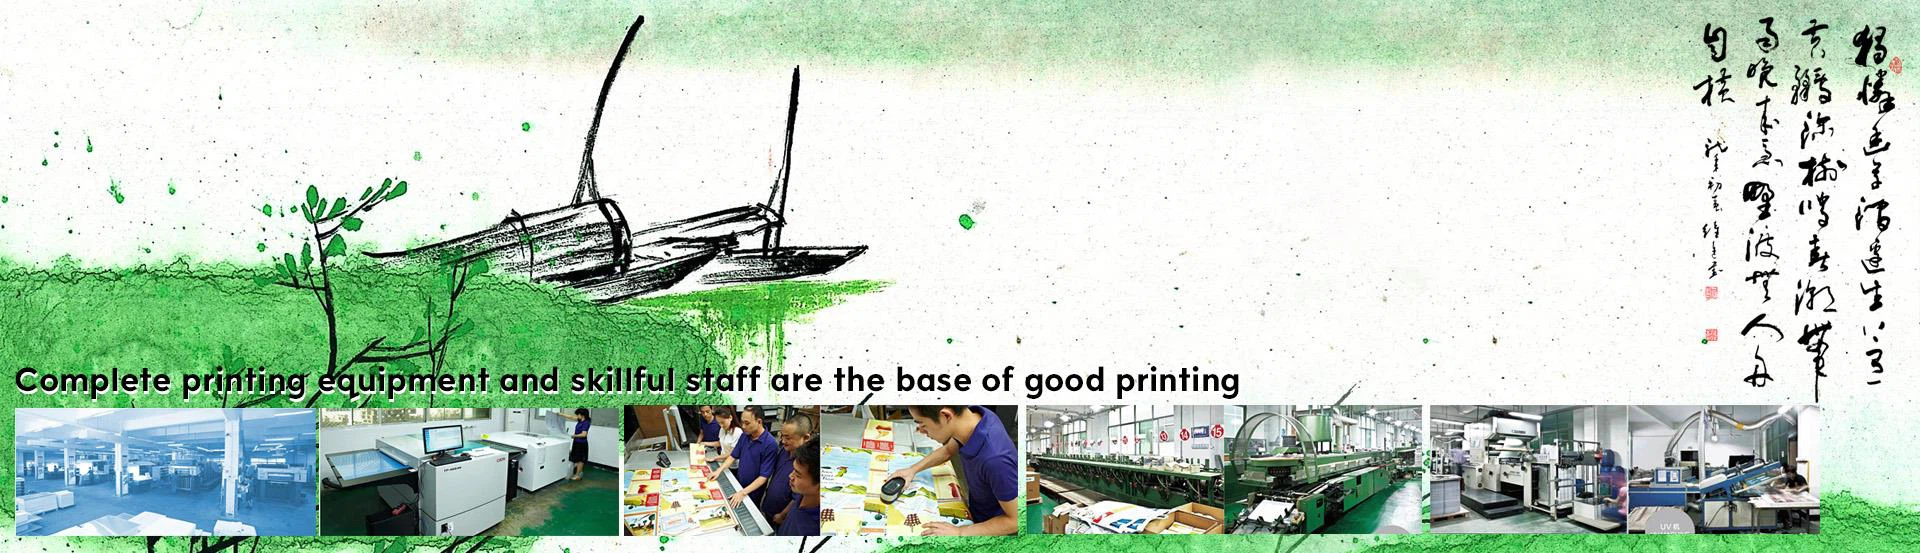
Flexo मुद्रण डिजाइन से शुरू होता है और मुद्रण से (दो)
हम शेन्ज़ेन चीन में एक बड़ी मुद्रण कंपनी है। हम सभी पुस्तक प्रकाशन, हार्डकवर बुक प्रिंटिंग, पेपरकवर बुक प्रिंटिंग, हार्डकवर नोटबुक, स्प्रिचुअल बुक प्रिंटिंग, काठी स्टिचिंग बुक प्रिंटिंग, बुकलेट प्रिंटिंग, पैकेजिंग बॉक्स, कैलेंडर, सभी प्रकार के पीवीसी, उत्पाद ब्रोशर, नोट्स, बच्चों की किताब, स्टिकर, सभी प्रदान करते हैं। विशेष कागज रंग मुद्रण उत्पादों के प्रकार, खेल कार्डैंड इतने पर।
अधिक जानकारी के लिये कृपया यहां देखें
http://www.joyful-printing.com। केवल इंग्लैंड
http://www.joyful-printing.net
http://www.joyful-printing.org
ईमेल: info@joyful-printing.net
बेशक, प्लेट बनाने का स्तर भी एक बहुत महत्वपूर्ण हिस्सा है। आइए पहले प्लेट बनाने के चरणों को समझते हैं:
पहला, बैक एक्सपोज़र
- वैक्यूम न करें, सीधे एक्सपोज़र के लिए प्लेट के पीछे रोशनी के लिए यूवी लाइट का उपयोग करें
- ऑक्सीजन मुक्त कणों का उपभोग करके यूवी प्रकाश के प्रति प्लेट को अधिक संवेदनशील बनाता है, मुख्य जोखिम समय को कम करता है
- कंधों को तेज करें
- प्लेट की गहराई को सीमित करने के लिए सब्सट्रेट की मोटाई स्थापित करें
दूसरा, सकारात्मक प्रदर्शन
फोटोपॉलीमराइजेशन प्रतिक्रिया के माध्यम से, नकारात्मक फिल्म के पारदर्शी हिस्से के तहत एक राहत का गठन किया जाता है।
तीसरा, थाली धो लें
धुलाई के समय, आंशिक रूप से पॉलिमराइज्ड राल को धोने वाले विलायक द्वारा पिघलाया जाता है और ब्रश स्क्रबिंग एक्शन द्वारा धोया जाता है।
चौथा, बेकिंग
धोने की प्रक्रिया के दौरान, ब्लीड प्लेट में सिरप को अस्थिर किया जाता है
पांच, छड़ी करने के लिए
प्लेट की सतह की कील को हटाने के लिए UVC प्रकाश के साथ प्लेट का पूर्ण एक्सपोज़र
छह, पोस्ट प्रोसेसिंग
एक्सपोज़र का तात्पर्य सूखे प्लेट के पूर्ण एक्सपोज़र से है, फिल्म और वैक्यूम की कोई आवश्यकता नहीं है
एक ही मोटाई के प्लेटों में अलग-अलग कठोरता होती है, कुछ ऑन-साइट प्रिंटिंग के लिए उपयुक्त हैं, कुछ डॉट प्रिंटिंग के लिए उपयुक्त हैं, कुछ स्याही मुद्रण के लिए उपयुक्त हैं, और कुछ यूवी स्याही मुद्रण के लिए उपयुक्त हैं, इसलिए सही कठोरता का चयन करना आवश्यक है ग्राहक की जरूरतों के अनुसार मुद्रण प्लेट प्लेट की मोटाई 7 मिमी, 3.94 मिमी, 2.84 मिमी, 2.54 मिमी, 2.28 मिमी, 1.7 मिमी, 1.143 मिमी है, जो कार्टन प्रिंटिंग, लेबलिंग, फिल्म प्रिंटिंग के लिए हैं। कार्टन-मुद्रित प्लेटों में 33-42 (शोर) की सामान्य कठोरता होती है, और लेबल और फिल्म-मुद्रित प्लेटों में 56-70 (शोर) की सामान्य कठोरता होती है।
सामान्य तौर पर, नरम मुद्रण प्लेटों में बेहतर स्याही हस्तांतरण प्रदर्शन और कम पिनहोल उपस्थिति होती है। मुद्रित वर्ण और डॉट्स कठिन मुद्रण प्लेटों के लिए उपयुक्त हैं, ताकि मुद्रित डॉट्स का विस्तार कम हो और लेखन स्ट्रोक स्पष्ट हो।
कट प्लेट को प्लेट के लिए एक सब्सट्रेट का उत्पादन करने के लिए एक्सपोज़र मशीन पर वापस एक्सपोज़र पर रखा गया है। यदि बैक एक्सपोज़र का समय बहुत लंबा है, तो राहत उथली हो जाती है, और ऐसी प्रिंटिंग प्लेट स्याही को ब्लॉक करने के लिए उत्तरदायी है। यदि बैक एक्सपोज़र का समय बहुत कम है, तो राहत बहुत अधिक है, और प्लेट को धोने पर ग्राफिक आसानी से धोया जाता है, और मुद्रण के दौरान डॉट स्प्रेड बड़ा है, और मुद्रण स्थायित्व अधिक नहीं है।
सामान्य परिस्थितियों में, हम इस बात की वकालत करते हैं कि आधार का अनुपात और राहत प्लेट की मोटाई के 6/4, 5/5 के दायरे में नियंत्रित होती है।
बैकिंग उजागर फ्लेक्सो को सुरक्षात्मक परत से छील दिया जाता है, और मैट फिल्म की सतह की सतह से जुड़ी होती है। प्लेट बनाने की प्रक्रिया के दौरान फिल्म और प्लेट के बीच अवशिष्ट हवा को रोकने के लिए, फिल्म के किनारे पर एक विशेष वैक्यूम पट्टी को दबाया जाता है और प्लेट (वैक्यूम बार में हवा के निर्यात के लिए एक क्षैतिज और ऊर्ध्वाधर नाली होती है) वैक्यूम स्विच सक्रिय है, और सफाई की जाती है। वैक्यूम फिल्म 0.8 बार से अधिक वैक्यूम दबाव होने पर सकारात्मक प्रदर्शन करना शुरू कर देती है।
सकारात्मक जोखिम प्लेट बनाने की प्रक्रिया का एक महत्वपूर्ण हिस्सा है। विभिन्न पैटर्न के लिए आवश्यक एक्सपोज़र समय अलग-अलग है। एक्सपोज़र का समय बहुत लंबा है, जो राहत ढलान को बड़ा बना देगा, जिसके परिणामस्वरूप रिवर्स व्हाइट टेक्स्ट का shallower स्ट्रोक स्थान, मुद्रण प्रभाव को प्रभावित करेगा; एक्सपोज़र का समय पर्याप्त नहीं है, छोटे डॉट्स, अपर्याप्त इलाज के कारण छोटा पाठ, धोने के दौरान बंद हो गया था।
एक्सपोज़र के बाद, प्लेट को वॉशर में धोया जाता है, अनसैन्ड राल को धोया जाता है, और प्लेट धोने के समय को भी एक निश्चित समय की आवश्यकता होती है। यदि यह बहुत लंबा है, तो छवि को धोया जाएगा; यदि समय बहुत कम है, तो आधार सफाई पर्याप्त रूप से चिकनी नहीं है, राहत के बीच की राल की सफाई साफ नहीं है, गहराई पर्याप्त नहीं है, और मुद्रण प्रभाव प्रभावित होता है।
Rinsed संस्करण के बाद, सिरप सफाई प्रक्रिया के दौरान प्लेट में घुस जाएगा। इस समय, प्लेट का विस्तार किया जाता है और मोटाई को मोटा किया जाता है। इसे सुखाने के लिए बेकिंग मशीन में रखा जाना चाहिए। आम तौर पर, यह 60 डिग्री पर सूख जाता है। -2 घंटे। प्लेट में घुसपैठ किए गए औषधीय समाधान को प्लेट की प्रारंभिक मोटाई को बहाल करने के लिए अस्थिर किया जाता है। बहुत लंबे समय तक बेक करने का समय प्रिंटिंग प्लेट के जीवन को प्रभावित करेगा। बेकिंग का समय बहुत कम है। क्योंकि सिरप पूरी तरह से वाष्पित नहीं होता है, मुद्रण प्लेट एक ही प्लेट की मोटाई में असमान दिखाई देगी।
सूखे हुए मुद्रण प्लेट पर डिबॉन्ड किए जाने की आवश्यकता है। यदि डिबगिंग का समय बहुत लंबा है, तो प्रिंटिंग प्लेट का मुद्रण प्रदर्शन प्रभावित होगा, और प्रिंटिंग प्लेट की सतह दरार हो जाएगी; डिबगिंग का समय पर्याप्त नहीं है, प्रिंटिंग प्लेट की सतह चिपचिपी है, जो स्याही हस्तांतरण और सेवा जीवन को प्रभावित करती है।
अंतिम पोस्ट-ट्रीटमेंट (यानी, पोस्ट-एक्सपोज़र) के बाद, एक्सपोज़र यह सुनिश्चित करता है कि राल जो पूरी तरह से क्रॉस-लिंकिंग प्रतिक्रिया से नहीं गुज़री है, ताकि प्रिंटिंग प्लेट की कठोरता सुनिश्चित की जा सके और मुद्रण स्थायित्व में सुधार हो सके मुद्रण प्लेट। यदि एक्सपोज़र का समय बहुत लंबा है, तो यह प्लेट को भी क्रैक करेगा।
बेशक, विभिन्न प्लेट बनाने के उपकरण, एक्सपोज़र एनर्जी, प्लेट प्रकार और अन्य व्यावहारिक कारकों के अनुसार परीक्षण करना आवश्यक है, ताकि सर्वश्रेष्ठ प्लेट मेकिंग डेटा प्राप्त हो सके।
संस्करण पूरा होने के बाद, गुणवत्ता निरीक्षण की आवश्यकता होती है। हमें यह जांचने की जरूरत है कि क्या प्रिंटिंग प्लेट की सतह साफ है, क्या आधार साफ है, क्या राहत अनुपात सही है, क्या आउटलेट गिरा है, चाहे क्षेत्र में छेद हों, चाहे अक्षर और रेखाएं पूरी हों।
वर्तमान में, प्लेट मेकिंग 175 लाइनें 1% -97% हो सकती है, लेकिन हम आम तौर पर ग्राहकों को बहुत अधिक संख्या में लाइनें करने की सलाह नहीं देते हैं। एक तरफ, मुद्रण कारखाने द्वारा कॉन्फ़िगर किए गए ऐलॉक्स रोलर के अनुसार प्लेटों की संख्या को निर्धारित करने की आवश्यकता है। लेखक के अनुभव से। यह कहा जाता है कि अंतर बीस-लाइन के भीतर है, आमतौर पर बहुत दृश्य अंतर नहीं होता है, लेकिन प्रिंटिंग प्लेट के मुद्रण स्थायित्व में एक बड़ा अंतर है। उदाहरण के लिए, 175 # की प्रिंटिंग प्लेट का मुद्रण स्थायित्व 150 # की प्रिंटिंग प्लेट की तुलना में बेहतर होगा। 40% कम; यह लागत के मामले में अधिक है। दूसरी ओर, मुद्रित उपज के परिप्रेक्ष्य से, 150 # डॉट-ब्लॉकिंग स्याही में 175-लाइन प्लगिंग स्याही की तुलना में कम छवि होगी, इसलिए अदृश्य उपज अधिक होगी।