

अल्कोहलिक पेय पैकेजिंग बक्सों की पूरी जानकारी, कृपया बुकमार्क करें!
कागज से बने पैकेजिंग बक्से विभिन्न घटकों और सतह सामग्री और गठित हड्डी सामग्री को जोड़ने और टुकड़े टुकड़े करने से बने कई हिस्सों से इकट्ठे होते हैं। वर्तमान में, कागज से बने पैकेजिंग बक्सों के लिए उपयोग की जाने वाली सामग्रियों में विविधीकरण और जटिलता की ओर एक स्पष्ट रुझान है। सतह सामग्री ज्यादातर कागज, प्लास्टिक, कपड़ा, चमड़ा, आदि हैं, जबकि गठित हड्डी सामग्री ज्यादातर कार्डबोर्ड, मध्यम फाइबर बोर्ड, प्लास्टिक, टिनप्लेट, आदि हैं।
उपयोग की जाने वाली सामग्रियों की विस्तृत श्रृंखला, लंबी उत्पादन प्रक्रिया, कई घटकों और जटिल संरचना के कारण, इस प्रकार के पैकेजिंग बॉक्स मुख्य रूप से हाथ से निर्मित होते हैं। लेकिन बाजार की मांग में उल्लेखनीय वृद्धि, औद्योगिक विनिर्माण और स्वचालन स्तर में सुधार और तेजी से बढ़ती बाजार प्रतिस्पर्धा के साथ, इस प्रकार के पैकेजिंग बॉक्स की बॉक्स संरचना को मूल रूप से मानकीकृत किया गया है। मुख्यधारा के बॉक्स प्रकारों जैसे शीर्ष खुलने वाली बाल्टी बक्से, स्वर्ग और पृथ्वी बक्से, पुस्तक बक्से, दराज बक्से, आदि के लिए, पूरी उत्पादन लाइन स्वचालित हो गई है।
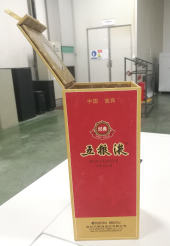
चित्र 1 में दिखाया गया ऊपरी उद्घाटन बाल्टी बॉक्स ऊपर से खोले गए एक ऊर्ध्वाधर वर्गाकार बॉक्स को संदर्भित करता है, जिसमें एक ऊर्ध्वाधर बॉक्स बॉडी और एक जुड़ा हुआ ढक्कन होता है; चित्र 2 में दिखाया गया स्वर्ग और पृथ्वी बॉक्स एक पैकेजिंग बॉक्स को संदर्भित करता है जो दो बिना सील वाले एकल बक्सों से बना होता है, जिसमें ऊपरी और निचले बक्से एक दूसरे से जुड़े नहीं होते हैं और एक ढक्कन के रूप में बंद होते हैं। ऊपरी बक्सा आकाश है और निचला बक्सा ज़मीन है; चित्र 3 में दिखाया गया किताब के आकार का बॉक्स एक पैकेजिंग बॉक्स को संदर्भित करता है जिसे किताब को पलटने की तरह दाएं से बाएं ओर खोला जा सकता है। इसमें आम तौर पर दो भाग होते हैं: एक मुख आवरण और एक आंतरिक बॉक्स। फेस शेल भीतरी बॉक्स के चारों ओर लपेटा जाता है, और फेस शेल का एक हिस्सा फ़्लिप किया जा सकता है, जो कि ढक्कन है।
चित्र 1 पर बाल्टी बॉक्स खोलें
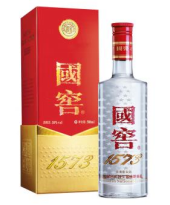
चित्र 2: स्वर्ग और पृथ्वी बॉक्स
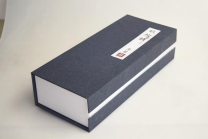
चित्र 3 पुस्तक बॉक्स
ऊपर उल्लिखित तीन सामान्य बॉक्स प्रकारों के संबंध में, वानजाउ, झेजियांग और डोंगगुआन, गुआंग्डोंग में कई उपकरण निर्माता हैं जो संबंधित स्वचालन उपकरण का उत्पादन और शोध कर रहे हैं। कुछ केवल असेंबली लाइन पर सहायक उपकरण का उत्पादन करते हैं, जैसे फोम प्रेस, फोल्डिंग मशीन, आदि; कुछ लोग एक निश्चित घटक के लिए संबंधित स्वचालन उपकरण का उत्पादन करते हैं, जैसे शेल बनाने वाली मशीनें, कवर प्लेट असेंबली मशीनें, बैरल बॉक्स बॉडी बनाने वाली मशीनें, आकाश और पृथ्वी बॉक्स बनाने वाली मशीनें, आदि; बहुत कम संख्या में उद्यमों ने एकल बॉक्स प्रकार के लिए संपूर्ण लाइन स्वचालन उपकरण विकसित किए हैं, जिसमें विभिन्न घटकों की स्वचालित मोल्डिंग, विभिन्न मोल्डिंग वर्कस्टेशनों का स्वचालित कनेक्शन, और बॉक्स बॉडी, बॉक्स कवर, शॉक अवशोषक पैड, बैगिंग आदि सहित विभिन्न घटकों की स्वचालित असेंबली शामिल है। हालांकि, उनके पास एकाधिक बॉक्स प्रकार स्वचालन उत्पादन लाइनों के लिए विनिर्माण क्षमता नहीं है।
कुल मिलाकर, इस प्रकार के पैकेजिंग बॉक्स के लिए स्वचालित उत्पादन लाइनों के विकास स्तर में अभी भी कमी है। पारंपरिक प्रिंटिंग और पैकेजिंग मशीनरी जैसे प्रिंटिंग मशीन, हॉट स्टैम्पिंग मशीन और डाई कटिंग मशीनों की तुलना में, गति, सटीकता, स्थिरता और समग्र गुणवत्ता में अभी भी महत्वपूर्ण अंतर है। भविष्य लंबा और कठिन है. बाजार में शराब उत्पाद सुपरमार्केट अलमारियों के प्रदर्शन के एक सर्वेक्षण के आधार पर, मौजूदा मुख्यधारा शराब निर्मित पैकेजिंग बक्से की संरचना का विश्लेषण किया गया था। कई शराब निर्मित पैकेजिंग बॉक्स निर्माताओं और चाकू टेम्पलेट निर्माताओं के साथ संचार किया गया था, और ऐसे उत्पादों के लिए स्वचालन उपकरण निर्माताओं पर दौरे और जांच की गई थी। उपकरण के कुशल चयन, नए उत्पादों के विकास और नए प्रतिस्पर्धियों के लिए तेजी से और स्थिर बड़े पैमाने पर उत्पादन की सुविधा के लिए, लेखक ने शराब से बने पैकेजिंग बक्से की संरचना के बारे में ज्ञान के मुख्य बिंदुओं को संक्षेप में प्रस्तुत किया है।
समग्र स्वरूप
01
खुलने की दिशा
बाल्टी के आकार के बक्सों और किताब के आकार के बक्सों को खोलने का सामान्य तरीका ढक्कन को दाईं से बाईं ओर पलटना है, और खोलने वाला छेद आमतौर पर दाईं ओर स्थित होता है; लेकिन पिछले दो वर्षों में, ढक्कन को आगे से पीछे तक खोलने का ध्यान देने योग्य चलन देखा गया है।
तियान्डी बॉक्स को खोलने के दो मुख्य तरीके हैं: ऊपर की ओर खुलना और नीचे की ओर खुलना। खोलने के बाद बॉक्स के अंदर का सारा सामान जमीन पर छोड़ दिया जाता है। यदि बॉक्स का आकार अनुपात ऊर्ध्वाधर है, तो कागज और हड्डी की संरचना के लिए बैरल के आकार का बॉक्स बनाने की विधि के साथ बड़ी ऊंचाई वाला एक एकल बॉक्स डिजाइन किया जा सकता है।
02
संयुक्त स्थिति
डिस्प्ले सतह सामने की तरफ होती है, और मध्य सीम आमतौर पर पीछे की तरफ, साइड में स्थित होती है। बाएँ और दाएँ दोनों पक्ष स्वीकार्य हैं। मोल्डिंग के बाद, लैप जोड़ का किनारा मुख्य प्रदर्शन सतह पर नहीं होना चाहिए।
डाई कटिंग दिशा
आमतौर पर, कागज की सतह वाले कागज को सामने की तरफ डाई कट किया जाता है, जबकि प्लास्टिक लेपित कागज और चमड़े के रंग की सतह को पीछे की तरफ डाई कट किया जाता है। इसके अलावा, समोच्च नियमितता के लिए उच्च आवश्यकताओं वाले बहुत कम संख्या में उत्पादों में रंग की सतह के इंडेंटेशन के लिए पीछे की तरफ एक वी - आकार का खांचा होता है।
स्वचालित बनाने की मशीन की कागज संरचना
उद्योग में सबसे आम फॉर्मिंग मशीन उत्पादन लाइन पेपर फीडिंग की दिशा पर आधारित है, जिसमें दाईं ओर फेस पेपर का निचला भाग और आगे की दिशा के रूप में मध्य सीम का अगला किनारा होता है। फॉरवर्ड फीडिंग मानक मॉडल है। मशीन की फॉर्मिंग कागज की दिशा के बायीं ओर होती है। बेशक, अनियमित मुंह के आकार और विभेदित लेआउट के साथ कुछ पैकेजिंग बॉक्स भी हैं, जिसके लिए मोल्डिंग मशीन को विपरीत दिशा में फ़ीड करने की आवश्यकता होती है, यानी, मध्य सीम का ओवरलैपिंग किनारा आखिरी तरफ होता है।
क्या निचला कागज बॉक्स बॉडी से जुड़ा है और क्या ओवरलैपिंग किनारों का एक बड़ा क्षेत्र बनाया जा सकता है। बनाते समय, फेस पेपर के पीछे गोंद लगाया जाता है, और बोर्ड को मध्य सीम किनारे की दिशा में एक तरफ से संरेखित किया जाता है। फेस पेपर का पिछला भाग बोर्ड के पीछे से जुड़ा हुआ है, और संरेखण बनाने का योजनाबद्ध आरेख चित्र 4 में दिखाया गया है।
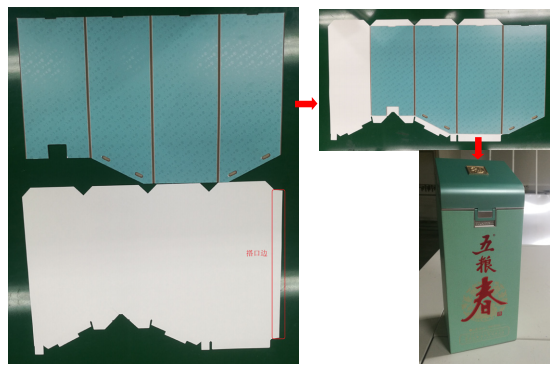
चित्र 4 संरेखण मोल्डिंग का योजनाबद्ध आरेख
रंग मिलान आकार
01
छेद व्यास मिलान
रंगीन सतह को बोर्ड के छेद के केंद्र के साथ संरेखित करने के बाद, रंगीन सतह का व्यास बाहर 4 मिमी और अंदर 5 मिमी है, और कार्डबोर्ड छेद का व्यास अंदर की रंगीन सतह के समान है। बाल्टी बॉक्स का हिलता हुआ ढक्कन खोलें, और रंगीन सतह पर आंतरिक और बाहरी छेद का आकार औद्योगिक कार्डबोर्ड के आकार के अनुरूप होना चाहिए, जो कि 6 मिमी है।
02
डबल इंडेंटेशन लाइन
डबल इंडेंटेशन चौड़ाई को बोर्ड की मोटाई के अनुसार 0.3 मिमी बढ़ाने के लिए डिज़ाइन किया गया है।
03
संयुक्त किनारे का डिज़ाइन
ओवरलैपिंग किनारे को तीन प्रकारों में विभाजित किया गया है: मुंह ओवरलैपिंग, मध्य सीम ओवरलैपिंग, और निचला ओवरलैपिंग। ओवरलैपिंग किनारे की चौड़ाई 15-20 मिमी है। मुंह और निचले ओवरलैपिंग किनारे की डाई स्पर्शरेखा रेखा मुंह और नीचे की इंडेंटेशन लाइन के सबसे करीब 0.5 मिमी है।
मुंह के जोड़ के किनारे की ढलान 90 डिग्री है, और पुस्तक के आकार के बॉक्स के मुंह के जोड़ की स्पर्शरेखा रेखा 45 डिग्री की ढलान के साथ इंडेंटेशन लाइन के साथ मिलती है। मध्य सीम के संयुक्त किनारे का ढलान 10-15 डिग्री है। निचले जोड़ किनारे का ढलान 90 डिग्री है।
04
रंग पक्ष आयाम
मध्य सीम का पार्श्व आयाम दूसरे पक्ष के आयाम माइनस 0.5-1 मिमी के बराबर है।
औद्योगिक कार्डबोर्ड
01
फेस पेपर की तुलना में कार्डबोर्ड का सिकुड़न आकार
फेस पेपर जो आसानी से अवशोषित हो जाता है और आकार में उल्लेखनीय वृद्धि होती है, वह ऐसी सामग्री को संदर्भित करता है जिसके पीछे पानी की सीलिंग परत नहीं होती है, आमतौर पर 105-125 ग्राम वजन वाले कम वजन वाले कागज का जिक्र होता है। कागज की सतह की चौड़ाई -0.3 मिमी है, और कार्डबोर्ड की ऊंचाई -1 मिमी है।
जल अवशोषण के साथ मध्यम आकार का फेशियल पेपर पीठ पर एक सीलिंग परत वाली सामग्री को संदर्भित करता है, जिसका उपयोग आमतौर पर 150-190 ग्राम विशेष पेपर और फेशियल पेपर के लिए सफेद कार्डबोर्ड के लिए किया जाता है। कागज की सतह की चौड़ाई -0.5 मिमी है, और कार्डबोर्ड की ऊंचाई -1 मिमी है।
पानी को अवशोषित करने के बाद छोटे आकार में वृद्धि वाला फेस पेपर पीठ पर सीलिंग परत वाली सामग्रियों को संदर्भित करता है, आमतौर पर 255-375 ग्राम सोने चांदी के कार्डबोर्ड और उच्च वजन वाले विशेष कागज का जिक्र होता है। कागज की सतह की चौड़ाई -0.7 मिमी है, और कार्डबोर्ड की ऊंचाई -1 मिमी है।
हालाँकि, औद्योगिक कार्डबोर्ड में साइड सीम की चौड़ाई आकार में कम नहीं होनी चाहिए और दूसरी साइड सीम की चौड़ाई के अनुरूप होनी चाहिए। समस्या के मूल कारण की पहचान करने के बाद, हमने एम्बॉसिंग रोलर को बदलने के लिए संबंधित तकनीकी आवश्यकताएं बनाई हैं। सबसे पहले, हमें आवश्यकता है कि एम्बॉसिंग रोलर को बदलने से पहले दोनों सिरों पर व्यास की त्रुटि को मापा जाए। यदि त्रुटि 0.5 मिमी से अधिक है, तो इसे मशीन पर उपयोग करना निषिद्ध है। एम्बॉसिंग रोलर को फिर से ग्राउंड करने और बड़े और छोटे हेड्स से चिह्नित करने की आवश्यकता है; दूसरा, एक ही तरफ की आसन्न इकाइयों के उभरे हुए रोलर्स के बड़े और छोटे सिरों से बचना है। उपरोक्त उपायों ने मूल रूप से एम्बॉसिंग रोलर के दोनों सिरों पर असमान व्यास के कारण होने वाली गलत ओवरप्रिंटिंग की समस्या को समाप्त कर दिया है।
02
कार्डबोर्ड बोर्डों के बीच मिलान विधि
कार्डबोर्ड बॉक्स बॉडी के सीमों के बीच इंटरलॉकिंग के आम तौर पर दो तरीके होते हैं, जो अवतल और उत्तल बकल की इंटरलॉकिंग और 45 डिग्री तिरछे किनारों की इंटरलॉकिंग हैं। आमतौर पर कार्डबोर्ड बॉक्स के निचले हिस्से को नीचे की प्लेट से जोड़ने के दो तरीके हैं, जो अवतल और उत्तल बकल की इंटरलॉकिंग और समकोण किनारों की टक्कर हैं।
लंबी अवधि के सत्यापन के बाद, चाहे वह स्वचालित मोल्डिंग मशीन हो या पारंपरिक मैनुअल संचालन, अवतल उत्तल बकल की इंटरलॉकिंग संरचना अधिक स्थिर और स्थिर होती है, जिसमें उच्च और निम्न कोणों की कम संभावना होती है। अवतल उत्तल बकल की गहराई कार्डबोर्ड की मोटाई -0.1 मिमी के बराबर है, अवतल और उत्तल स्थिति के बीच 1 मिमी की चौड़ाई का अंतर है। बॉक्स बॉडी के निचले भाग में ग्रूव बकल को 20-35 मिमी की ट्रेपोज़ॉइडल चौड़ाई के साथ डिज़ाइन किया गया है। मध्य सीम पर अवतल उत्तल बकल को दोनों सिरों से 20 मिमी की दूरी के साथ पांच बराबर भागों में विभाजित करके डिज़ाइन किया गया है।
03
दाँत ब्लेड लाइन
औद्योगिक कार्डबोर्ड बॉक्स कवर जिन्हें चिपकने वाले वैक्यूम पैड और रिबन की आवश्यकता होती है, उन्हें स्थिति के लिए दांतेदार चाकू से डिजाइन किया जा सकता है। जिस स्थान पर कार्डबोर्ड को फाड़ने की आवश्यकता होती है, उसे फाड़ने के बाद गड़गड़ाहट को कम करने के लिए एक दाँतेदार रेखा के साथ डिजाइन किया जाना चाहिए।
04
दाँत ब्लेड लाइन
मुँह की पट्टी की चौड़ाई 18-25 मिमी, आमतौर पर 20 मिमी है। बैरल के आकार की बॉक्स माउथ स्ट्रिप के पिछले हिस्से को चाकू से आधा काट दिया जाता है, जिससे कार्डबोर्ड की मोटाई का 1/3 भाग बिना कटे रह जाता है।
05
स्लॉट आवश्यकताएँ
स्लॉटिंग कोण को डाई ड्राइंग फ़ाइल पर स्पष्ट रूप से दर्शाया जाना चाहिए। मौजूदा प्रक्रियाओं में विभिन्न उत्पादों के स्लॉटिंग कोण तालिका 1 में दिखाए गए हैं।
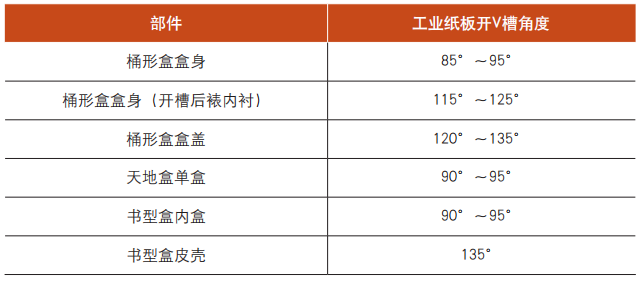
तालिका 1 औद्योगिक कार्डबोर्ड के स्लॉटिंग कोण
बंटवारा मायने रखता है
उद्योग में पारंपरिक कागज का आकार नियमित 787 × 1092 मिमी और बड़ा 889 × 1194 मिमी है, रोल पेपर की चौड़ाई 787 मिमी और 889 मिमी है। कागज का पहला आकार आमतौर पर क्षैतिज दिशा होता है, और दूसरा आकार ऊर्ध्वाधर दिशा, यानी फाइबर दिशा होता है।
स्प्लिसिंग करते समय, कागज बचाने के लिए क्षैतिज रूप से 787 मिमी और 889 मिमी के मानक आकार का उपयोग करने पर विचार करने का प्रयास करें। कागज निर्माताओं द्वारा इस आकार को बदलने की संभावना नहीं है जब तक कि एकल ऑर्डर की मात्रा कई सौ टन तक न पहुंच जाए। कागज के अनुदैर्ध्य आयामों को अनुकूलित करने की व्यवहार्यता अधिक है।
01
बॉक्स बॉडी स्प्लिसिंग
बॉक्स बॉडी पर कई पैनलों को असेंबल करते समय, पैनलों को सिर से सिर और सिर से पूंछ तक इकट्ठा किया जाना चाहिए, जिसमें पैनल 1 का केंद्र सममित होना चाहिए और पैनल 3 की स्लॉट स्थिति को यथासंभव संरेखित किया जाना चाहिए।
02
बॉक्स कवर असेंबली
बॉक्स कवर की औद्योगिक कार्डबोर्ड पूंछ दो जोड़ों, एक मध्य दांतेदार चाकू या एक बिंदु कनेक्शन से जुड़ी होती है, और फिर कई जोड़ बनाए जाते हैं।
03
लाइनिंग पेपर लेआउट
जब कम वजन वाले लाइनर पेपर में सिंगल स्प्लिसिंग में लंबाई और चौड़ाई का बड़ा अनुपात होता है, तो मल्टीपल स्प्लिसिंग के लिए सिंगल स्प्लिसिंग के लंबे पक्ष को कागज की अनुदैर्ध्य दिशा के लंबवत होना और लंबे पक्ष को कागज की अनुप्रस्थ दिशा के समानांतर होना आवश्यक है। आम तौर पर, कागज की एक शीट का पहला आकार पेपर पैटर्न का क्षैतिज आयाम होता है।
04
कनेक्शन बिंदु
डाई कटिंग उत्पादन को सुविधाजनक बनाने के लिए, 0.8 मिमी की डॉट चौड़ाई के साथ स्प्लिसेस के बीच डॉट कनेक्शन। बिंदु V-ग्रूव लाइन पर या अवतल उत्तल स्थिति के दोनों किनारों पर लगाएं, ग्रूव, मुंह या आसानी से दिखाई देने वाले हिस्सों पर नहीं।
लगभग दो वर्षों की जांच, विश्लेषण और उत्पादन अभ्यास के माध्यम से, कंपनी ने कई उत्पादन लाइनें खोली हैं, जिनमें बैरल बॉक्स, स्वर्ग और पृथ्वी बक्से, बुक बॉक्स और पारंपरिक मैनुअल असेंबली लाइनों के लिए स्वचालित फॉर्मिंग लाइनें शामिल हैं। प्रक्रिया प्रौद्योगिकी और उत्पादन ऑपरेटर सभी पिछले सामान्य फोल्डिंग बॉक्स उद्योग से बदल गए हैं, और उत्पादन क्षमता गैर-मौजूदा से बढ़कर मौजूदा हो गई है, जो अब प्रति दिन 80000 टुकड़ों तक पहुंच गई है।
भले ही संरचना सरल हो या जटिल, सतह के कागज और हड्डी सामग्री में परिवर्तन उपरोक्त सामान्य ज्ञान बिंदुओं के अनुसार प्राप्त और लागू किया जा सकता है। जब तक फिटिंग आयामों के क्रम को स्पष्ट किया जाता है, बाहरी घटकों के आंतरिक आयामों को आंतरिक घटकों के बाहरी आयामों से मिलान किया जाता है, और सामग्री की मोटाई, बिना दबाई गई मोटाई और बिना स्लॉट वाली मोटाई पर विचार किया जाता है, नई परियोजनाएं उत्पादन बाधाओं को कम कर सकती हैं और जल्दी से बड़े पैमाने पर उत्पादन में प्रवेश कर सकती हैं।