

28 गतिशील चित्र! इस तरह से डिब्बे बने हैं!
दैनिक जीवन में, विभिन्न प्रकार के पेय पदार्थ हैं जो लोगों के विभिन्न समूहों के स्वाद कलियों को पूरा कर सकते हैं। इन पेय में, बीयर और कार्बोनेटेड पेय हमेशा बिक्री में बहुत आगे रहे हैं। यह देखना मुश्किल नहीं है कि इन दो प्रकार के पेय अक्सर पैक किए जाते हैं और बाजार में डिब्बे में बेचे जाते हैं। यह इन दो प्रकार के पेय की लोकप्रियता के कारण भी है जो पूरे दुनिया में डिब्बे फैल गए हैं। और यह यह है कि हमारे दैनिक जीवन में हर जगह देखा जा सकता है, लेकिन इसका छोटा शरीर महान ज्ञान को छिपाता है।
पृष्ठभूमि
1940 में, बीयर के स्टेनलेस स्टील के डिब्बे यूरोप और अमेरिका में बेचे जाने लगे, और इसी अवधि के दौरान एल्यूमीनियम के डिब्बे के उद्भव ने कैनिंग तकनीक में एक छलांग भी चिह्नित की। 1963 में, CAN का आविष्कार संयुक्त राज्य अमेरिका में किया गया था, पारंपरिक कैन आकारों की डिजाइन विशेषताओं को विरासत में मिला और शीर्ष पर एक आसान पुल टैब की विशेषता थी। 1980 में, यूरोपीय और अमेरिकी बाजारों ने ज्यादातर इस एल्यूमीनियम को अपनाया, बीयर और कार्बोनेटेड पेय पदार्थों के लिए पैकेजिंग फॉर्म के रूप में हो सकता है। डिब्बे की विनिर्माण तकनीक को धीरे -धीरे समय के साथ अद्यतन और सुधार किया गया है, लेकिन इस आविष्कार का उपयोग अब तक किया गया है, और इसकी व्यावहारिकता स्पष्ट है।
आम एल्यूमीनियम आजकल एक कैन बॉडी और एक कैन ढक्कन से हो सकता है, जिसे "टू-पीस कैन" के रूप में भी जाना जाता है। उनमें से, टैंक के नीचे और किनारे एक ही भाग बनाने के लिए एक साथ जुड़े हुए हैं, जबकि टैंक के ढक्कन और शरीर को सीम या वेल्डिंग के बिना एक साथ लुढ़का हुआ है।
उत्पादन प्रक्रिया
01/एल्यूमीनियम प्लेट तैयारी
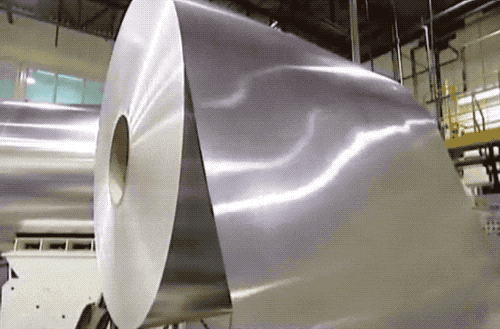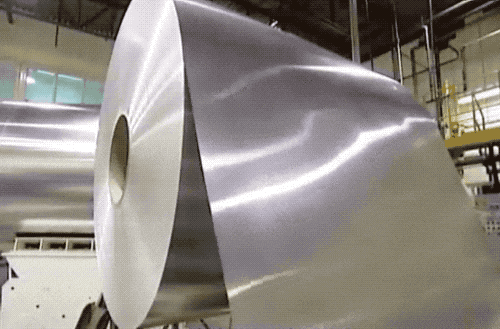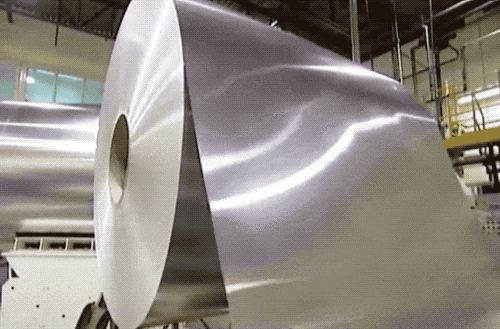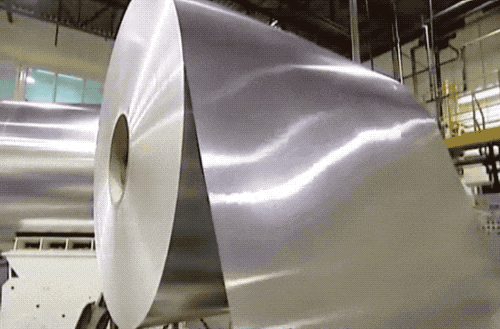
लगभग 0.27-0.33 मिमी की मोटाई और 1.6-2.2 मीटर की चौड़ाई के साथ एल्यूमीनियम मिश्र धातु कॉइल का चयन करें, एक अनचाहे मशीन के माध्यम से लुढ़का हुआ एल्यूमीनियम प्लेट खोलें, और बाद के प्रसंस्करण के लिए एक स्नेहन मशीन के माध्यम से एक पतली स्नेहक लागू करें।
02/राउंड कप पंचिंग डाई
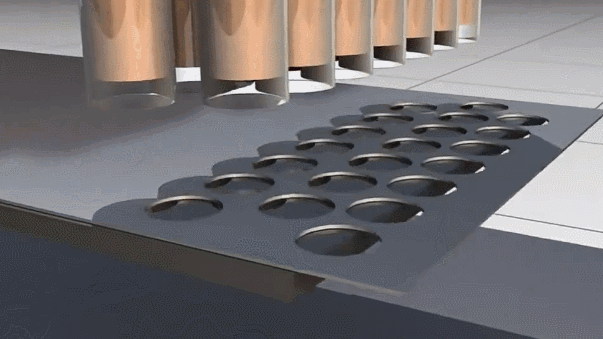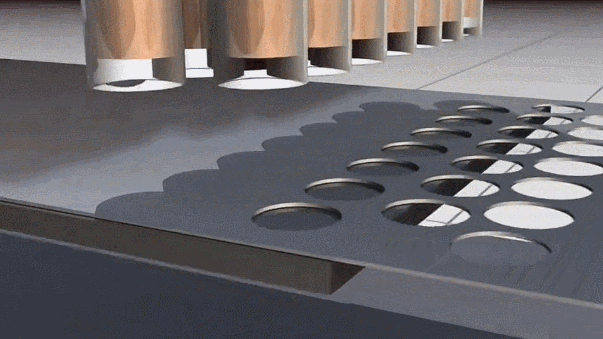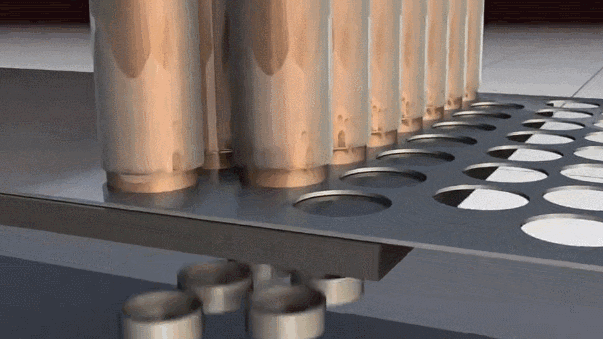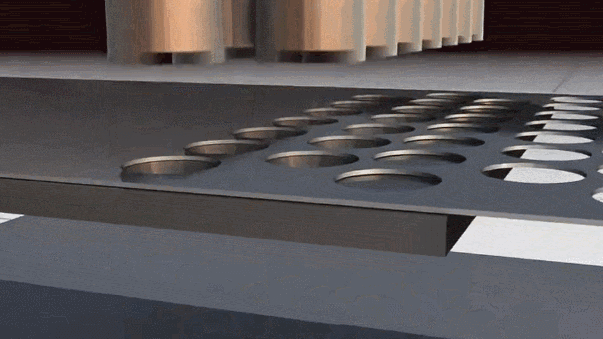
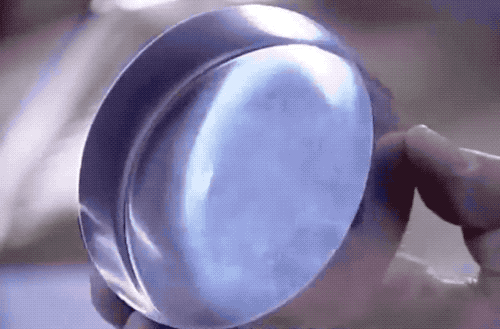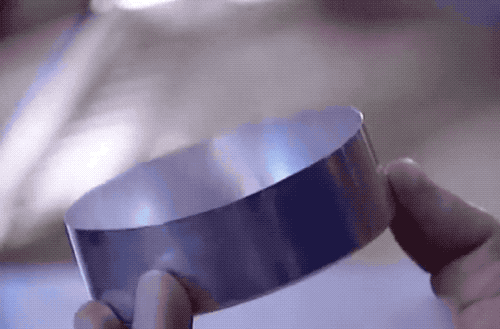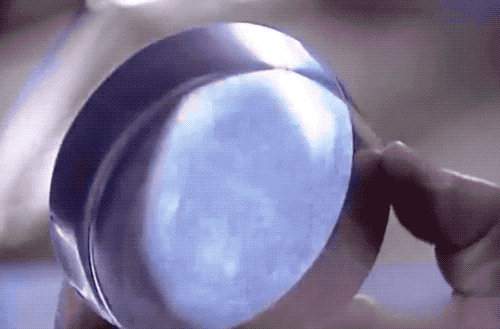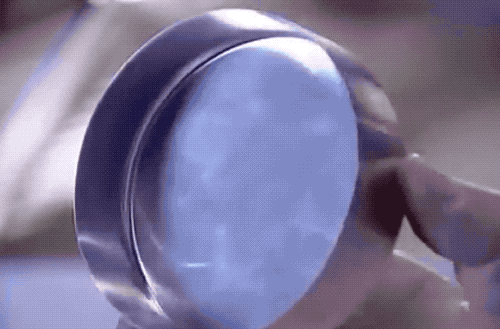
पतले एल्यूमीनियम स्ट्रिप्स को एक कप पंचिंग मशीन द्वारा गोल कप में छिद्रित किया जाता है, जो एक पंच प्रेस के समान है। ऊपरी डाई पंचिंग करते समय एल्यूमीनियम शीट के माध्यम से प्रेस करने के लिए मशीन के दबाव के तहत निचली मर के साथ मिलकर काम करती है।
03/टैंक गठन
► गहरी ड्राइंग
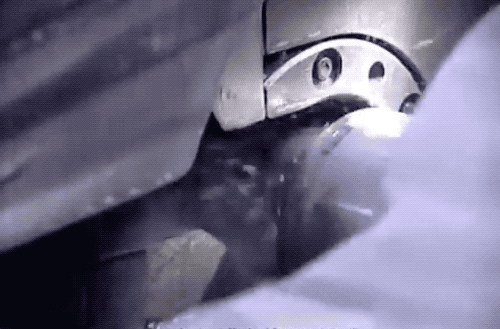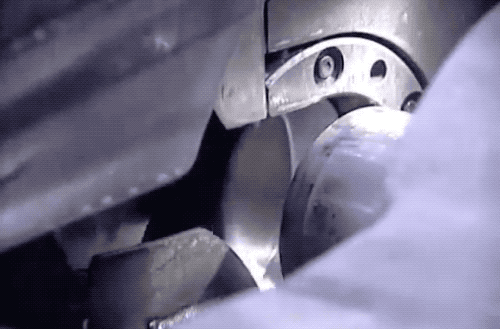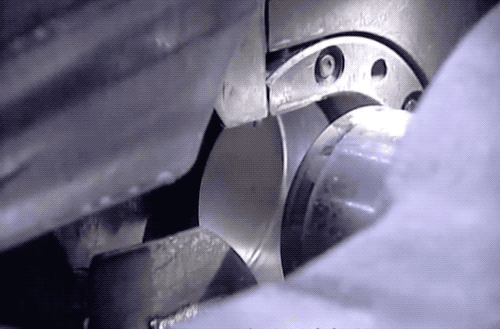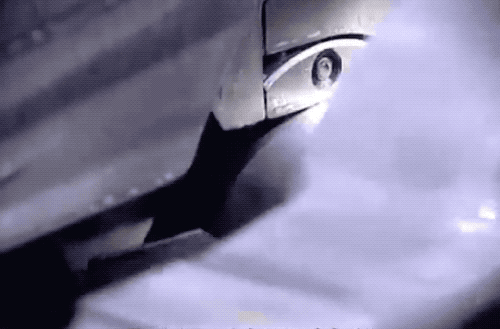
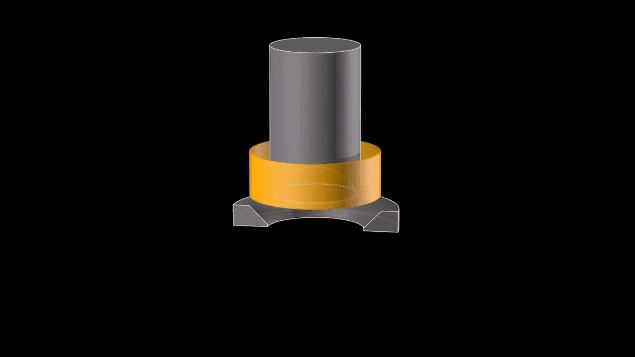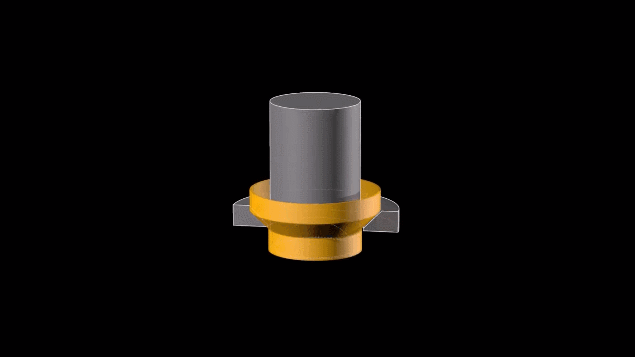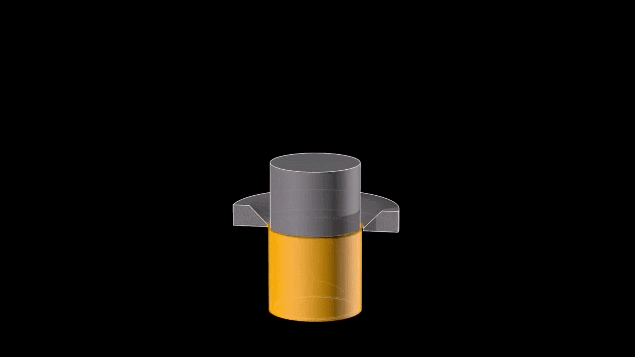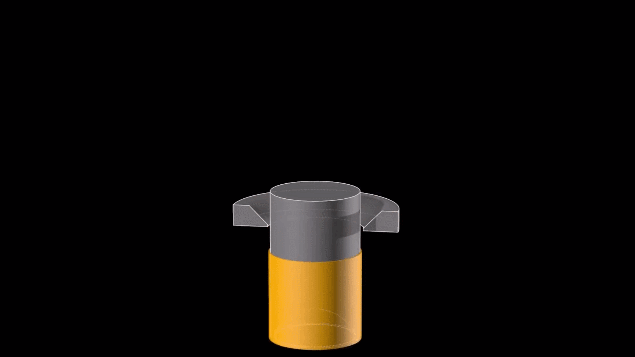
स्टैम्प्ड राउंड कप को एक स्ट्रेचिंग मशीन द्वारा एक नियमित उच्च एल्यूमीनियम के आकार में खींचा जाता है।
29/1000
संदर्भ ज्ञान 29/1000 संदर्भ ज्ञान 29/1000 अनुवाद मशीन अनुवाद: सामान्य क्षेत्र में पतला एल्यूमीनियम गहराई से खींचा जा सकता है, जिससे एल्यूमीनियम की साइड की दीवारें पतली हो सकती हैं, अंततः एक लंबा और पतला शरीर बना सकते हैं। अनुवाद मशीन · सामान्य क्षेत्र लम्बी एल्यूमीनियम गहरी खींची जा सकती है, एल्यूमीनियम की साइड की दीवारों को पतला कर सकता है और अंततः एक लंबा और पतला शरीर बना सकता है।
划译
机翻 · 通用领域
लम्बी एल्यूमीनियम गहरी खींची जा सकती है, एल्यूमीनियम की साइड की दीवारों को पतला कर सकता है और अंततः एक लंबा और पतला शरीर बना सकता है।
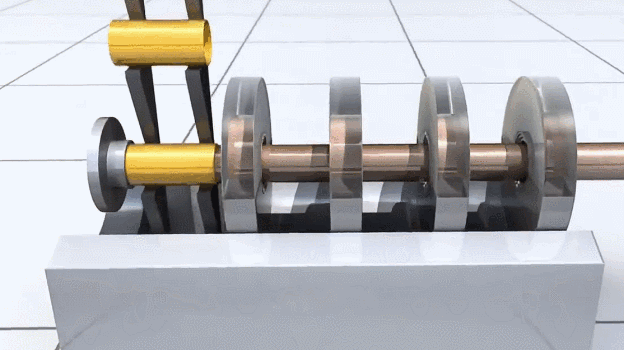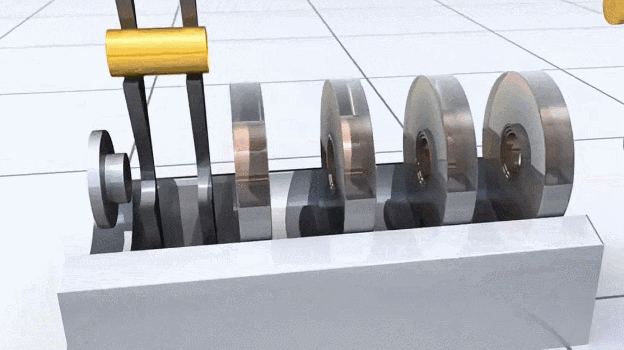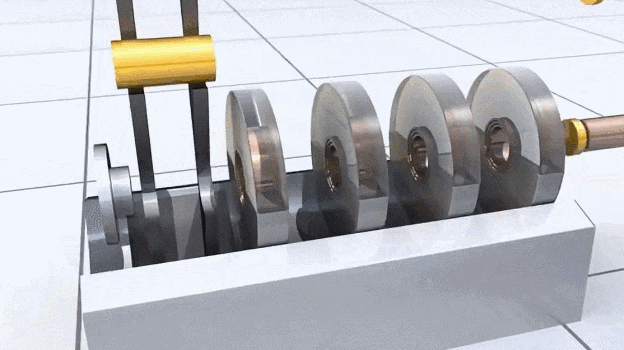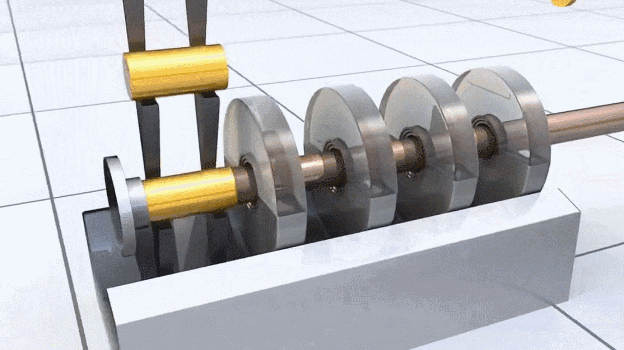
उद्योग में, डीप ड्राइंग ऑपरेशन आमतौर पर एक में एक में पूरा हो जाता है, जो धीरे -धीरे घटते आकारों के साथ कई मोल्ड के माध्यम से होता है।
► बॉटम अवतल स्टैम्पिंग और ऊपरी एज कटिंग
आमतौर पर खरीदे गए सोडा के डिब्बे के नीचे आमतौर पर एक अवतल डिजाइन होता है, मुख्य रूप से कार्बोनेटेड पेय पदार्थों के गैस दबाव को किनारे करने के लिए, जिससे शरीर का विस्तार या फटने की संभावना कम हो सकती है।
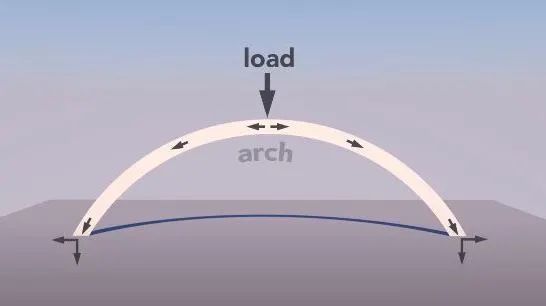
अवतल प्रसंस्करण मुख्य रूप से एक गुंबद उपकरण के साथ मुहर लगाकर पूरा होता है।
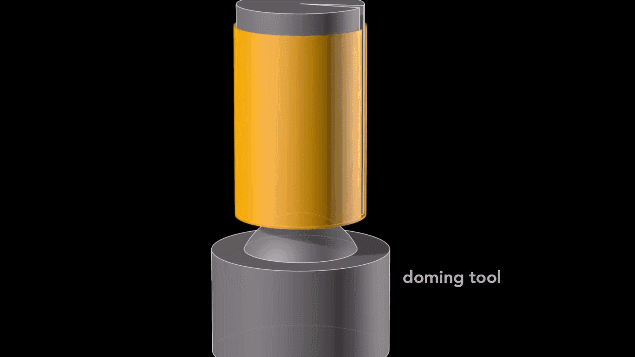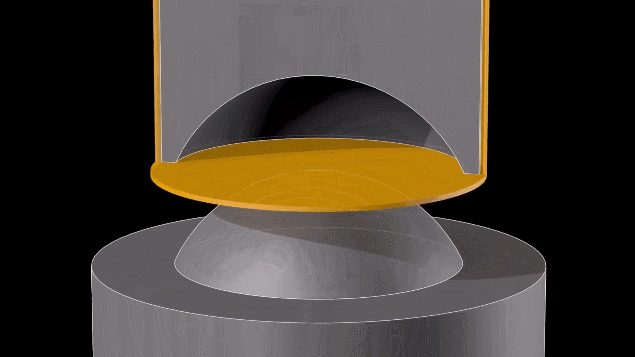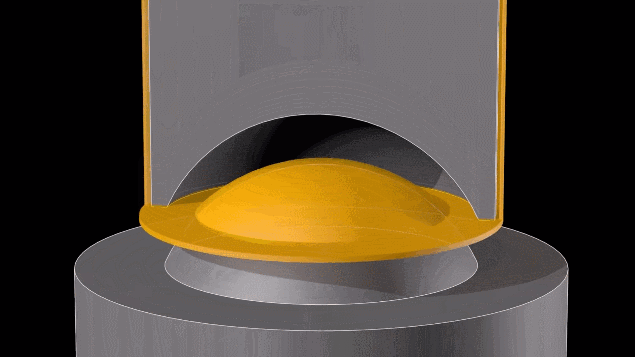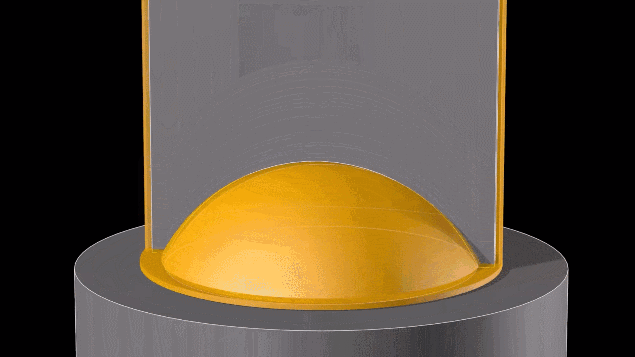
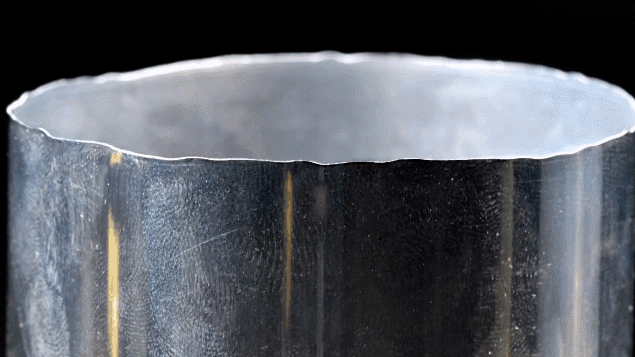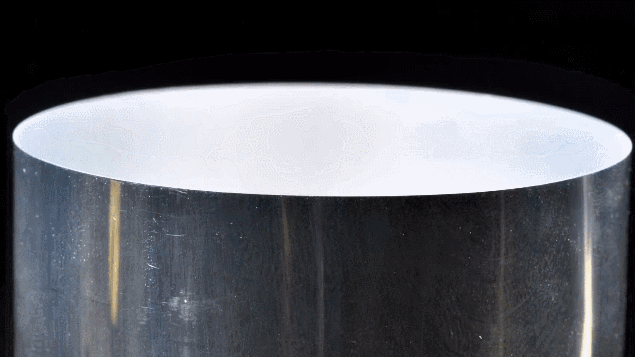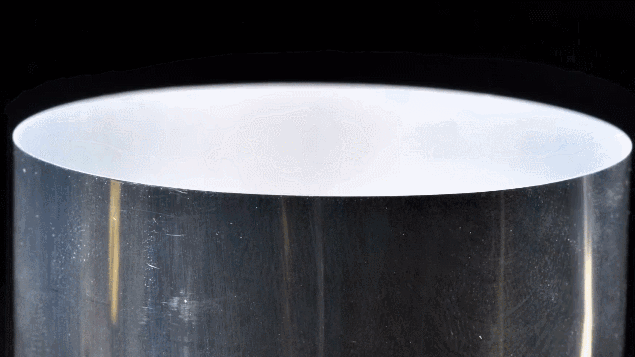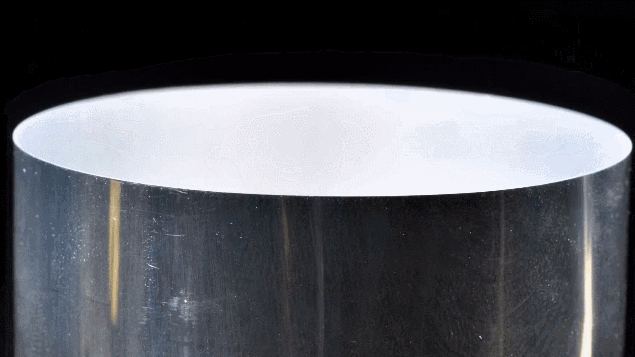
बाद में, गहरी ड्राइंग के बाद असमान ऊपरी किनारे को काटना आवश्यक है।
04/सफाई और rinsing
एल्यूमीनियम को साफ और कुल्ला नीचे की ओर कर सकते हैं। सफाई और रिंसिंग करते समय, यह सुनिश्चित करने के लिए कि एल्यूमीनियम की स्वच्छता और सुरक्षा मानकों को पूरा करने के लिए मुहर लगने के लिए स्टैम्पिंग के दौरान एल्यूमीनियम शीट की सतह पर तेल के दाग और अवशेष दोनों को साफ करना आवश्यक है। सफाई और rinsing के मुख्य चरणों में एल्यूमीनियम की सतह पर ऑक्साइड फिल्म की सफाई में 60 डिग्री पर हाइड्रोफ्लोरिक एसिड के साथ और 60 डिग्री पर तटस्थ विआयनीकृत पानी के साथ rinsing कर सकते हैं।
सफाई के बाद, सतह की नमी को सूखने के लिए इसे ड्रायर पर भेजें।
05/टैंक मुद्रण
सबसे पहले, एल्यूमीनियम को हवा में तेजी से ऑक्सीकृत होने से रोकने के लिए स्पष्ट वार्निश की एक परत लागू करें। फिर, मुद्रण एल्यूमीनियम की सतह पर किया जाता है, आमतौर पर घुमावदार मुद्रण (जिसे सूखी ऑफसेट प्रिंटिंग के रूप में भी जाना जाता है) का उपयोग किया जाता है। मुद्रण के बाद, मुद्रण सतह की रक्षा के लिए स्पष्ट वार्निश की एक और परत लागू करें।
इसके बाद, एल्यूमीनियम को स्याही को ठोस करने और वार्निश को सूखने के लिए जल्दी से एक ओवन के माध्यम से पारित किया जा सकता है।
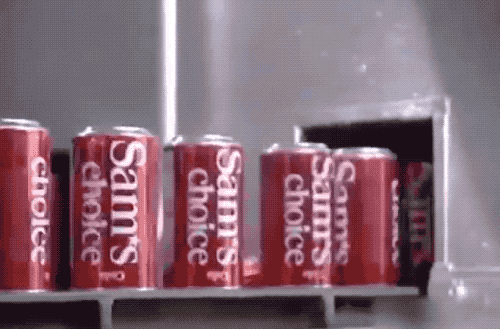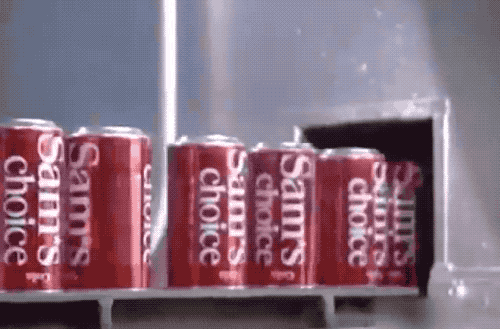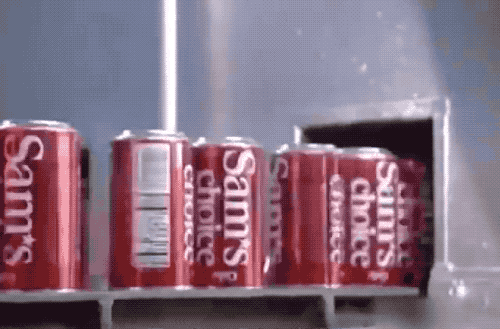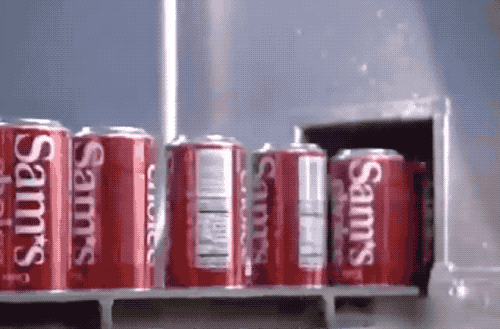
अंत में, एल्यूमीनियम की आंतरिक दीवार पर एक यौगिक पेंट स्प्रे करें, एल्यूमीनियम को कार्बोनेटेड पेय पदार्थों द्वारा संचालित होने से रोकने के लिए एक सुरक्षात्मक फिल्म बना सकते हैं, जबकि यह सुनिश्चित करते हुए कि पेय में धातु का स्वाद नहीं है।
06/Cankou नेकिंग
मुंह से मुंह की गर्दन भी एक पंचिंग मरने के माध्यम से प्राप्त की जाती है। आमतौर पर, एक नेकिंग मशीन का उपयोग एल्यूमीनियम को सिकोड़ने के लिए किया जाता है, जो 5 सेंटीमीटर के व्यास के साथ "गर्दन" पैदा करता है। प्रक्रिया तेजी से लग सकती है, लेकिन वास्तव में, इसे 11 चरणों की आवश्यकता होती है, प्रत्येक बल के साथ केवल थोड़ा सा लागू होता है, ताकि धीरे -धीरे और धीरे -धीरे गर्दन को आकार दिया जा सके।
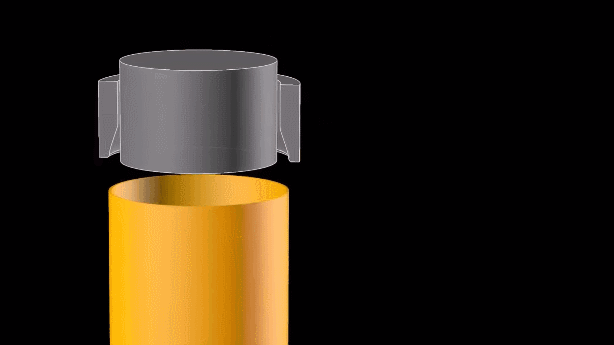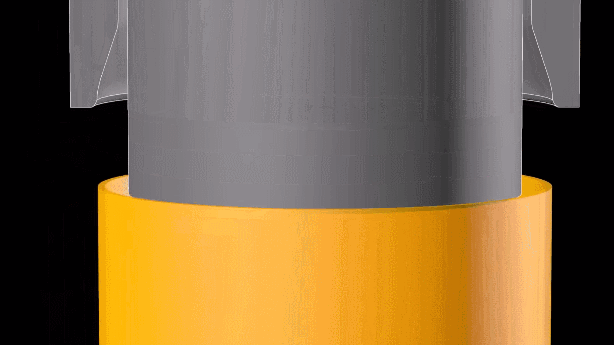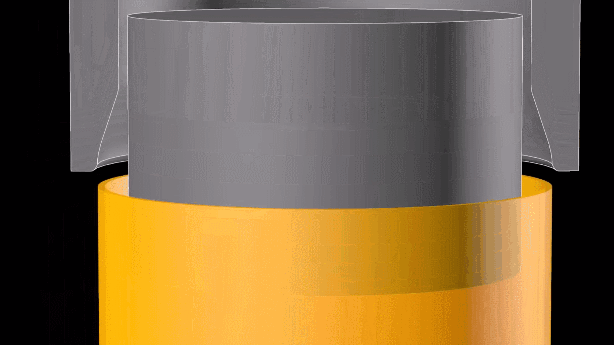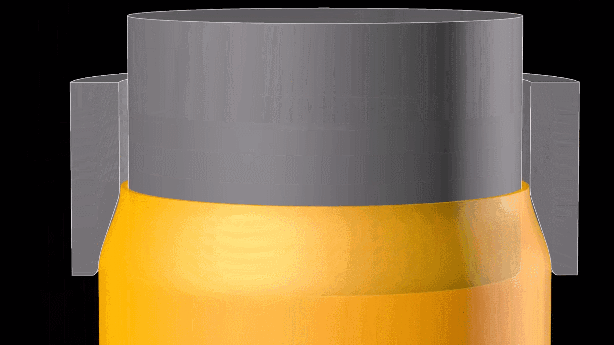
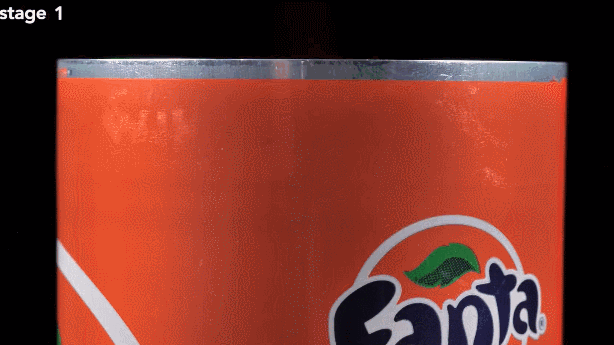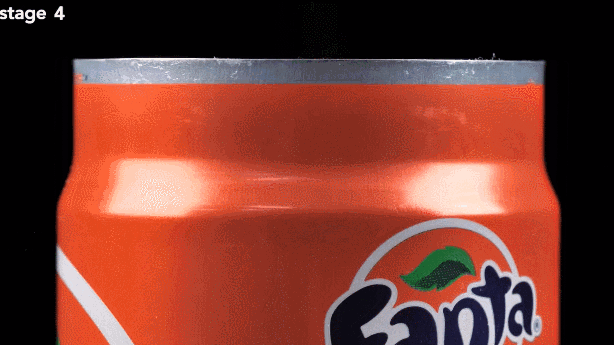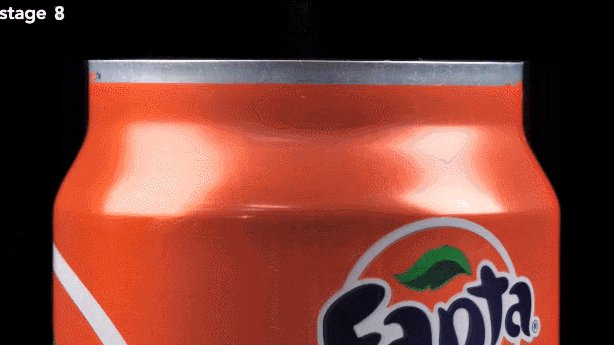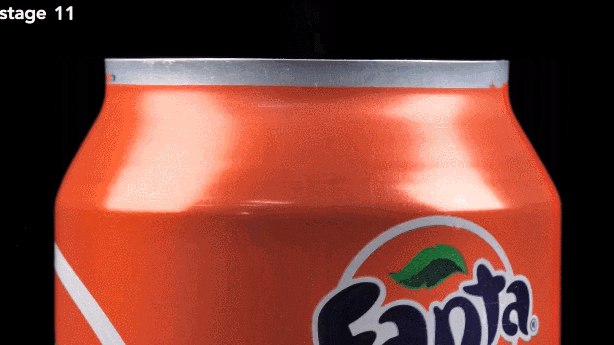
भविष्य में पुल टैब कवर के लिए एल्यूमीनियम के शीर्ष को कसकर जोड़ने के लिए, शीर्ष के किनारे को थोड़ा सपाट स्थिति में उठाया जाना चाहिए।
07/गुणवत्ता निरीक्षण
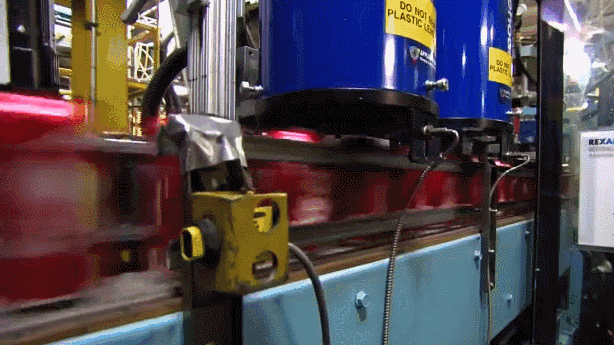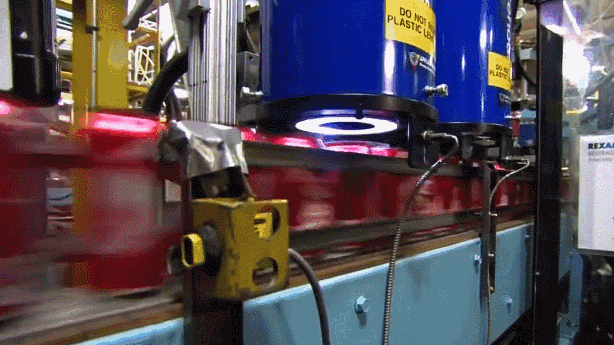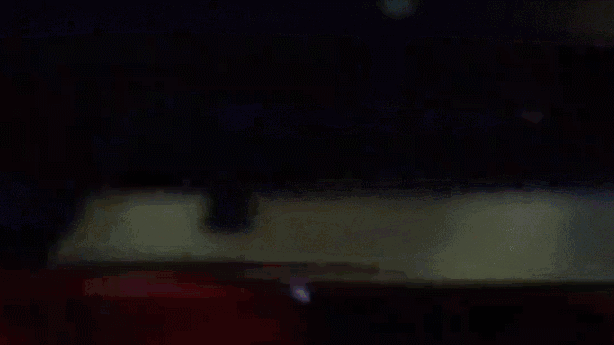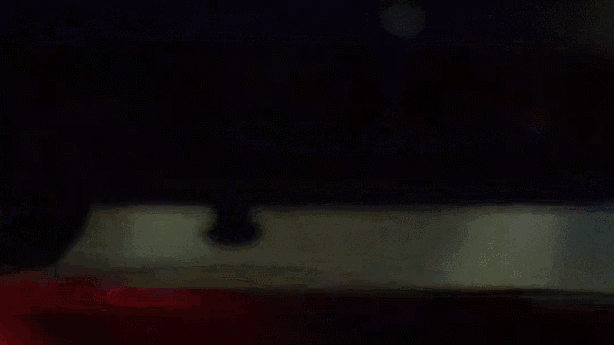
कैमरों और उच्च गति वाले एयरफ्लो के कठोर समन्वय के माध्यम से, अयोग्य डिब्बे को एक-एक करके एक-एक करके हटा दिया जाता है ताकि उच्च गुणवत्ता को सुनिश्चित किया जा सके।
08/कैपिंग मोल्डिंग
कॉइल क्लीनिंग: 5182 जैसे मिश्र धातुओं से बने कॉइल का चयन करें और उन्हें पहले सतह के तेल के दागों और अशुद्धियों को दूर करने के लिए उन्हें साफ करें।
पंचिंग और एडिंग: कॉइल को एक ढक्कन के आकार में पंच करने के लिए एक पंच प्रेस का उपयोग करें और कैन ढक्कन के किनारे को चिकनी, सीलिंग और खोलने की सुविधा के लिए किनारा उपचार करें।
पेंटिंग: अपने संक्षारण प्रतिरोध और सौंदर्यशास्त्र को बढ़ाने के लिए कैन ढक्कन की सतह पर पेंट की एक परत लागू करें, और पेंटिंग के बाद इसे सूखा दें।
रिंग कॉम्बिनेशन: 5052 मिश्र धातु से बनी रिंग को प्रोसेसिंग के माध्यम से रिवेट्स बनाने के लिए कैन ढक्कन के साथ जोड़ा जाता है। बाहरी रिंग को तब कसकर riveted और एक पूर्ण बनाने के लिए चिह्नित किया जाता है।
09/पेय भरना
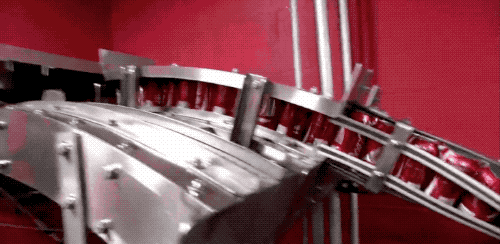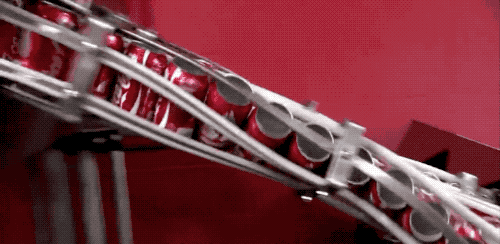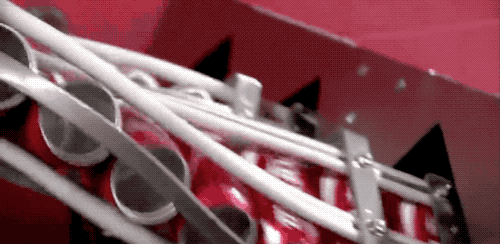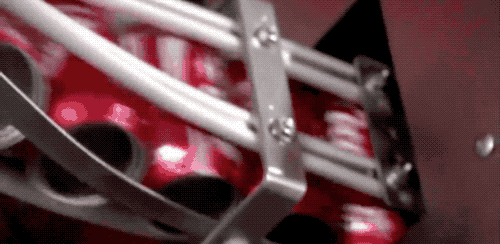
कैन फैक्ट्री केवल खुला डिब्बे बनाने के लिए जिम्मेदार है, और शेष "पेय भरने" और "बॉडी सीलिंग" प्रक्रियाओं को पेय कंपनी द्वारा पूरा किया जाना चाहिए। भरने से पहले, एल्यूमीनियम को पेय और बुलबुले के साथ भरने से पहले धोने और सूखने की आवश्यकता हो सकती है
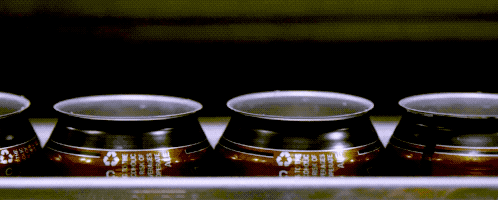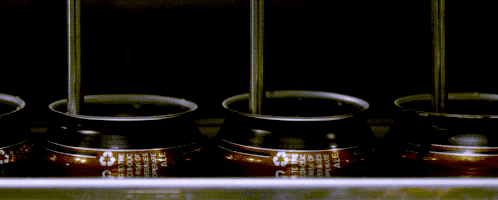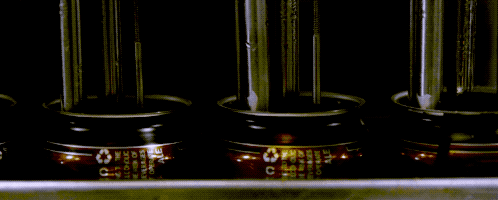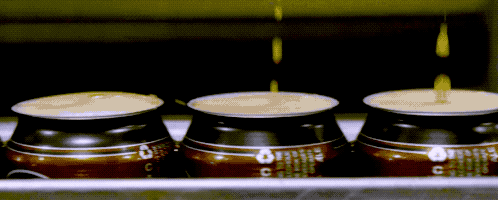
10/टैंक सीलिंग
पेय भरने वाले कारखानों का स्वचालन स्तर बहुत अधिक है, आमतौर पर केवल एक व्यक्ति को कन्वेयर पाइपलाइन पर बोतल कैप रखने के लिए जिम्मेदार होने की आवश्यकता होती है, और मशीन स्वचालित रूप से बोतल के शरीर पर एक -एक करके बोतल कैप रख सकती है।
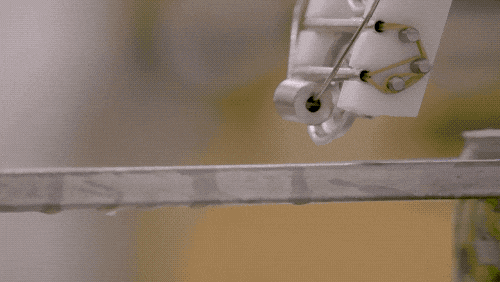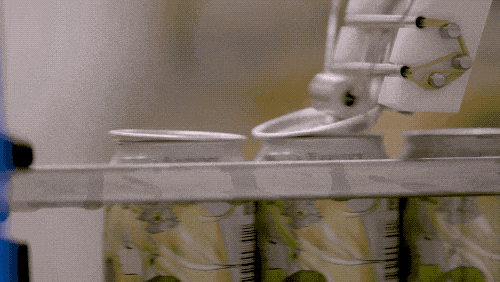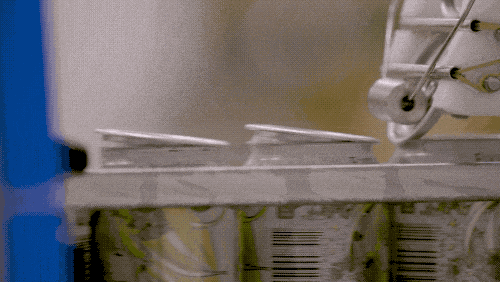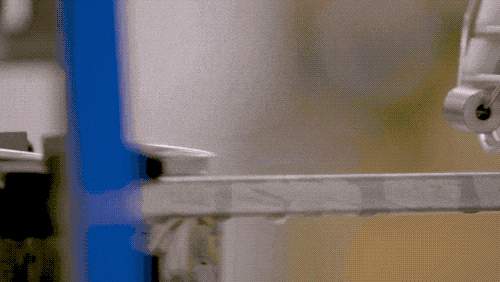
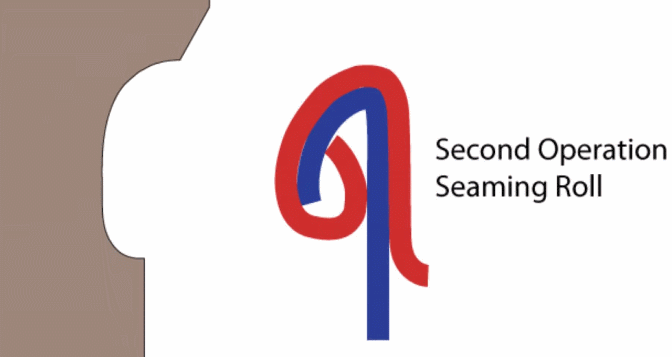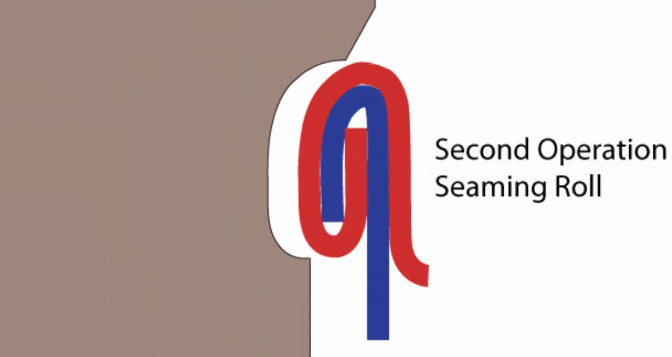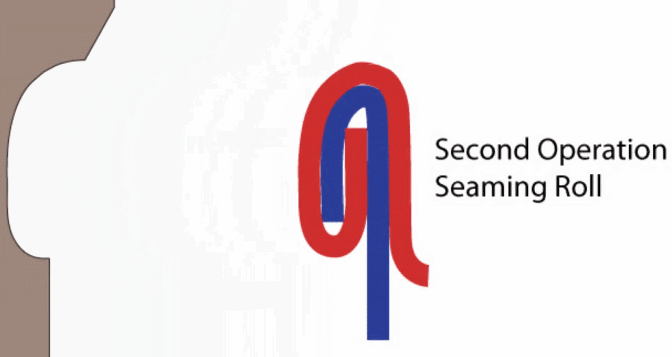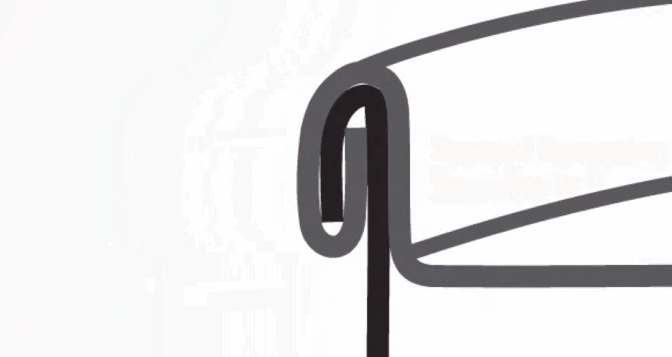
रोलिंग और सीलिंग के लिए एक विशेष सीलिंग मशीन का उपयोग करते हुए, कैन बॉडी और लिड को एक साथ कर्ल किया जाता है, और फिर कसकर ओवरलैपिंग रोल्ड किनारों (जिसे "डबल रोल्ड किनारों" के रूप में भी जाना जाता है) को कसकर बनाने के लिए संकुचित किया जाता है, हवा को प्रवेश करने और छोड़ने से रोकता है।
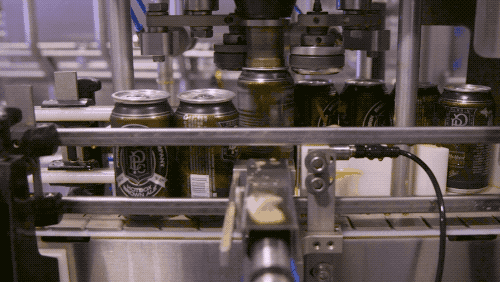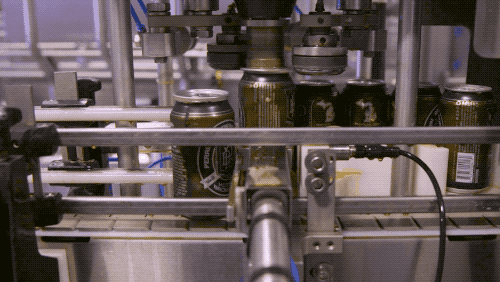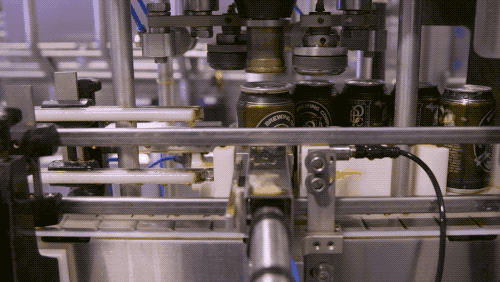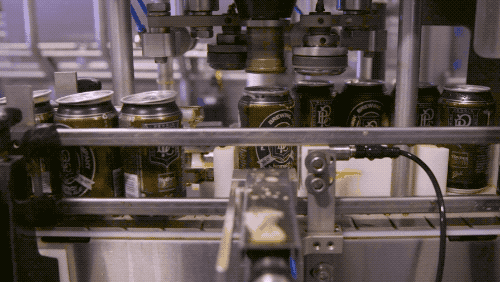
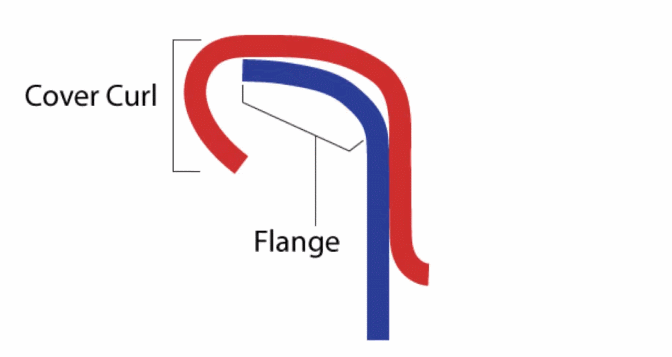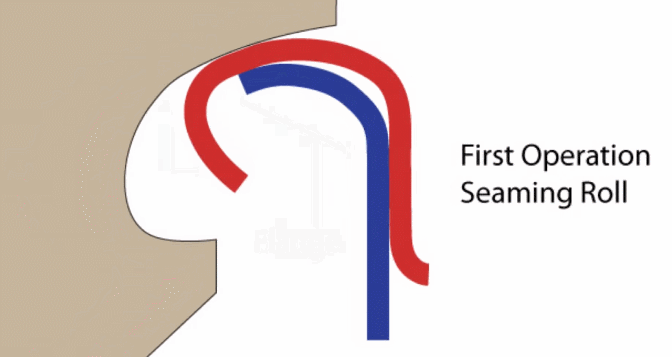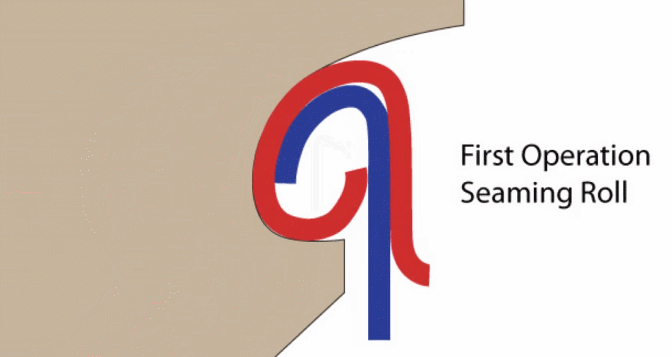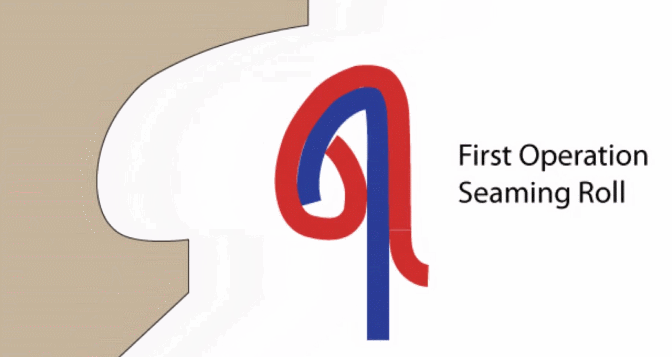
इतने सारे चरणों के बाद, कैन का उत्पादन पूरा हो गया है। क्या यह आश्चर्यजनक नहीं है कि एक छोटे से इतना ज्ञान हो सकता है?