

चिपकने वाले उत्पादों में वायु बुलबुले की समस्या को कैसे हल करें? एक गोंद बाइंडिंग मास्टर के अनुभव का एक व्यापक सारांश!
मुद्रण प्रौद्योगिकी के निरंतर विकास के साथ, वायरलेस चिपकने वाला बंधन पाठ्यपुस्तकों में एक महत्वपूर्ण स्थिति, शिक्षण एड्स, और पुस्तक बाइंडिंग में इसकी उच्च बाध्यकारी दक्षता और कम लागत के कारण है। हालांकि, चिपकने वाले बाध्य उत्पादों की पीठ पर हवा के बुलबुले की समस्या ने हमेशा विभिन्न मुद्रण कंपनियों को परेशान किया है। यह मुद्दा न केवल पुस्तकों की दृढ़ता और सेवा जीवन को कम करता है, बल्कि पुस्तकों की उपस्थिति की गुणवत्ता को भी गंभीरता से प्रभावित करता है, जिससे ग्राहक शिकायतें और रिटर्न मिलते हैं, जिससे उद्यम को आर्थिक नुकसान होता है।
लेखक के पास चिपकने वाली बॉन्डिंग लिंकेज लाइनों के संचालन में कई वर्षों का अनुभव है। निरंतर सीखने के माध्यम से और - संपूर्ण चिपकने वाली संबंध प्रक्रिया के गहराई विश्लेषण में, लेखक कई दृष्टिकोणों से हवा के बुलबुले के कारणों का पता लगाएगा जैसे कि उपकरण, प्रक्रिया, सामग्री और संचालन, वास्तविक उत्पादन मामलों के साथ संयुक्त, और चिपकने वाली संबंध प्रक्रिया को अनुकूलित करने के लिए सुझावों का प्रस्ताव करें। इसका उद्देश्य मुद्रण उद्योग के लिए व्यावहारिक और व्यवहार्य समाधान प्रदान करना और चिपकने वाले बंधन उत्पादों की समग्र गुणवत्ता में सुधार करना है।
चिपकने वाले उत्पादों में हवा के बुलबुले की अभिव्यक्ति
चिपकने वाले उत्पादों में हवा के बुलबुले मुख्य रूप से स्पष्ट हनीकॉम्ब के रूप में दिखाई देते हैं, जो पुस्तक के ऊपर और नीचे के छोटे छेद या बुलबुले के आकार के होते हैं, और बल के साथ पुस्तक के पीछे दबाते समय असमानता की भावना होती है। विशिष्ट अभिव्यक्तियाँ इस प्रकार हैं:
01/गर्म पिघल चिपकने वाला असमान वितरण
जैसा कि चित्र 1 में दिखाया गया है, ठीक चिपकने वाली परत में, बुलबुले द्वारा गठित स्पष्ट voids, या कुछ क्षेत्रों में खाली धब्बे होते हैं जो पूरी तरह से गर्म पिघल चिपकने वाले द्वारा उजागर होते हैं। बुलबुले क्षेत्र में अपर्याप्त बंधन क्षेत्र का कारण बनते हैं, और खोखला भाग पूरी तरह से अपने संबंध बल खो देता है। पीछे की ओर से पुस्तक को खोलकर, यह देखा जा सकता है कि कोई गर्म पिघला हुआ चिपकने वाला कवरिंग नहीं है या गर्म पिघल चिपकने वाला पीठ के कुछ क्षेत्रों में ठोस नहीं है, और शून्य हैं।
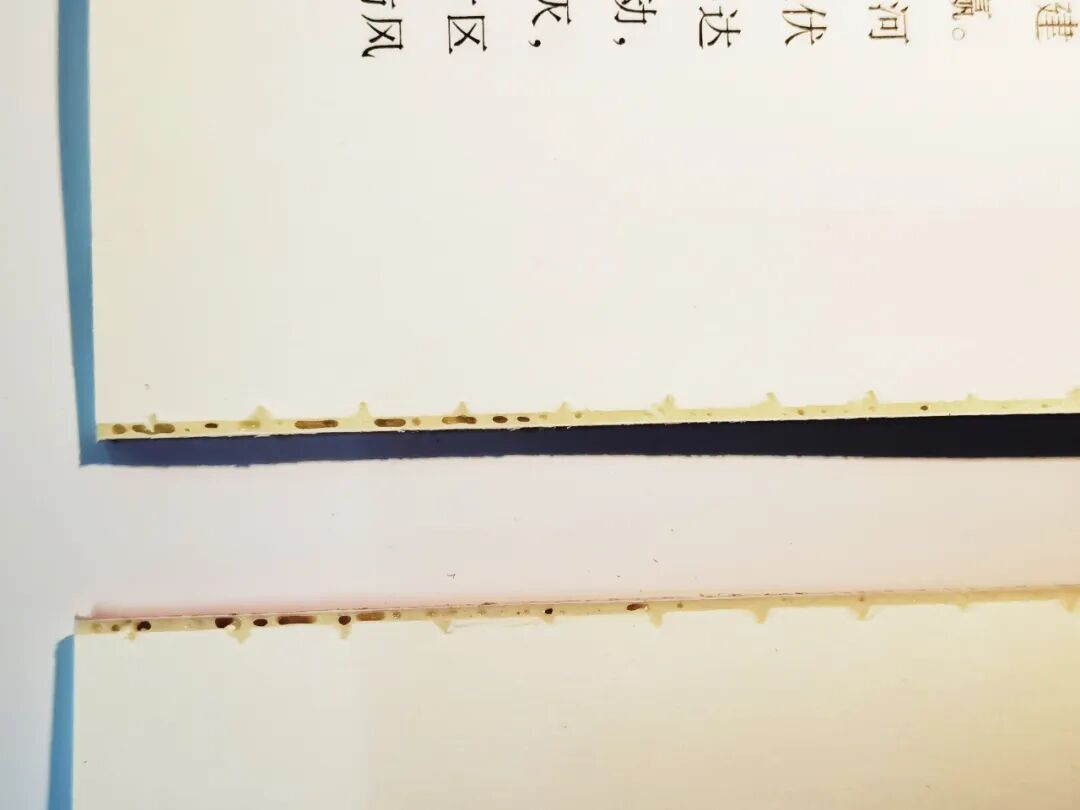 चित्रा 1: पुस्तक के पीछे चिपकने वाला पतला है और इसमें voids हैं
02/असंगत चिपकने वाली परत की मोटाई
यह समस्या पुस्तक की सतह को असमान (लहराती) होने का कारण बनती है, जो पुस्तक की ठीक सतह पर अनियमित अनिर्दिष्ट, उभार, या अवसाद के रूप में प्रकट होती है, जो अब एक चिकनी और समान अवस्था में नहीं है (जैसा कि चित्र 2 में दिखाया गया है), और पुस्तक के ऊपर और नीचे की मोटाई में भी महत्वपूर्ण अंतर हो सकता है (जैसा कि चित्रा 3 में दिखाया गया है)।
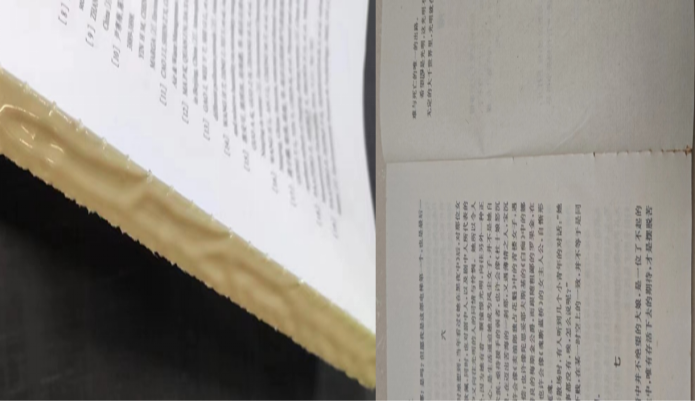
चित्र 2: पुस्तक बैक की सतह असमान और असमान है
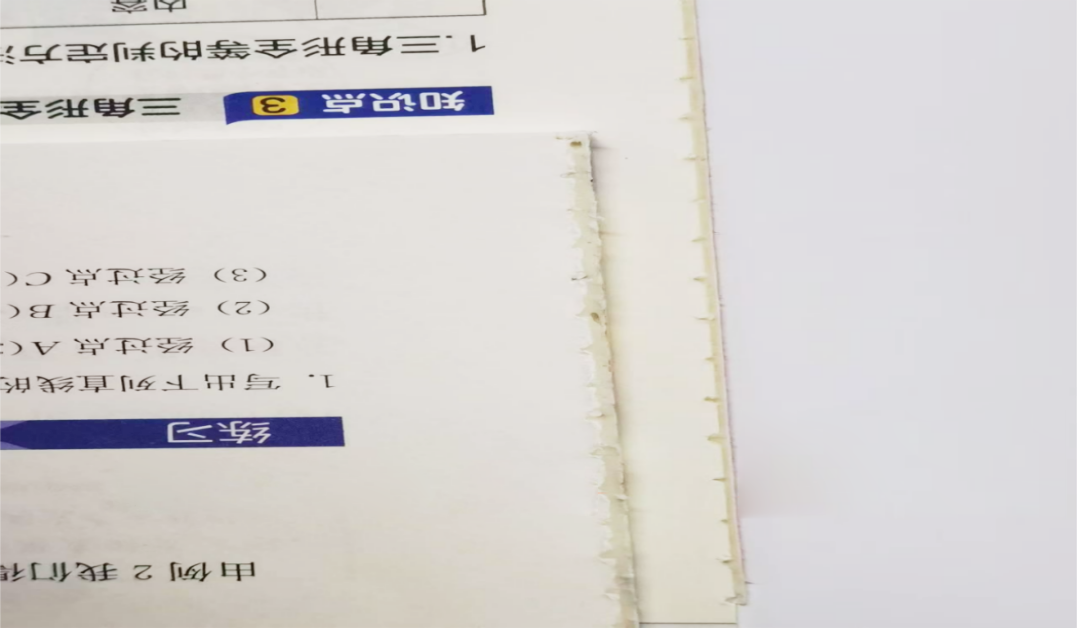 चित्रा 3 के ऊपर और नीचे के बीच चिपकने वाली परत की मोटाई में एक महत्वपूर्ण अंतर है
चिपकने वाले बंधुआ उत्पादों की गुणवत्ता पर हवा के बुलबुले का प्रभाव
01/उत्पाद उपस्थिति को प्रभावित करता है
एक पुस्तक के समग्र असमानता या आंशिक अवसाद का कारण है, जो पुस्तक की सपाटता और समग्र सुंदरता को वापस प्रभावित करता है। दूसरा आकाश और पैरों में हवा के बुलबुले हैं, जो ग्राहकों या पाठकों की पढ़ने की इंद्रियों को प्रभावित करते हैं।
02/गंभीर गुहिकायन दृढ़ता को प्रभावित करता है
गंभीर हवा के बुलबुले खाली गोंद बनाते हैं, जिससे पृष्ठों को अलग करना आसान हो जाता है, दृढ़ता की कमी होती है, और तन्यता परीक्षण मानकों को पूरा करने में विफल होता है। गंभीर मामलों में, यह गंभीर गुणवत्ता दुर्घटनाओं का कारण बन सकता है जैसे कि बुक बैक ब्रेकेज और ढीले पृष्ठ।
03/कारण रिटर्न और ग्राहक शिकायतें
उत्पाद के ऊपर और नीचे 1 मिमी से बड़े बुलबुले के परिणामस्वरूप ग्राहक रिटर्न, शिकायतें या यहां तक कि दंड हो सकता है, जो कंपनी की प्रतिष्ठा को प्रभावित कर सकता है। यदि हवा के बुलबुले विशेष रूप से गंभीर हैं, तो उत्पाद को गुणवत्ता निरीक्षण में अयोग्य के रूप में आंका जाएगा, जिसका उद्यम की प्रतिष्ठा पर गंभीर प्रभाव पड़ेगा।
चिपकने वाले उत्पादों में वायु बुलबुले के कारणों का विश्लेषण
01/gluing तंत्र का अनुचित समायोजन
(1) चिपकने वाले तापमान का अनुचित नियंत्रण: अत्यधिक या अपर्याप्त चिपकने वाला तापमान सीधे गर्म पिघल चिपकने की तरलता और चिपचिपाहट को प्रभावित कर सकता है, जिसके परिणामस्वरूप असमान कोटिंग और बुक कोर कोटिंग की गुणवत्ता को प्रभावित करता है। मुद्रित चादरों की संख्या में अंतर गर्म पिघल चिपकने के इलाज और ठंडा समय को भी प्रभावित कर सकता है, इसलिए मौसमी और पर्यावरणीय तापमान में बदलाव के अनुसार चिपकने वाले तापमान को समायोजित करना आवश्यक है।
(2) गोंद पहिया की अनुचित ऊंचाई की स्थिति: यदि गोंद पहिया बहुत अधिक या बहुत कम है, तो यह गर्म पिघल चिपकने वाला असमान वितरण का कारण होगा, जिसके परिणामस्वरूप खाली गोंद और पुस्तक की संबंध शक्ति को प्रभावित करेगा।
। गर्म पिघल चिपकने वाली अनुचित चिपचिपाहट भी कोटिंग की एकरूपता और आसंजन को प्रभावित कर सकती है।
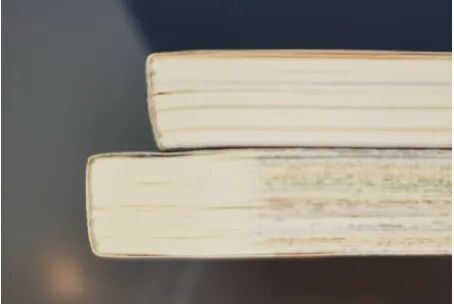
चित्रा 4: चिपकने वाली परत की मोटाई बहुत पतली है
(४) यदि गोंद पहिया गलत स्थिति में टूट जाता है, तो यह पुस्तक के पीछे गोंद की कमी का कारण होगा (जैसा कि चित्र 5 में दिखाया गया है)।
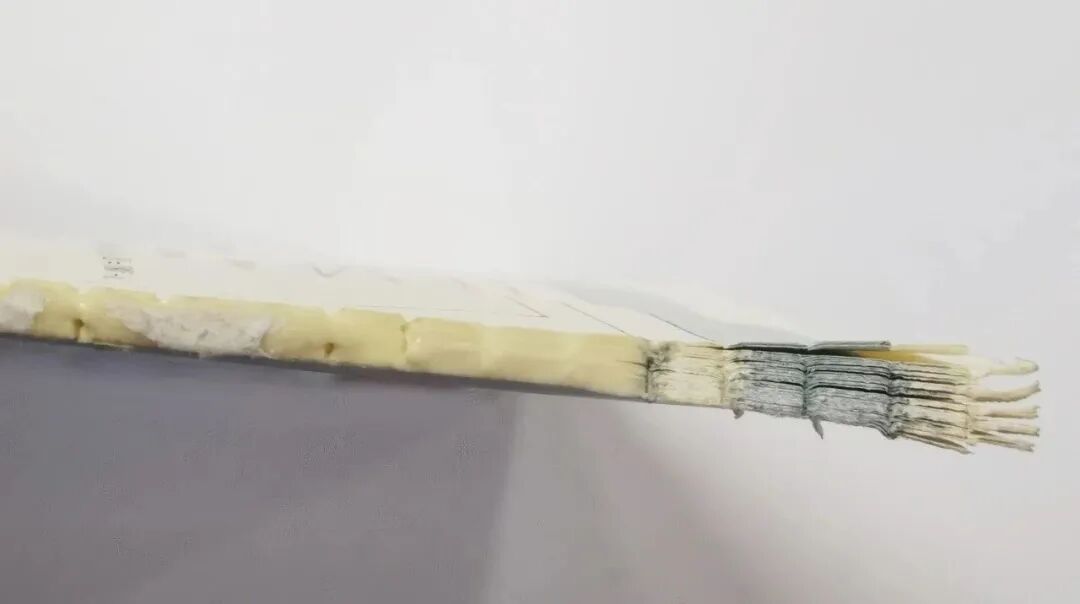 चित्रा 5 में रबर व्हील पर टूटे हुए रबर की स्थिति गलत है, और पैर में कोई चिपकने वाला तरल नहीं है
02/मिलिंग बैक कटर का अनुचित समायोजन
(1) मिलिंग बैक ब्लेड को गंभीर रूप से पहना जाता है, और यदि मिलिंग के बाद पुस्तक की सतह को साफ, असमान या मिल्ड टुकड़े नहीं किया जाता है, तो यह चिपकने वाली कोटिंग की गुणवत्ता को प्रभावित करेगा (जैसा कि चित्र 6 में दिखाया गया है)।
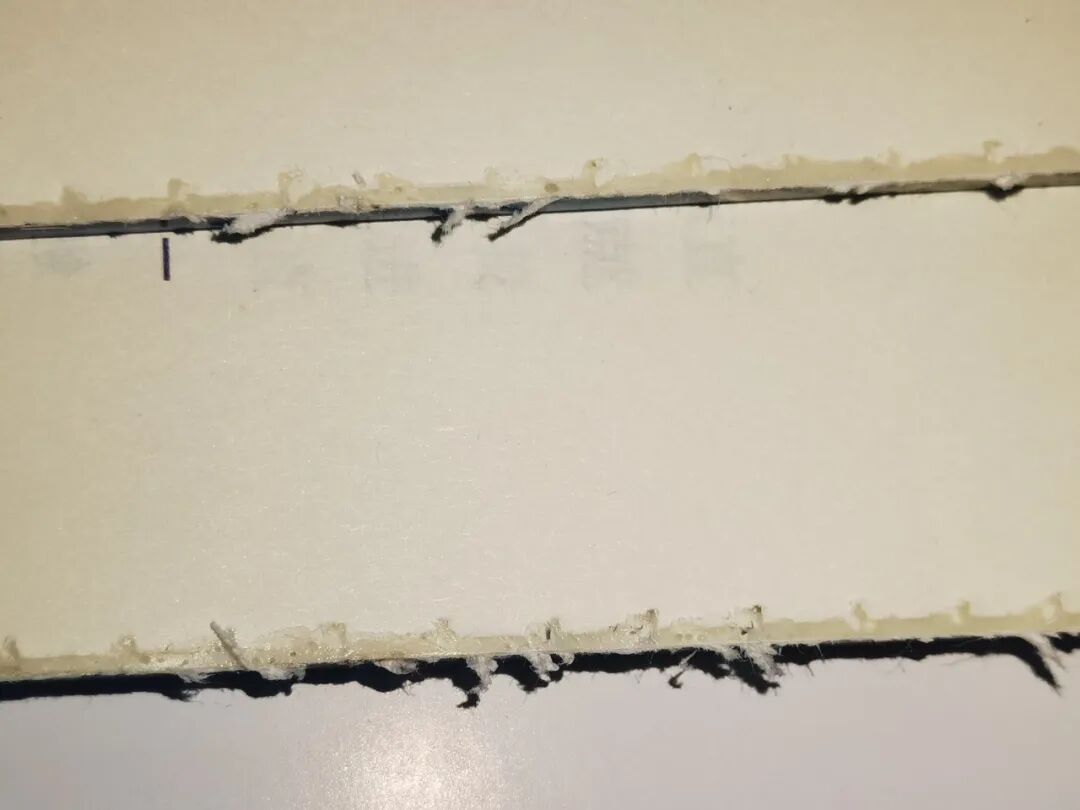 चित्रा 6: पुस्तक की सतह को वापस साफ नहीं किया गया है
(२) मिलिंग बैक ब्लेड और प्रेशर प्लेट के बीच की खाई बहुत बड़ी है, जिससे पुस्तक ब्लॉक के अंत का कारण हो सकता है और परिणामस्वरूप असमान मिलिंग वापस हो सकता है।
(३) पुस्तक क्लैंप के लिए मिलिंग बैक ब्लेड के क्षैतिज विमान से ऊर्ध्वाधर दूरी का अनुचित समायोजन: यदि दूरी बहुत बड़ी है, तो बाइंडिंग के उजागर हिस्से में तनाव के दबाव की एक निश्चित मात्रा में कमी होगी, जो कागज की चादरों के बीच ढीलेपन का कारण बनेगा, गर्म मेलजोल की चिपकने की गहराई को बढ़ाएगा, और किताब की मोटाई को बढ़ा देगा। इससे बाइंडिंग की मोटाई चीरा की तुलना में अधिक हो जाएगी, जिसके परिणामस्वरूप पुस्तक पर हवा के बुलबुले, क्रीज़ और धनुष झुर्रियों जैसे दोष होंगे, और तैयार उत्पाद को काटने के लिए भी मुश्किल हो जाता है; यदि दूरी बहुत छोटी है, तो यह गर्म पिघल चिपकने की गहराई को प्रभावित करेगा और संबंध शक्ति को प्रभावित करेगा।
03/पैलेटिंग बनाने वाले तंत्र का अपर्याप्त समायोजन
(1) पैलेटाइजिंग तंत्र की अनुचित ऊंचाई या संतुलन: यदि सभी बुलबुले पुस्तक के पीछे दिखाई देते हैं, तो पैलेटाइजिंग तंत्र की ऊंचाई को समायोजित करने की आवश्यकता है; यदि जमीन के ऊपर या नीचे हवा के बुलबुले होते हैं, तो समर्थन के संतुलन को समायोजित करने के लिए एक स्तर का उपयोग किया जाना चाहिए।
(२) जब पैलेटिंग बनाने वाले तंत्र का क्लैम्पिंग एक्शन टाइम मेल नहीं खाता है: "टॉप फर्स्ट, फिर क्लैंप", "क्लैंप फर्स्ट, फिर टॉप", या "एक साथ क्लैंप", यह भी हवा के बुलबुले का कारण बन सकता है। इस समय, पैलेटाइजिंग के क्लैंपिंग एक्शन टाइम को समायोजित करना आवश्यक है।
04/अनुचित कागज चयन और तह
(1) लाइटवेट पेपर: लाइटवेट पेपर साधारण टुकड़े टुकड़े में पेपर की तुलना में नरम होता है, और पेज पूरी तरह से चपटा नहीं होते हैं, जिससे एयर पॉकेट्स बनते हैं जो आसानी से पुस्तक के पीछे हवा के बुलबुले का कारण बन सकते हैं।
(2) कवर और मुख्य पाठ के बीच कागज के वजन में अंतर: मुख्य पाठ के लिए 65g/m2 या उससे कम के वजन के साथ कागज का उपयोग करते समय कवर के लिए 200g/m2 या उससे अधिक के वजन के साथ कागज का उपयोग करना कवर को सेट होने के बाद सामग्री को खींचने के लिए कवर कर सकता है, जिसके परिणामस्वरूप पुस्तक के पीछे हवा के बुलबुले होते हैं।
(3) अनुचित तह और स्टैकिंग: अनुचित तह या स्टैकिंग बुक कवर (विशेष रूप से कर्लड बुक बैक) पर क्रीज या असमान सतहों का कारण बन सकता है, जिसके परिणामस्वरूप पुस्तक पर गर्म पिघल चिपकने और शून्य गठन के असमान आसंजन का परिणाम हो सकता है।
05/अनुचित स्लॉट समायोजन
(1) खांचे की रिक्ति और गहराई मानक आवश्यकताओं को पूरा नहीं करती है, जिससे पुस्तक के पीछे चिपकने वाला अपर्याप्त भरना हो सकता है, जिसके परिणामस्वरूप पुस्तक के पीछे हवा के बुलबुले होते हैं।
(२) स्लॉटिंग चाकू गंभीर रूप से पहना जाता है, और पुस्तक की पिछली सतह पर स्लॉटिंग की गहराई भिन्न होती है। गर्म पिघल चिपकने वाला भरना आसान नहीं है, जो चिपकने वाली कोटिंग की गुणवत्ता को प्रभावित करेगा (जैसा कि चित्र 7 में दिखाया गया है)।
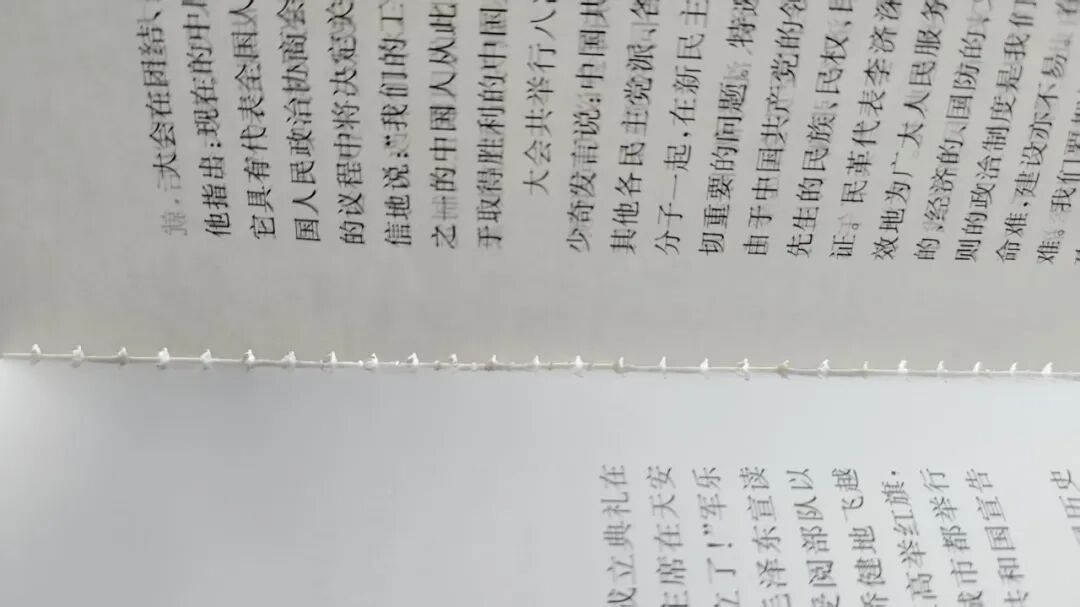
चित्र 7: स्लॉटिंग चाकू गंभीर रूप से पहना जाता है, और पुस्तक के पीछे स्लॉटिंग की गहराई भिन्न होती है
(३) स्लॉटिंग चाकू और पुस्तक बैक के बीच का कोण गलत है, जो स्लॉट के बाद स्लॉट को ब्लॉक करने के लिए पेपर स्क्रैप और पेपर हेयर का कारण बन सकता है, जिससे गर्म पिघल चिपकने के लिए स्लॉट में प्रवेश करने के लिए असंभव हो जाता है, जिसके परिणामस्वरूप किताब पर वापस आ रही है, जिससे किताब पर हवा बुलबुले हो।
06/पुस्तक क्लिप क्लैंपिंग बल का असंगत समायोजन
जब गोंद बाइंडिंग मशीन में प्रत्येक पुस्तक क्लिप का क्लैंपिंग बल असंगत होता है, तो पुस्तक कोर को आसानी से बहुत कम दबाव के साथ पुस्तक क्लिप में मिलिंग बैक स्टेशन के माध्यम से दबाव प्लेट द्वारा आसानी से घसीटा जा सकता है, जिससे मिलिंग वापस असमान (झुका हुआ) हो सकता है। नाली से गुजरने के बाद, बुक कोर के सामने और पीछे के नाली की गहराई असंगत होगी, और सहायक बल भी असंतुलित हो जाएगा, जिसके परिणामस्वरूप पुस्तक के पीछे हवा के बुलबुले होंगे।
07/गर्म पिघल चिपकने का अनुचित उपयोग
(1) कागज प्रकार के आधार पर सही प्रकार के गर्म पिघल चिपकने वाले का चयन नहीं करना: विभिन्न प्रकार के कागज को इस प्रकार के हॉट पिघल चिपकने वाले का उपयोग करना चाहिए, जैसे कि कॉपरप्लेट पेपर, जो कॉपरप्लेट चिपकने वाला का उपयोग करना चाहिए। विभिन्न प्रकार के गर्म पिघल चिपकने की अनुमति नहीं है (चिपकने वाले को बदलते समय गोंद बर्तन को अच्छी तरह से साफ किया जाना चाहिए), अन्यथा यह पुस्तक के पीछे असमान चिपकने वाला होगा, जिसके परिणामस्वरूप बुलबुले होंगे।
(2) मशीन की गति गर्म पिघल चिपकने से मेल नहीं खाती है: उच्च - गति चिपकने का इलाज समय 3 - 5 सेकंड है और शुरुआती समय 5-7 सेकंड है; कम-गति चिपकने का इलाज समय 8-13 सेकंड है और शुरुआती समय 9-15 सेकंड है। गर्म पिघल चिपकने वाला, बहुत तेज़ या बहुत धीमी गति से इलाज समय और उद्घाटन समय का अनुचित चयन, चिपकने की गुणवत्ता को भी प्रभावित कर सकता है और हवा के बुलबुले का कारण बन सकता है।
(3) गर्म पिघल चिपकने की अस्थिर गुणवत्ता: कुछ गर्म पिघल चिपकने वाले में खराब गुणवत्ता और उच्च अशुद्धियां होती हैं, जो गोंद बर्तन की हीटिंग रॉड का पालन करने या रबर नली और पहिया को अवरुद्ध करने के लिए अशुद्धियों का कारण बन सकती हैं, जिसके परिणामस्वरूप असमान ग्लूइंग और एयर बुलबुले की पीढ़ी होती है।
चिपकने वाले उत्पादों में वायु बुलबुले के लिए समाधान
01/अनुकूलन और चिपकने वाला तंत्र मानकों का समायोजन
(1) गोंद तापमान को समायोजित करें: यह सुनिश्चित करने के लिए परिवेश के तापमान के अनुसार गोंद तापमान को समायोजित करें कि तापमान अंतर ± 5 डिग्री के भीतर नियंत्रित है। उदाहरण के लिए, गोंद तापमान को गर्मियों में 160 डिग्री तक सेट किया जा सकता है और सर्दियों में 170 डिग्री तक बढ़ सकता है।
(2) रबर व्हील की ऊंचाई की स्थिति को समायोजित करें: ऊपरी रबर व्हील की ऊंचाई और एक समान रबर व्हील की ऊंचाई की जाँच करें और समायोजित करें ताकि यह सुनिश्चित किया जा सके कि रबर व्हील का दबाव समान और उपयुक्त है, बहुत अधिक या बहुत कम होने से बचें।
1 # नीचे गोंद पॉट के लिए सुझाव: 1 गोंद पहिया और पुस्तक कोर के बीच की दूरी 0.50-0.80 मिमी है; 2 गोंद पहिया और पुस्तक कोर के बीच की दूरी 0.80-1.00 मिमी है; और समान गोंद पहिया और पुस्तक कोर के बीच की दूरी 0.85-0.90 मिमी है।
2 # नीचे गोंद पॉट के लिए सुझाव: 1 गोंद पहिया और पुस्तक कोर के बीच की दूरी 0.80-1.00 मिमी है; 2 गोंद पहिया और पुस्तक कोर के बीच की दूरी 1.80-2.00 मिमी है; और समान गोंद पहिया और पुस्तक कोर के बीच की दूरी लगभग 2.00 मिमी है
(3) गर्म पिघल चिपकने की मोटाई और चिपचिपाहट का अनुकूलन करें: पुस्तक की मोटाई के अनुसार कोटिंग मोटाई को समायोजित करें, एक स्थिर गुणवत्ता वाले गर्म पिघल चिपकने वाला चुनें, और गोंद पहिया तोड़ने की स्थिति को समायोजित करें। पुस्तक की मोटाई, चिपकने वाली परत की मोटाई, और निर्देशों के लिए संदर्भ इस प्रकार है: यदि पुस्तक की मोटाई 10 मिमी से कम है, तो अनुशंसित चिपकने वाली परत की मोटाई 0.6-1.0 मिमी है। अत्यधिक चिपकने वाली परत की मोटाई के कारण पतली पुस्तकों को रीढ़ को सख्त करने से बचना चाहिए; पुस्तक की मोटाई 10-30 मिमी है, और अनुशंसित चिपकने वाली परत की मोटाई 1.0-1.5 मिमी है। मध्यम मोटाई की पुस्तकों के लिए, गर्म पिघल चिपकने की पारगम्यता और ताकत दोनों पर विचार करना आवश्यक है; यदि पुस्तक की मोटाई 30 मिमी से अधिक है, तो इसे 1.5-2.0 मिमी की गोंद परत की मोटाई का उपयोग करने की सिफारिश की जाती है। मोटी पुस्तकों के लिए, पुस्तक नाली को भरने के लिए गोंद की मात्रा को बढ़ाना आवश्यक है, और नाली खींचने की प्रक्रिया (1.5 मिमी से अधिक या उससे अधिक या अधिक की गहराई) के साथ सहयोग करने के लिए भी।
02/मिलिंग बैक प्रक्रिया में सुधार
(1) नियमित रूप से मिलिंग बैक ब्लेड का निरीक्षण करें: निरीक्षण मानक यह है कि उपस्थिति दोषों से मुक्त है, ब्लेड किनारे को पारित नहीं किया गया है, और मिलिंग प्रभाव (बुक बैक फ्लैटनेस, खुरदरापन) और प्रक्रिया पैरामीटर (गहराई की स्थिरता) व्यापक रूप से सत्यापित हैं। यदि आवश्यक हो, तो ब्लेड को जमीन या प्रतिस्थापित किया जा सकता है (जैसा कि चित्र 8 में दिखाया गया है)।
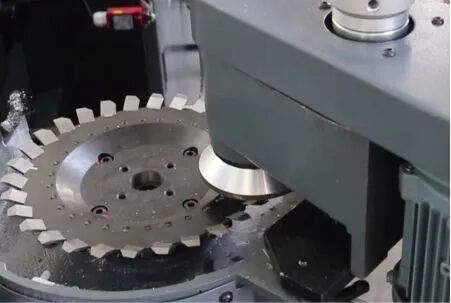
चित्रा 8 मिलिंग बैक ब्लेड एज का नियमित निरीक्षण
(2) मिलिंग बैक कटर और प्रेशर प्लेट के बीच की खाई को समायोजित करें: फ्रंट और रियर कटर और मिलिंग बैक ब्लेड के बीच अंतर को 0.1-0.3 मिमी (एक फीलर गेज के साथ वास्तविक माप के आधार पर) के बीच अधिकतम 0.3 मिमी के साथ समायोजित करें, यह सुनिश्चित करने के लिए कि मिल्ड बुक बैक फ्लैट है (जैसा कि चित्र 9 में दिखाया गया है)।
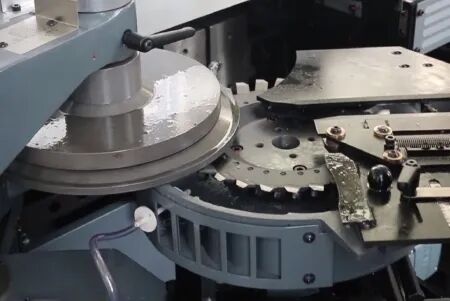
चित्र 9 मिलिंग बैक कटर और दबाव प्लेट के बीच की खाई को समायोजित करना
(3) पुस्तक क्लिप के निचले किनारे पर बैक मिलिंग कटर के क्षैतिज विमान से ऊर्ध्वाधर दूरी को सही करें: पुस्तक कोर बाइंडिंग में पुस्तक क्लिप के उजागर भाग को सही ढंग से सही करें, आमतौर पर 10 मिमी होने की सिफारिश की जाती है। बाइंडिंग का उजागर भाग=मिलिंग राशि +10 मिमी। यदि बंधन का उजागर हिस्सा 13 मिमी है, तो मिलिंग राशि 3 मिमी है।
(4) मिलिंग की गहराई: आम तौर पर, कागज की मोटाई 1.5-3.0 मिमी (80g/m2 पेपर लगभग 2.0-2.5 मिमी मोटी है) है। ट्रायल मिलिंग के लिए अपशिष्ट बुक कोर लें और जांचें कि क्या मिलिंग की गहराई समान है (गहराई का अंतर 0.1 मिमी से कम या उसके बराबर है)।
03/पैलेटिंग बनाने वाले तंत्र का समायोजन
(1) पैलेटाइजिंग बनाने वाले तंत्र की ऊंचाई को समायोजित करें: बुक स्लाइड एक्सटेंशन की मात्रा के अनुसार पैलेटाइजिंग बनाने वाले तंत्र की ऊंचाई को समायोजित करें। सटीक कैम्ब्रिज 12000 मॉडल को एक उदाहरण के रूप में लेते हुए, मिल्ड बैक बुक कोर को पैकेजिंग टेबल के ऊपर शून्य स्थिति पर रोक दिया जाता है। इस समय, पैकेजिंग टेबल उच्चतम बिंदु पर है, और गाइड रेल की कामकाजी सतह से दूरी कम - पैकेजिंग तालिका की वोल्टेज प्लेट में 0.1 मिमी की त्रुटि के साथ 138.5 मिमी है। इस समय, समर्थन मोल्डिंग तंत्र की ऊंचाई ग्लूइंग के बाद पुस्तक की तरह ही ठोस है।
(2) पैलेटाइजिंग बनाने वाले तंत्र के संतुलन को समायोजित करें: पुस्तक के ऊपर और नीचे की ओर हवा के बुलबुले की स्थिति के अनुसार पैलेटाइजिंग के संतुलन को समायोजित करें, पुस्तक के समान रूप से 0.1 मिमी की पीठ की त्रुटि के साथ एक समान रूप से सुनिश्चित करें (जैसा कि चित्र 10 में दिखाया गया है)।
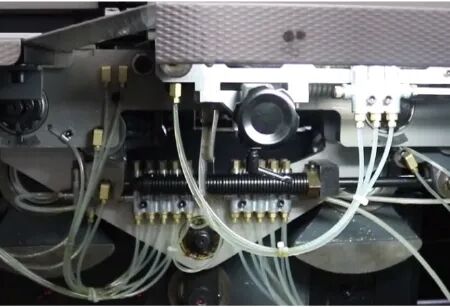
चित्रा 10 पैलेटिंग बनाने वाले तंत्र के संतुलन को समायोजित करना
04/पेपर ऑप्टिमाइज़ेशन प्रक्रिया उपाय
(1) हल्के कागज के लिए अनुकूलन उपाय: बाइंडिंग से पहले हल्के पेपर को कॉम्पैक्ट और बंडल करना आवश्यक है, और इसे 8 घंटे से अधिक समय तक छोड़ दें; उपयुक्त गर्म पिघल चिपकने वाला चुनें; चिपकने वाली बाइंडिंग मशीन के गति, दबाव और अन्य मापदंडों को उचित रूप से यह सुनिश्चित करने के लिए समायोजित करें कि गर्म पिघल चिपकने वाला समान रूप से वितरित और पूरी तरह से प्रवेश किया जाता है।
(2) बुक लेबल का सपाटता नियंत्रण: मिलिंग बैक की सपाटता और खांचे की गहराई को सुनिश्चित करने के लिए बुक लेबल प्लेटफॉर्म के स्तर को समायोजित करें, यह सुनिश्चित करें कि पुस्तक लेबल साफ -सुथरे हैं, झुर्रियों या कर्ल के बिना।
। यदि यह डिजाइन प्रक्रिया के दौरान वास्तव में आवश्यक है, तो दोनों के बीच तनाव को बदलने के लिए आवेषण या लाइनर के उपयोग को बढ़ाने की सिफारिश की जाती है।
05/स्लॉट तंत्र समायोजन
(1) खांचे की गहराई को लगभग 1.2 मिमी तक बढ़ाएं और यह सुनिश्चित करें कि गर्म पिघल चिपकने वाला पूरी तरह से नाली में प्रवेश करता है।
(2) 5.0-7.0 मिमी के बीच स्लॉट रिक्ति को नियंत्रित करें।
(3) नियमित रूप से निरीक्षण करें और समय पर मिलिंग बैक ग्रूव कटर और ग्रूव मिलिंग बैक शीयर ब्लॉक को बदलें।
(4) स्लॉट रिक्ति के लिए मानक आवश्यकता 5.0-7.0 मिमी है; स्लॉट की गहराई के लिए मानक आवश्यकता 1.5 mm 0.5 मिमी है।
06/बुक क्लिप क्लैम्पिंग फोर्स एडजस्टमेंट
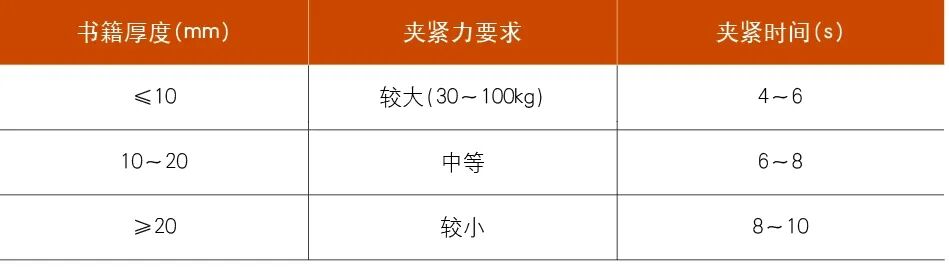
(1) तालिका 1 में दिखाए गए मानकों के संदर्भ में पुस्तक की मोटाई और क्लैम्पिंग बल के बीच संबंध निर्धारित करें।
पुस्तक 1 पुस्तक की मोटाई और क्लैम्पिंग बल के बीच संबंध
(2) विभिन्न डिवाइस मोटाई सेंसर के माध्यम से बुक डेटा का पता लगा सकते हैं, और नियंत्रक स्वचालित रूप से क्लैम्पिंग प्लेट के विस्थापन से मेल खाता है ताकि क्लैम्पिंग गैप को सटीक रूप से नियंत्रित किया जा सके। उदाहरण के लिए, जब 15 मिमी की एक पुस्तक मोटाई का पता लगाया जाता है, तो क्लैंपिंग प्लेट 15 मिमी+चिपकने वाली मुआवजा राशि (लगभग 0.5 मिमी) के अंतराल पर जाती है। या मेजबान पर प्रत्येक पुस्तक क्लिप के मरोड़ वसंत दबाव को समायोजित करके, प्रत्येक पुस्तक क्लिप के क्लैंपिंग बल को सुसंगत बनाया जा सकता है।
(३) यदि क्लैम्पिंग के बाद बुक कोर का संकोचन २.५ मिमी से कम या बराबर है, तो यह योग्य है। पुस्तक के पीछे झुर्रियों, बुलबुले, उजागर गोंद जड़ों और अतिप्रवाह गोंद जैसे दोषों के लिए बेतरतीब ढंग से निरीक्षण किया जाता है।
चिपकने वाले उत्पादों में वायु बुलबुले की समस्या का समाधान उपकरण, प्रक्रिया, सामग्री और संचालन जैसे कई पहलुओं से शुरू करने की आवश्यकता है। व्यवस्थित विश्लेषण और अनुकूलन के माध्यम से, चिपकने वाले उत्पाद की गुणवत्ता की स्थिरता को प्रभावी ढंग से सुधार किया जा सकता है। इस लेख में वर्णित समाधान को वास्तविक उत्पादन में मान्य किया गया है, जिसका उद्देश्य वायरलेस बाइंडिंग प्रक्रिया समस्याओं को हल करने के लिए साथियों के लिए विचार प्रदान करना है, और बाइंडिंग मशीन नेताओं और गुणवत्ता तकनीशियनों के लिए संदर्भ मूल्य है।