

सिगरेट पैक पर होलोग्राफिक लेजर एम्बॉसिंग दोषों को ठीक करने के लिए एक व्यावहारिक मार्गदर्शिका
होलोग्राफिक लेजर कार्ड पेपर, अपने अद्वितीय गतिशील ऑप्टिकल प्रभावों और उत्कृष्ट जालसाजी विरोधी प्रदर्शन के कारण, भोजन, दवा, तंबाकू, शराब और उच्च अंत उपहारों में व्यापक रूप से उपयोग किया गया है, जैसा कि चित्र 1 में दिखाया गया है। यह तकनीक फिल्म या कागज की सतह पर सूक्ष्म नैनो संरचित होलोग्राफिक छवियों को सटीक रूप से स्थानांतरित करने के लिए लेजर होलोग्राफिक एम्बॉसिंग प्रक्रिया का उपयोग करती है। धात्विक चमक पैदा करने के लिए एल्यूमीनियम कोटिंग प्रक्रिया के साथ संयुक्त, पैकेजिंग प्राकृतिक प्रकाश के तहत एक रंगीन, तीन आयामी दृश्य प्रभाव प्रस्तुत करती है।
क्योंकि होलोग्राफिक लेजर एम्बॉसिंग प्रक्रिया में फोटोलिथोग्राफी और वैक्यूम एल्यूमीनियम कोटिंग के साथ लेजर एम्बॉसिंग जैसे कई चरण शामिल होते हैं, उत्पादन आसानी से सामग्री गुणों, उपकरण सेटिंग्स और पर्यावरणीय कारकों से प्रभावित हो सकता है, जिससे धुंधली छवियां, गलत संरेखित पैटर्न और फैला हुआ या विकृत डिजाइन जैसे गुणवत्ता संबंधी समस्याएं हो सकती हैं। यह लेख होलोग्राफिक लेजर कार्ड पेपर के लिए गुणवत्ता नियंत्रण के प्रमुख बिंदुओं की व्यवस्थित रूप से समीक्षा करता है और होलोग्राफिक लेजर एम्बॉसिंग प्रक्रिया में सामान्य दोषों के लिए पैरामीटर अनुकूलन और ऑनलाइन निरीक्षण समाधान का प्रस्ताव करता है, जिसका लक्ष्य उपज में सुधार और उत्पादन लागत को कम करने के लिए सैद्धांतिक समर्थन और व्यावहारिक मार्गदर्शन प्रदान करना है।
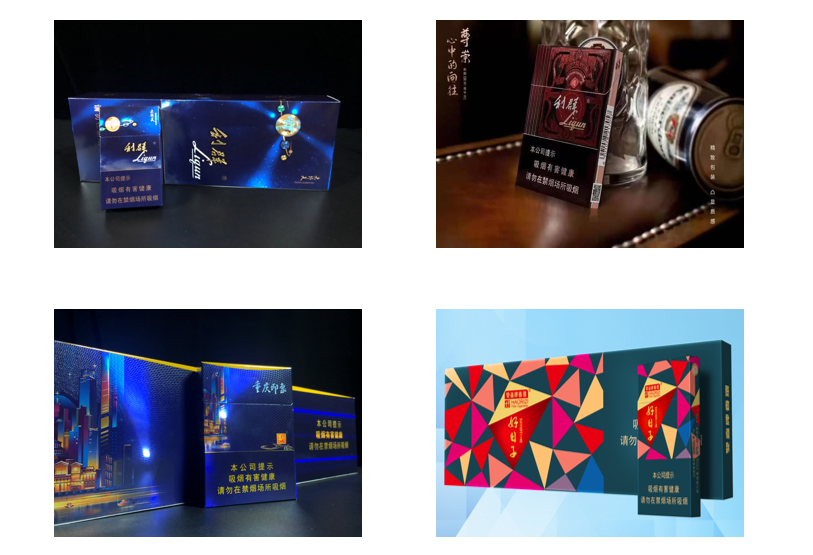
चित्र 1 सिगरेट पैक में लेजर कार्डबोर्ड का अनुप्रयोग प्रभाव
होलोग्राफिक लेजर कार्डबोर्ड एम्बॉसिंग में गुणवत्ता नियंत्रण के लिए मुख्य बिंदु
लेजर कार्डबोर्ड के ऑप्टिकल और भौतिक गुणों, साथ ही उपकरण सेटिंग्स और पर्यावरणीय कारकों के कारण, एम्बॉसिंग प्रक्रिया के दौरान उत्पाद की गुणवत्ता की निगरानी और नियंत्रण करना चुनौतीपूर्ण है, जिससे लेजर दोष की संभावना अधिक हो जाती है। एक ही बैच या लेजर उत्पादों के विभिन्न बैचों में लगातार गुणवत्ता सुनिश्चित करने, लेजर फिल्म की बर्बादी को कम करने और लागत में कटौती करने के लिए, गुणवत्ता नियंत्रण उपायों को कई चरणों में लागू करने की आवश्यकता है, जैसा कि चित्र 2 में दिखाया गया है।
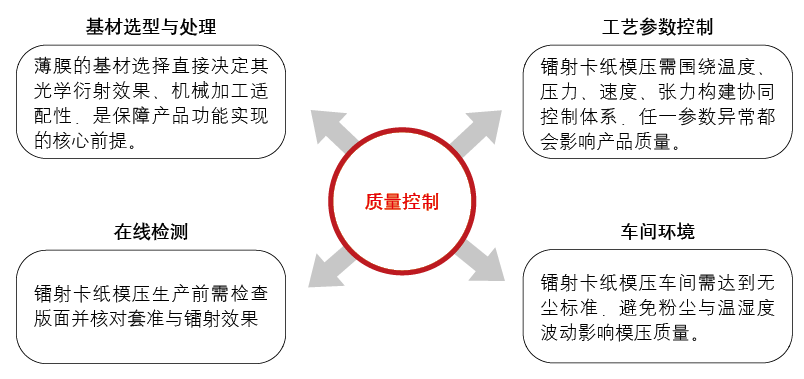
चित्र 2 होलोग्राफिक लेजर कार्ड पेपर मोल्डिंग प्रक्रिया में गुणवत्ता नियंत्रण के लिए मुख्य बिंदु
01/ सब्सट्रेट चयन एवं उपचार
वर्तमान में, बाजार में अधिकांश लेजर कार्डबोर्ड बेस फिल्म के रूप में BOPET (द्विअक्षीय रूप से उन्मुख पॉलिएस्टर) फिल्म का उपयोग करते हैं। बीओपीपी (द्विअक्षीय रूप से उन्मुख पॉलीप्रोपाइलीन) फिल्म की तुलना में, बीओपीईटी में अपेक्षाकृत उच्च घनत्व होता है और यह उत्कृष्ट रासायनिक प्रतिरोध, गर्मी प्रतिरोध, घर्षण प्रतिरोध, नमी और पानी प्रतिरोध और माध्यमिक प्रसंस्करण के लिए अनुकूलन क्षमता प्रदान करता है। क्योंकि BOPET फिल्मों की सतह पर उच्च सोखना होता है, इसलिए भंडारण के दौरान धूल और अन्य अशुद्धियों पर ध्यान देना चाहिए। इसके अतिरिक्त, परिवेश के तापमान के कारण फिल्म को ख़राब होने से बचाने के लिए, गोदाम में भंडारण के दौरान तापमान और आर्द्रता मध्यम होनी चाहिए।
फिल्म कोटिंग की गुणवत्ता मोल्डिंग के बाद सीधे गुणवत्ता और प्रभाव को प्रभावित करती है, इसलिए कोटिंग प्रक्रिया के दौरान, कोटिंग की मोटाई 2 ~ 3μm पर उचित रूप से नियंत्रित की जानी चाहिए। आमतौर पर उपयोग किए जाने वाले सिरेमिक एनिलॉक्स रोलर में 150 जाल की जाल संख्या, 60 डिग्री मधुकोश छेद और यू - आकार के किनारे होते हैं; यदि धातु एनिलॉक्स रोलर्स का उपयोग किया जाता है, तो जाल की संख्या 150~160 जाल होनी चाहिए, और कोटिंग की सूखी मात्रा को 1.0~2.0 ग्राम/㎡ की सीमा के भीतर नियंत्रित किया जाना चाहिए जब सामग्री तरल की ठोस सामग्री 16% हो। उनमें से, मेटल एनिलॉक्स रोलर्स में कम प्रारंभिक खरीद लागत, लघु प्रसंस्करण चक्र और सुविधाजनक रखरखाव जैसे फायदे हैं, लेकिन उनके पहनने के प्रतिरोध, मुद्रण परिशुद्धता, संक्षारण प्रतिरोध और थर्मल स्थिरता अपेक्षाकृत कमजोर हैं; सिरेमिक एनिलॉक्स रोलर्स पहनने के प्रतिरोध, स्याही स्थानांतरण सटीकता, संक्षारण प्रतिरोध और दीर्घकालिक स्थिरता में विशिष्ट हैं, जो उन्हें उच्च गति वाले ठीक मुद्रण परिदृश्यों के लिए उपयुक्त बनाते हैं। हालाँकि, उनमें उच्च प्रारंभिक खरीद लागत और लंबे प्रसंस्करण चक्र जैसी कमियां हैं।
02/ प्रक्रिया पैरामीटर नियंत्रण
मोल्डिंग प्रक्रिया के दौरान, तापमान, तनाव, दबाव और गति जैसे उत्पादन कारक शामिल होते हैं, जिनमें से प्रत्येक का तैयार फिल्म की गुणवत्ता पर निर्णायक प्रभाव पड़ता है। इसलिए, उत्पादन के दौरान, तालिका 1 में दिखाए गए समायोजन सीमा के साथ, वास्तविक उत्पादन स्थितियों के अनुसार ठीक समायोजन किया जाना चाहिए।
तालिका 1 मोल्डिंग प्रक्रिया पैरामीटर तालिका
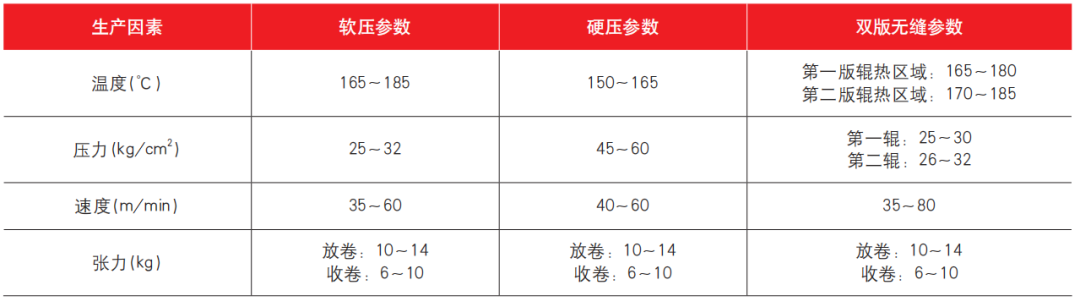
होलोग्राफिक मोल्डिंग प्रक्रिया के लिए, तापमान, गति, दबाव और तनाव स्वतंत्र पैरामीटर नहीं हैं, बल्कि सूक्ष्म नैनो संरचनाओं की सटीक प्रतिकृति बनाने, स्थिर फिल्म संचालन सुनिश्चित करने और उत्पादन दक्षता को संतुलित करने के लिए बनाई गई एक "सहयोगी नियंत्रण प्रणाली" है। किसी भी पैरामीटर में कोई भी समायोजन या परिवर्तन अन्य पैरामीटर में संबंधित परिवर्तन को ट्रिगर करेगा। अत्यधिक तापमान के कारण कोटिंग टूट सकती है, प्लेट जल सकती है और झुलस सकती है, जिसके परिणामस्वरूप लेजर ग्राफ़िक और टेक्स्ट प्रभाव धुंधले हो सकते हैं; यदि तापमान बहुत कम है और राल नरम होने के बिंदु तक नहीं पहुंचा है, तो कोटिंग नरम नहीं होगी, सूक्ष्म नैनो संरचना स्थानांतरण अधूरा होगा, और लेजर प्रभाव खराब होगा। अत्यधिक दबाव से फिल्म विरूपण और प्लेट रोलर को नुकसान होता है; यदि दबाव बहुत कम है, तो छवि और पाठ पूरी तरह मुद्रित नहीं हो सकेंगे। यदि गति बहुत तेज़ है, तो इससे छवियाँ और पाठ धुंधली हो सकते हैं, प्लेट चिपक सकती है, या फ़िल्म उलझ सकती है; यदि गति बहुत धीमी है, तो गर्मी के कारण फिल्म ख़राब हो जाएगी, उसका रंग फीका पड़ जाएगा और पहनने का प्रतिरोध कम हो जाएगा। अत्यधिक तनाव के कारण फिल्म ख़राब हो जाती है, भौतिक गुण कम हो जाते हैं, और यहाँ तक कि सरिया भी फट जाता है; यदि तनाव बहुत कम है, तो फिल्म फिसल जाएगी और झुर्रीदार हो जाएगी, जो सीधे लेजर प्रभाव को प्रभावित करेगी। इसलिए, ये चार कारक मिलकर "फिल्म समापन नियंत्रण" की प्रभावशीलता निर्धारित करते हैं।
03/ऑनलाइन परीक्षण
मोल्डिंग उत्पादन से पहले, मशीन प्रबंधक, आईपीक्यूसी और तकनीकी कर्मचारियों को स्वयं निरीक्षण, पारस्परिक निरीक्षण और गश्ती निरीक्षण करना होगा। मशीन शुरू करने से पहले, सुनिश्चित करें कि प्लेट रोलर की सतह विदेशी पदार्थ से मुक्त है; बिजली चालू करने के बाद, मोल्डेड लेजर फिल्म का एक टुकड़ा हटाया जाना चाहिए, फिल्म प्लेट के साथ रखा और पंजीकृत किया जाना चाहिए, और यह सुनिश्चित करने के लिए होलोग्राफिक लेजर प्रभाव की जांच की जानी चाहिए कि यह ग्राहकों की आवश्यकताओं को पूरा करता है। यदि विचलन होता है, तो फिल्म के स्क्रैपिंग को रोकने के लिए गति और तनाव को तुरंत समायोजित किया जाना चाहिए। यह पुष्टि करने के बाद ही उत्पादन आगे बढ़ सकता है कि कोई समस्या नहीं है।
मोल्डिंग मशीन उत्पादन प्रक्रिया के दौरान, उत्पाद की गुणवत्ता की जांच करने या धीमा करने के लिए हर 10 ~ 15 मिनट में एक स्ट्रोबोस्कोप का उपयोग किया जाना चाहिए। पूर्ण प्रारूप वाले उत्पादों के लिए, दबाव रिसाव या सफेद धब्बे जैसे मुद्दों की जांच करने के लिए उनकी उपस्थिति गुणवत्ता का निरीक्षण करने पर ध्यान केंद्रित करें; उत्पादों की स्थिति के लिए, फिल्म के विरूपण पर विशेष ध्यान दिया जाना चाहिए। यदि कोई समस्या पाई जाती है तो तुरंत समायोजन किया जाना चाहिए। प्रत्येक रोल परिवर्तन के बाद, धूल गिरने और मोल्डिंग दोष पैदा होने से रोकने के लिए प्लेट रोलर को पोंछना चाहिए।
04/ कार्यशाला का वातावरण
उच्च गति संचालन के दौरान, फिल्म आसपास के वातावरण से धूल के कणों और नमी को अवशोषित करती है, जो अप्रत्यक्ष रूप से मोल्डिंग की गुणवत्ता को प्रभावित करती है। यह सुनिश्चित करने के लिए कि उत्पादन वातावरण धूल मुक्त और पाउडर मुक्त मानकों को पूरा करता है, कर्मचारियों को अपने शरीर से धूल हटाने के लिए कार्यशाला में प्रवेश करने से पहले एयर शॉवर कक्ष से गुजरना होगा। तापमान और आर्द्रता में बड़े उतार-चढ़ाव से फिल्म विरूपण या यहां तक कि आंतरिक गुणों में बदलाव हो सकता है। इसलिए, मोल्डिंग कार्यशाला को अपेक्षाकृत स्थिर कार्य वातावरण बनाए रखना चाहिए, जिसमें तापमान 20 ~ 25 डिग्री और आर्द्रता 55% ~ 65% हो।
होलोग्राफिक लेजर कार्ड पेपर मोल्डिंग प्रक्रियाओं में सामान्य गुणवत्ता के मुद्दे और समाधान
होलोग्राफिक लेजर कार्ड पेपर मोल्डिंग प्रक्रिया सामग्री गुणों, उपकरण मापदंडों और पर्यावरणीय स्थितियों जैसे कई कारकों से प्रभावित होती है, जिसके परिणामस्वरूप गुणवत्ता दोष होते हैं। वास्तविक उत्पादन स्थितियों के आधार पर, व्यावहारिकता और संचालन क्षमता को संतुलित करते हुए, चार प्रकार के मुख्य गुणवत्ता मुद्दों के कारणों, विशेषताओं और लक्षित समाधानों को संक्षेप में प्रस्तुत किया गया है।
01/ होलोग्राफिक पाठ और छवि जानकारी आम तौर पर धुंधली होती है
तैयार छवियों और पाठ में स्पष्ट बनावट का अभाव है, 3डी प्रभाव और त्रि-आयामी अनुभव का अभाव है, और उच्च-शक्ति वाले सूक्ष्मदर्शी के तहत, सूक्ष्म/नैनो संरचनाएं पूरी तरह से नहीं भरी जा सकती हैं। ये दोष मुख्यतः चार प्रमुख कारकों के कारण होते हैं:
(1) अपर्याप्त तापमान। कोटिंग नरम तापमान तक नहीं पहुंची है, इसकी प्रवाह क्षमता खराब है, और लेजर प्लेट की गहरी सूक्ष्म संरचना को नहीं भर सकती है।
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) बहुत तेज गति. फिल्म और लेज़र प्लेट के बीच संपर्क समय <0.08s है, और भरने के पूरा होने से पहले सूक्ष्म -नैनो संरचना अलग हो जाती है।
(4) फफूंद संदूषण। लेज़र प्लेट की सूक्ष्म नैनो संरचना धूल और फिल्म अवक्षेप से अवरुद्ध हो जाती है, जिससे छवियों और पाठ को स्थानांतरित करना असंभव हो जाता है।
उपरोक्त कारणों के समाधान के लिए सटीक उपायों की आवश्यकता है:
(1) बेस फिल्म कोटिंग में उच्च प्रवाह प्राप्त करने के लिए प्लेट रोलर तापमान को उचित रूप से बढ़ाएं, जिससे लेजर प्लेट की गहरी सूक्ष्म संरचना का पूरा भरना सुनिश्चित हो सके।
(2) पर्याप्त ड्राइविंग बल के साथ बेस फिल्म पर लेजर प्लेट ग्राफिक जानकारी को पूरी तरह से अंकित करने के लिए प्लेट रोलर्स के बीच दबाव बढ़ाएं, विशेष रूप से 3डी ग्राफिक्स और गहराई> 0.5μm वाले टेक्स्ट के लिए उपयुक्त।
(3) अनवाइंडिंग और रिवाइंडिंग गति को कम करें, बेस फिल्म और प्लेट रोलर्स के बीच संपर्क समय बढ़ाएं, और माइक्रो - और नैनो संरचनाओं की पूर्ण प्रतिकृति सुनिश्चित करें।
(4) लेमिनेटिंग से पहले, लेजर प्लेट का अच्छी तरह से निरीक्षण करें ताकि यह सुनिश्चित हो सके कि कोई चूक न हो और चित्र और पाठ स्पष्ट हों। संरचनात्मक रुकावट को रोकने, धूल और जमा को हटाने के लिए सतह को तुरंत पोंछें।
02/ आंशिक अपूर्ण चित्र एवं पाठ
तैयार उत्पादों में क्षैतिज और ऊर्ध्वाधर निश्चित पट्टियां दिखने या किनारे के क्षेत्रों में ग्राफिक्स गायब होने की घटना जबकि अन्य क्षेत्र सामान्य रहते हैं, मुख्य रूप से चार प्रमुख कारकों के कारण होता है:
(1) असामान्य दबाव रोलर की स्थिति, रोलर के बीच में एक उभार के रूप में प्रकट होती है, जिससे पार्श्व रिक्त स्थान या बाएं - दाएं समानांतरता विचलन 0.02 मिमी से अधिक हो जाता है, जिसके परिणामस्वरूप असमान लेमिनेशन संपर्क होता है।
(2) अनुचित तापमान नियंत्रण, दबाव रोलर के अक्षीय तापमान विचलन के साथ 3 डिग्री से अधिक, कम तापमान वाले क्षेत्रों में अपर्याप्त फिल्म नरम होना, ग्राफिक्स और पाठ को पूरी तरह से स्थानांतरित करने में असमर्थ।
(3) मोल्ड घिसाव: लेजर प्लेट की स्थानीय सूक्ष्म नैनो संरचनाएं लंबे समय तक लेमिनेशन के कारण घिस जाती हैं, जिससे ग्राफिक और पाठ प्रतिकृति की सटीकता प्रभावित होती है।
(4) तनाव समायोजन में असंतुलन, चौड़ी फिल्म का अपर्याप्त किनारा तनाव, जिससे स्थानीय गलत दबाव विफलता होती है।
उपरोक्त कारणों को संबोधित करने के लिए, निम्नलिखित प्रक्रियाओं का पालन किया जाना चाहिए: सबसे पहले, किसी भी गायब प्रिंट या स्थानीय टूट-फूट की पुष्टि करने के लिए लेजर पैनल का निरीक्षण करें, और पाए गए किसी भी दाग को तुरंत पोंछें और साफ करें; इसके बाद, दबाव रोलर्स की समतलता की जांच करें, किसी भी उभरे हुए दोष की जांच करें, और साथ ही तापमान की एकरूपता और उपकरण स्थिरता सुनिश्चित करने के लिए दबाव रोलर्स के तापमान संचालन और ट्रांसमिशन सिस्टम की परिचालन स्थिति की जांच करें; यदि उपरोक्त निरीक्षण के बाद कोई असामान्यता नहीं पाई जाती है, तो यह निर्धारित किया जाता है कि प्रेशर रोलर बॉडी खराब हो गई है और विकृत हो गई है, और प्रेसिंग सटीकता को बहाल करने और लापता ग्राफिक्स और टेक्स्ट की समस्या को हल करने के लिए प्रेशर रोलर को तुरंत बदला जाना चाहिए।
03/ ग्राफ़िक खिंचाव और विरूपण
तैयार लेज़र फिल्म की छवियों और पाठ और डिज़ाइन आयामों के बीच आयामी अंतर, और उच्च आवर्धन के तहत सूक्ष्म बनावट अवधि में देखी गई वृद्धि मुख्य रूप से तीन मुख्य कारकों के कारण होती है:
(1)अत्यधिक तनाव पर नियंत्रण। अनुदैर्ध्य तनाव फिल्म की लोचदार सीमा से अधिक हो जाता है, जिससे फिल्म में खिंचाव और विरूपण होता है, जिसके परिणामस्वरूप ग्राफिक पाठ के आयाम बदल जाते हैं।
(2) तापमान सेटिंग बहुत अधिक है। उदाहरण के लिए, जब पीईटी फिल्म प्रसंस्करण तापमान 230 डिग्री से अधिक हो जाता है, तो फिल्म अत्यधिक नरम हो जाती है, जिससे बाहरी ताकतों के तहत आणविक श्रृंखलाएं खिंच जाती हैं, जिसके परिणामस्वरूप असामान्य ग्राफिक और सूक्ष्म बनावट आयाम होते हैं।
(3) गति मिलान में असंतुलन। घुमावदार गति फिल्म की गति से अधिक है, जिससे फिल्म पर एक तन्य बल बनता है, जिससे अनुदैर्ध्य खिंचाव होता है और अंततः छवियों और ग्रंथों के बीच आयामी विचलन होता है।
उपरोक्त कारणों को संबोधित करने के लिए निम्नलिखित लक्षित उपाय किए जा सकते हैं:
(1) फिल्म प्रसंस्करण के दौरान अनुदैर्ध्य तनाव को कम करें, यह सुनिश्चित करें कि अत्यधिक खिंचाव के कारण होने वाले ग्राफिक विरूपण को रोकने के लिए तनाव मान को फिल्म की लोचदार सीमा सीमा के भीतर रखा जाए।
(2) दबाव रोलर तापमान को उचित रूप से कम करें; उदाहरण के लिए, अत्यधिक फिल्म नरम होने और आणविक श्रृंखला में खिंचाव को रोकने के लिए पीईटी फिल्म प्रसंस्करण तापमान 230 डिग्री से नीचे रखा जाना चाहिए।
(3) यह सुनिश्चित करने के लिए कि वाइंडिंग की गति फिल्म की यात्रा की गति से मेल खाती है, वाइंडिंग और अनवाइंडिंग गति को समायोजित करें, गति के अंतर के कारण होने वाले तनाव को खत्म करें, फिल्म के अनुदैर्ध्य खिंचाव से बचें, और ग्राफिक और टेक्स्ट की आयामी सटीकता की गारंटी दें।
04/ पाठ और छवियों का गलत संरेखण
होलोग्राफिक ग्राफ़िक और टेक्स्ट जानकारी और अन्य फिल्म चिह्नों के बीच गलत संरेखण, गलत नेस्टिंग, या बहु-रंग होलोग्राफिक की परतों के बीच गलत संरेखण मुख्य रूप से तीन प्रकार के मुद्दों से उत्पन्न होता है:
(1) फिल्म का गलत संरेखण। अस्थिर तनाव फिल्म पर असमान बल का कारण बनता है, या दबाव रोलर की समानता में विचलन का कारण बनता है, जो सभी फिल्म के पार्श्व विचलन का कारण बन सकते हैं और ग्राफिक मिसलिग्न्मेंट का कारण बन सकते हैं।
(2) मोल्ड स्थिति विचलन। यदि लेज़र प्लेट और प्रेशर रोलर ढीले ढंग से जुड़े हुए हैं, तो मोल्डिंग प्रक्रिया के दौरान लेज़र प्लेट की स्थिति में बदलाव होने का खतरा होता है, जिसके परिणामस्वरूप गलत छवि और पाठ स्थिति होती है।
(3) गति में उतार-चढ़ाव. फिल्म की गति तेज और धीमी के बीच उतार-चढ़ाव करती है, जिससे पाठ और छवि दमन के ऊर्ध्वाधर सिंक्रनाइज़ेशन में बाधा आती है, जिससे गलत संरेखण होता है।
उपरोक्त कारणों को संबोधित करने के लिए, विचलन को सटीक रूप से मापने के लिए पहले नमूनों के साथ फिल्म की तुलना करना और फिर लक्षित उपायों को लागू करना आवश्यक है:
(1) यदि यह पार्श्व विचलन है, तो गति में उतार-चढ़ाव के प्रभाव को खत्म करने के लिए फिल्म की गति स्थिरता को समायोजित करें, जबकि फिल्म के गलत संरेखण को बेहतर बनाने में मदद करने के लिए रोलर तापमान को अनुकूलित करें।
(2) यदि यह अनुदैर्ध्य विचलन है, तो तनाव स्थिरता सुनिश्चित करने और तनाव के उतार-चढ़ाव के कारण होने वाले अनुदैर्ध्य गलत संरेखण से बचने के लिए फिल्म तनाव को समायोजित करने पर ध्यान केंद्रित करें।
(3) यदि मोल्ड पोजिशनिंग विचलन का मामला है, तो लेजर प्लेट और प्रेशर रोलर के बीच फिट को फिर से ठीक करें, रोलर समानता को ठीक करें, और होलोग्राफिक ग्राफिक नेस्टिंग प्रक्रिया की सटीकता सुनिश्चित करते हुए स्रोत पर गलत पोजिशनिंग मुद्दे को हल करें।
सारांश और आउटलुक
भविष्य में, होलोग्राफिक लेजर कार्ड पेपर मोल्डिंग प्रक्रिया सामग्री, प्रक्रियाओं और पर्यावरण संरक्षण में सफलता प्राप्त कर सकती है: सामग्री पक्ष पर, अधिक नवीकरणीय और बायोडिग्रेडेबल सबस्ट्रेट्स का विकास और उपयोग करें, पतली, उच्च शक्ति वाली फिल्में विकसित करें, और मोल्डिंग प्रक्रियाओं के साथ उनकी संगतता में सुधार करें; बड़े पैमाने पर उत्पादन दक्षता में सुधार करने की प्रक्रिया में मोल्डेड रोलर्स और उच्च{{1}स्पीड वाइड{2}चौड़ाई वाले उपकरणों को अनुकूलित करें; पर्यावरण संरक्षण के लिए, पानी आधारित कोटिंग्स, यूवी -एलईडी क्योरिंग कोटिंग्स और कम वीओसी उत्सर्जन वाली अन्य सामग्रियों का उपयोग किया जाता है। यह तकनीक, जो प्रकाशिकी, सामग्री और मुद्रण कला को एकीकृत करती है, एक ऐसे रास्ते पर विकसित हुई है जो न केवल दृश्य नवाचार और औद्योगिक प्रगति लाती है, बल्कि एक अद्वितीय तरीके से दुनिया की मानवीय धारणा और अभिव्यक्ति के आयामों को भी समृद्ध करती है।
होलोग्राफिक लेजर कार्ड पेपर मोल्डिंग प्रक्रियाओं की संभावनाओं की खोज में, यह लेख केवल इस विशाल क्षेत्र की सतह को छूता है, और यह स्वीकार किया जाना चाहिए कि वर्तमान शोध में अभी भी सीमाएं हैं। चाहे वह सामग्री विज्ञान में सफलता हो, पर्यावरण के अनुकूल प्रक्रियाओं को गहरा करना हो, या बुद्धिमान डिजिटल प्रणालियों के साथ सहज एकीकरण हो, सभी में गहन और अधिक अंतःविषय अन्वेषण की आवश्यकता होती है।