

गंदी प्रिंटिंग प्लेटों से कैसे निपटें? इन दो विशिष्ट मामलों पर एक नजर डालें...
一连串的问号使人无从下手,甚至有些同志不耐烦,认为产品质量还可以,用不着太较真.
众所周知,要想提高操作水平,就要学会在日常工作中不断分析,解决问题,特别是疑难问题,坚决不能轻言放弃.
基于此种信 念,我们再次逐一检查墨辊,仔细调整靠版墨辊,串墨辊,印版,然而并没有发现明显异常.
后来,我们把重点转移到水路上,拆下计量辊,采用"打墨杠"的方法,发现靠版水辊对串水辊的压力只有不到2毫米的墨杠,压力明显不够,于是2端各加些压力,使墨杠达到7毫米.
再次开机后,故障消失了,印出来的品红网很干净,平服,墨色也基本保持稳定.
02 故障剖析
स्याही और पानी का संतुलन न केवल ऑफसेट प्रिंटिंग की नींव है बल्कि इसकी चुनौती भी है। मेरी समझ के अनुसार, स्याही के जल संतुलन की कुंजी पानी को नियंत्रित करने में निहित है। एक ओर, इसमें पानी का अनुपात, तापमान और परिसंचरण स्वच्छता शामिल है; दूसरी ओर, इसके लिए डैम्पिंग सिस्टम के सही समायोजन की आवश्यकता होती है। आम तौर पर, पहला पहलू लगभग स्थिर होता है और इसमें ज्यादा बदलाव नहीं होता है, जबकि बाद वाला गतिशील होता है, जिसमें कई परिवर्तनशील कारक होते हैं, जिससे इसमें महारत हासिल करना मुश्किल हो जाता है, जिसके परिणामस्वरूप अक्सर प्रिंटिंग प्लेटें गंदी हो जाती हैं।
वास्तव में गंदी प्लेटों का कारण क्या है?
व्यावहारिक अनुभव के आधार पर, मैंने एक सरल विश्लेषण किया है, जिसे मोटे तौर पर विभाजित किया गया है: चिपचिपी गंदी प्लेटें, अपर्याप्त पानी के कारण गंदी प्लेटें, पानी के रोलर पर हल्के दबाव के कारण गंदी प्लेटें, पानी के रोलर के उछलने के कारण गंदी प्लेटें, और रोलर द्वारा खराब पानी वितरण के कारण गंदी प्लेटें, आदि। यह कहा जा सकता है कि ज्यादातर पानी के रोलर के अनुचित समायोजन के कारण होते हैं। इसलिए, मैं अपने कुछ अनुभव साझा करने के लिए हाल ही में सामने आए दो विशिष्ट मामलों को जोड़ूंगा।
रोलर के खराब जल वितरण के कारण गंदी प्लेटें
01 दोष घटना और समाधान
"नैतिकता और कानून" पाठ्यपुस्तक के कवर को प्रिंट करते समय, हमने देखा कि मैजेंटा प्लेट पर एक सीधा, कपड़े जैसा धारीदार गंदगी का पैटर्न दिखा, जो काफी समान रूप से वितरित था। शुरू से अंत तक पूरा डिज़ाइन लगभग ऐसा ही था।
जानबूझकर पानी बढ़ाने से लकीर में थोड़ा सुधार हुआ लेकिन यह पूरी तरह खत्म नहीं हुआ। जाहिर है, मूल कारण पानी की मात्रा से संबंधित नहीं था। चूँकि कवर डिज़ाइन हल्के नीले रंग का उपयोग करता है, और नीला और मैजेंटा पूर्ण स्क्रीन हाफ़टोन में हैं, इसलिए मुद्रण अपेक्षाकृत कठिन है। प्रेस ऑपरेटर द्वारा शुरू में स्याही {{4}वाटर रोलर्स को समायोजित करने के बाद, लकीर खींचने की घटना में अभी भी कोई सुधार नहीं हुआ। इसलिए सभी को अन्य कारणों पर संदेह होने लगा:
क्या ऐसा हो सकता है कि अल्कोहल मुक्त अवमंदन समाधान की गुणवत्ता अस्थिर हो?
क्या ऐसा हो सकता है कि स्याही रोलर में गड्ढा हो गया हो?
क्या ऐसा हो सकता है कि स्याही रोलर कैल्सीफाइड हो? स्याही प्रणाली के परिप्रेक्ष्य से: स्याही केवल बार-बार हिलाने और फाउंटेन रोलर द्वारा खींचने के माध्यम से गंदगी की धारियां या फिलामेंट नहीं बना सकती है। जल प्रणाली के परिप्रेक्ष्य से: मुद्रण प्रक्रिया के दौरान, यदि पानी की अपर्याप्त मात्रा के कारण गंदगी होती है, तो यह आम तौर पर स्थानीय रूप से दिखाई देती है, ग्रिपर किनारे से शुरू होती है, जबकि शीट का अंतिम छोर शायद ही प्रभावित होता है। इस मामले में, समस्या को आमतौर पर पानी की आपूर्ति में उचित वृद्धि करके हल किया जा सकता है। जाहिर है, यह खराबी केवल अपर्याप्त पानी के कारण नहीं है, बल्कि इसके अधिक जटिल कारण हैं। कारण की पहचान करने के लिए, जल प्रणाली हस्तांतरण का सावधानीपूर्वक विश्लेषण करना आवश्यक है (जैसा कि नीचे दिए गए चित्र में दिखाया गया है)।
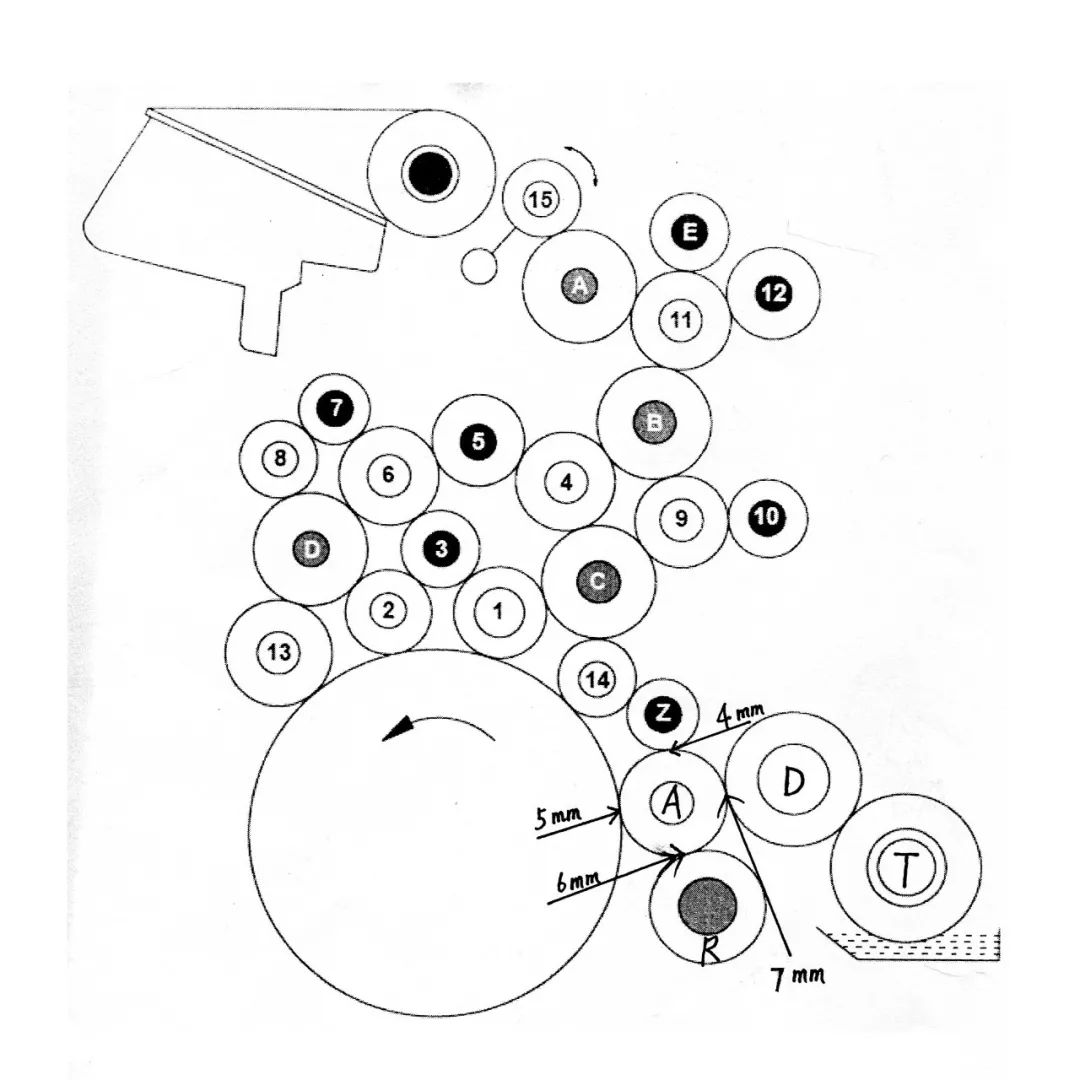
फाउंटेन रोल (टी), मीटरिंग रोल (डी), और प्लेट - वॉटर रोल वाले (ए) सभी सीधे और समान तरीके से प्रिंटिंग प्लेट को पानी की आपूर्ति करते हैं, जबकि केवल दोलनशील वॉटर रोल (आर) छोटे आयामों में आगे और पीछे चलता है।
उपरोक्त खराबी की कुंजी इस तथ्य में निहित है कि जब पानी के रोल को ले जाने वाली प्लेट और दोलन वाले पानी के रोल के बीच दबाव काफी कम होता है, तो पानी के रोल को ले जाने वाली प्लेट का संचालन लगभग प्रिंटिंग प्लेट सिलेंडर के रोटेशन पर निर्भर करता है। इससे प्लेट की सतह पर पानी की फिल्म दोलनशील पानी के रोल द्वारा समान रूप से वितरित नहीं हो पाती है, जिसके परिणामस्वरूप मुद्रित छवि में बहुत नियमित बिंदु होते हैं, जो उथले कपड़े की तरह दिखाई देते हैं, जिससे संदूषण होता है।
जल रोल कंपन के कारण दूषित प्लेटें
01 खराबी के लक्षण एवं समाधान
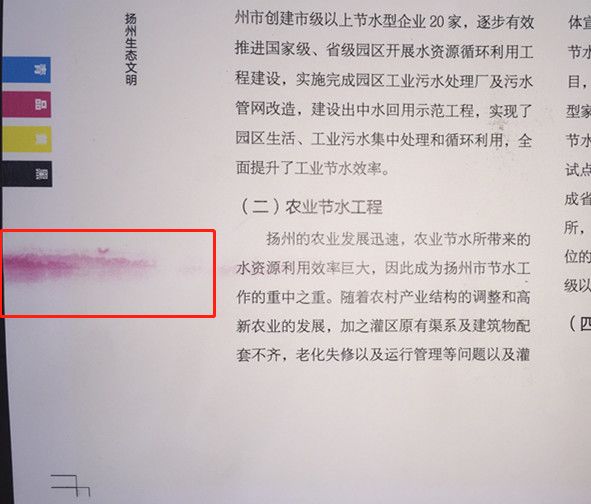
एक निश्चित मुद्रण प्रक्रिया के दौरान, यह पाया गया कि मैजेंटा समूह अक्सर ग्रिपर किनारे से लगभग 10 सेंटीमीटर की दूरी पर बेवजह दूषित हो जाता था, जैसा कि नीचे दिए गए चित्र में दिखाया गया है।
जांच के बाद पता चला कि यह स्थिति कई दिनों से बनी हुई थी. हमने जानबूझकर मशीन की गति कम कर दी और पानी की मात्रा बढ़ा दी, और परिणाम मुश्किल से स्वीकार्य थे। हालाँकि, मशीन को इस तरह से अनिश्चित तरीके से चलाना कोई दीर्घकालिक समाधान नहीं है; मूल कारण की यथाशीघ्र पहचान की जानी चाहिए।
सावधानीपूर्वक अवलोकन के बाद, हमने कलर यूनिट के इंकिंग रोलर की एक्सल सीट में ध्यान देने योग्य डगमगाहट देखी, शुरुआत में संदेह हुआ कि प्लेट पर इंकिंग रोलर का दबाव बहुत अधिक हो सकता है। फिर हमने निरीक्षण के लिए मशीन को रोका, जिसमें सामान्य रीडिंग आ रही थी।
क्या ऐसा हो सकता है कि कुछ फास्टनर ढीले थे?
जांच के बाद सबकुछ सामान्य दिखा.
क्या हाइड्रोलिक सिलेंडर सपोर्ट रॉड ढीला हो गया होगा?
सिलेंडर सपोर्ट रॉड को मैन्युअल रूप से धकेलने पर, हमने पाया कि यह वास्तव में ढीला था। सामान्य परिचालन स्थितियों के तहत, सिलेंडर को अकेले मानव बल से आगे-पीछे नहीं किया जा सकता है। इससे हम इस निष्कर्ष पर पहुंचे कि सिलेंडर सील लीक हो रही थी, जिससे इंकिंग रोलर एक्सल सीट स्थिर रूप से काम नहीं कर पा रही थी। हमने तुरंत सिलेंडर बदल दिया और समस्या का समाधान हो गया।
02 दोष विश्लेषण
ऊपर वर्णित दोष में, गंदी प्लेट ग्रिपर क्षेत्र के ऊपरी भाग में उत्पन्न हुई। जब मशीन की गति कम हो गई, तो इंकिंग रोलर का दोलन धीरे-धीरे कम हो गया, और गंदी प्लेट की घटना में सुधार हुआ। यह अपर्याप्त पानी के कारण होने वाली गंदी प्लेट से बिल्कुल अलग है, जिसका हम अक्सर सामना करते हैं।
वॉटर रोलर के उछलने के कारणों में, सिलेंडर से हवा के रिसाव के अलावा, कई अन्य शामिल हैं: (1) प्रिंटिंग प्लेट पर वॉटर रोलर का अत्यधिक दबाव; (2) वॉटर रोलर बेयरिंग का घिस जाना, जिसके परिणामस्वरूप डगमगाहट होती है; (3) वॉटर रोलर शाफ्ट के सिरों और बेयरिंग सीटों के बीच खराब फिट, जिससे डगमगाहट होती है; (4) फास्टनिंग स्क्रू का ढीला या गायब होना; (5) वॉटर रोलर की खराब प्रसंस्करण सटीकता, जिसके कारण यह गोल से बाहर हो जाता है। वास्तविक उत्पादन में, गंदे प्रिंटिंग प्लेटों के कई कारण होते हैं, नहीं। अनिवार्य रूप से अपर्याप्त जल आपूर्ति के कारण। यदि ऑपरेटर गलती से पानी की आपूर्ति बढ़ा देता है, तो यह अनिवार्य रूप से स्याही जल असंतुलन का कारण बनेगा, जिससे कई समस्याएं पैदा होंगी। इसलिए, केवल ऑफसेट प्रेस वॉटर सिस्टम के सही समायोजन और उपयोग में महारत हासिल करके ही कोई वास्तव में स्याही के जल संतुलन को नियंत्रित कर सकता है और इस तरह बेहतर उत्पादों को प्रिंट कर सकता है।