

वास्तविक माप के वर्षों से पता चला, एल्यूमीनियम पन्नी इंकजेट मुद्रण, कुंजी दो समस्याएं हैं
पारंपरिक मुद्रण प्रक्रिया में, रोल एल्यूमीनियम फ़ॉइल सामग्री को अक्सर फ्लेक्सोग्राफ़िक रूप से मुद्रित किया जाता है, और एल्यूमीनियम फ़ॉइल पेपर की एकल शीट को ऑफसेट प्रिंटिंग के साथ मुद्रित किया जाता है। उदाहरण के लिए, रंगों की जीवंतता में सुधार करने और स्याही और एल्यूमीनियम पन्नी सामग्री के बीच आसंजन में सुधार करने के लिए, मुख्य घटकों के रूप में पॉलीफथैलामाइन या विनाइल क्लोराइड एसीटेट कोपोलिमर राल के साथ विशेष स्याही का उपयोग आमतौर पर उद्योग में किया जाता है।
वैयक्तिकृत बाजार की बढ़ती मांग और तेजी से बदलते बाजार परिवेश के साथ, छोटे बैचों और एल्यूमीनियम पन्नी सामग्री की कई किस्मों के लिए मुद्रण आदेशों का अनुपात लगातार बढ़ रहा है। छोटे बैचों और वैयक्तिकरण के अपने मुख्य लाभों के साथ इस मांग को अनुकूलित करने के लिए इंकजेट प्रिंटिंग एक महत्वपूर्ण दिशा बन गई है, लेकिन एल्यूमीनियम फ़ॉइल सामग्री मुद्रण में उच्च मुद्रण गुणवत्ता कैसे सुनिश्चित की जाए और उद्यमों को सशक्त बनाया जाए यह उद्योग द्वारा हल की जाने वाली एक जरूरी समस्या बन गई है।
एल्यूमीनियम पन्नी सामग्री के अनुप्रयोग में इंकजेट प्रिंटिंग की आवश्यकताएं और दर्द बिंदु
एल्यूमीनियम फ़ॉइल पारंपरिक मुद्रण सामग्री जैसे कागज, पीवीसी, पीईटी, बीओपीपी, आदि से काफी अलग है, और आमतौर पर विशेष स्याही के बिना इंकजेट प्रिंटिंग प्रक्रिया में निम्नलिखित दो प्रकार की मुख्य समस्याओं का सामना करना पड़ता है:
सबसे पहले, एल्यूमीनियम पन्नी की तन्यता ताकत बड़ी है, लगभग गैर-खींचने योग्य है, और आंसू ताकत छोटी है और सतह चिकनी है।
दूसरा, एल्यूमीनियम पन्नी सामग्री की सतह ऊर्जा कम है, जिसके परिणामस्वरूप इसकी सतह पर स्याही की परत सूखने के बाद खराब आसंजन होता है, और स्याही का नुकसान होना आसान होता है।
उपरोक्त समस्याओं के आधार पर, बाजार में मौजूदा औद्योगिक इंकजेट प्रिंटिंग उपकरण शायद ही कभी एल्यूमीनियम फ़ॉइल प्रिंटिंग की कोशिश करते हैं। लेखक कई वर्षों से डिजिटल इंकजेट प्रिंटिंग समाधानों के अनुसंधान में लगे हुए हैं, और अब उद्योग अनुप्रयोगों के लिए संदर्भ प्रदान करने के लिए साथियों के साथ प्रासंगिक व्यावहारिक अनुभव साझा करते हैं।
एल्यूमीनियम फ़ॉइल इंकजेट प्रिंटिंग दर्द बिंदु समाधान
01
कागज के फिसलने, विक्षेपण और नोजल पर खरोंच की समस्याओं का समाधान करें
एल्यूमीनियम पन्नी की चिकनी सतह और कम खिंचाव की विशेषताओं को ध्यान में रखते हुए, हमें झुर्रियों या टूटने से बचने के आधार पर उत्पादन में तनाव को उचित रूप से बड़ा करने की आवश्यकता है, ताकि गाइड रोलर पर सामग्री फिसलने से बचा जा सके और अस्थिर सामग्री संचरण के कारण होने वाली विक्षेपण घटना को रोका जा सके। साथ ही, तनाव को उचित रूप से बढ़ाने से सामग्री के विकृत होने की समस्या में भी कुछ हद तक सुधार हो सकता है और नोजल के खरोंचने की संभावना कम हो सकती है।
यह ध्यान दिया जाना चाहिए कि तनाव सेटिंग के लिए कोई एकीकृत मानक संदर्भ नहीं है - विभिन्न उपकरण निर्माताओं द्वारा उपयोग किए जाने वाले सर्वो ड्राइव सिस्टम और तनाव अनुकूलन विधियों में अंतर हैं, और यह सुनिश्चित करने के आधार पर वास्तविक उत्पादन में तनाव को जितना संभव हो उतना बढ़ाने की सिफारिश की जाती है कि सामग्री फिसले नहीं।
02
खराब स्याही आसंजन और स्याही हानि की समस्या का समाधान करें
स्याही आसंजन की समस्या को हल करने के लिए, सबसे पहले सतह तनाव के मुख्य प्रभाव को स्पष्ट करना आवश्यक है: बाजार पर इंकजेट प्रिंटिंग स्याही की सतह तनाव आम तौर पर लगभग 38dyn/cm है, और केवल जब मुद्रण सामग्री की सतह स्याही की सतह तनाव से अधिक हो सकती है तो स्याही के नुकसान से बचने के लिए एक अच्छा गीला प्रभाव प्राप्त किया जा सकता है। हालाँकि, अनुपचारित एल्यूमीनियम फ़ॉइल की सतह का तनाव 38 dyn/cm से अधिक तक पहुँचना मुश्किल है; इसके अलावा, एल्यूमीनियम पन्नी की सतह में कोई छिद्र नहीं होता है, और स्याही "एंकरिंग प्रभाव" बनाने के लिए इसके आंतरिक भाग में प्रवेश नहीं कर सकती है, भले ही स्याही को स्थानांतरित और सुखाया जाता है, फिर भी स्याही के नुकसान का खतरा होता है।
इस समस्या के जवाब में, हम इसे हल करने के लिए अक्सर कोरोना उपचार या पूर्व-कोटिंग प्रक्रियाओं का उपयोग करते हैं, और विशिष्ट अभ्यास इस प्रकार है।
(1) कोरोना उपचार प्रक्रिया
कोरोना उपचार का सिद्धांत इंसुलेटिंग इलेक्ट्रोड और ग्राउंडेड डाइइलेक्ट्रिक ड्रम के बीच एक उच्च आवृत्ति वोल्टेज लागू करना है, जो दोनों ध्रुवों के बीच हवा को तोड़ता है और प्लास्माइज करता है। जब ये प्लाज्मा कण एल्यूमीनियम पन्नी की सतह के साथ बातचीत करते हैं, तो वे सामग्री की सतह पर रासायनिक बंधन खोल सकते हैं, मुक्त कणों का निर्माण कर सकते हैं, सतह सक्रियण में तेजी ला सकते हैं, और फिर एल्यूमीनियम पन्नी की सतह ऊर्जा और सतह की अस्थिरता में सुधार कर सकते हैं, और अंततः स्याही और एल्यूमीनियम पन्नी सतह के बीच आसंजन शक्ति को बढ़ा सकते हैं।
वास्तविक उत्पादन में, ऑनलाइन कोरोना उपचार प्राप्त करने के लिए इंकजेट प्रिंटिंग उपकरण पर एक कोरोना उपकरण स्थापित किया जा सकता है, लेकिन कोरोना शक्ति को परीक्षण द्वारा निर्धारित करने की आवश्यकता होती है। उदाहरण के तौर पर 2 किलोवाट की शक्ति वाले कोरोना उपकरण लेते हुए, पारंपरिक परीक्षण पैरामीटर बिजली अनुपात का 30% ~ 50% है; यदि कोरोना उपचार के लिए लगभग 50% शक्ति का उपयोग करने के बाद भी मुद्रण में स्याही जमा हो रही है और स्याही गिर रही है, तो इसका मतलब है कि एल्यूमीनियम पन्नी सामग्री अब कोरोना उपचार के माध्यम से मुद्रण प्रभाव में सुधार नहीं कर सकती है, और अन्य शक्ति अनुपातों का परीक्षण जारी रखने की कोई आवश्यकता नहीं है, और आप पूर्व - कोटिंग प्रक्रिया के अनुकूलन की ओर रुख कर सकते हैं।
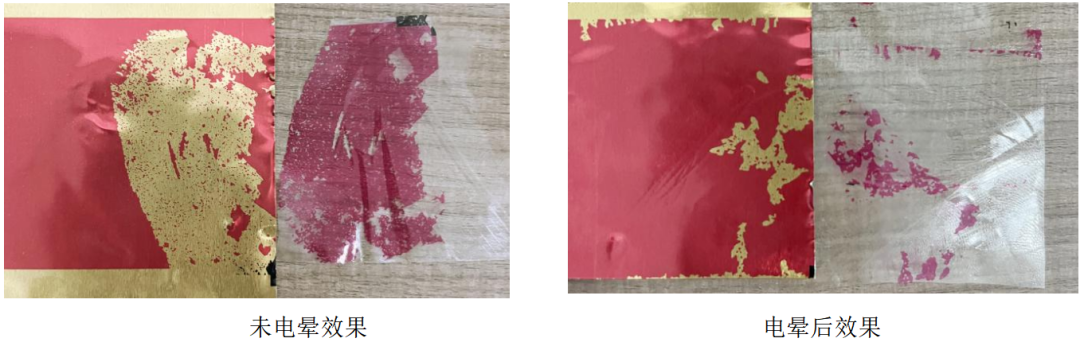
परीक्षण के बाद, यह पाया गया कि कोरोना उपचार एक प्रवाहकीय सामग्री के रूप में एल्यूमीनियम पन्नी की सतह ऊर्जा में काफी सुधार कर सकता है, लेकिन प्रभाव के अनुकूलन के लिए अभी भी जगह है (तुलनात्मक प्रभाव चित्र 1 में दिखाया गया है)।
चित्र 1 कोरोना प्रभावों की तुलना
(2) प्री-कोटिंग प्रक्रिया
लंबी अवधि के सिस्टम परीक्षण के बाद, लेखक ने पाया कि पूर्व कोटिंग प्रक्रिया स्याही आसंजन प्रभाव में काफी सुधार कर सकती है, लेकिन तीन मुख्य मुद्दों पर ध्यान केंद्रित करना आवश्यक है, अर्थात्, एनिलॉक्स रोलर्स की संख्या का चयन (पूर्व {2} कोटिंग की मात्रा को नियंत्रित करना), पूर्व {3} कोटिंग विधि (ऑनलाइन/ऑफ़लाइन), और स्याही के लिए पूर्व {4} कोटिंग समाधान की अनुकूलनशीलता, जिनमें से सभी को वास्तविक परीक्षण के माध्यम से निर्धारित करने की आवश्यकता है स्क्रीनिंग.
एनिलॉक्स रोलर्स का चयन निम्नलिखित मानकों को संदर्भित कर सकता है: 600 ~ 1000 लाइनों और लगभग 3.95 बीसीएम³ के स्याही भार वाले एनिलॉक्स रोलर्स आमतौर पर पारंपरिक सामग्रियों को पूर्व-कोटिंग के लिए उपयोग किया जाता है; एल्यूमीनियम पन्नी जैसी विशेष सामग्रियों के लिए, परीक्षण के बाद लगभग 800 लाइनों के साथ एनिलॉक्स रोलर्स चुनने की सिफारिश की जाती है, और स्याही आसंजन की जरूरतों को पूरा करने के लिए कोटिंग की मोटाई बहुत मोटी होने की आवश्यकता नहीं है।
प्री {{0} कोटिंग विधि को ऑफ़लाइन प्री {{1} कोटिंग और ऑनलाइन प्री {{2} कोटिंग में विभाजित किया गया है: ऑफ़लाइन प्री {{3} कोटिंग का तात्पर्य पहले फ्लेक्सो प्रिंटिंग उपकरण पर एल्यूमीनियम फ़ॉइल को पूर्व {{4} कोटिंग करना है, और फिर इंकजेट प्रिंटिंग के लिए मशीन पर प्री {{5} लेपित एल्यूमीनियम फ़ॉइल लगाया जाता है; ऑनलाइन प्री-कोटिंग इंकजेट प्रिंटिंग मशीन पर एक फ्लेक्सो प्रिंटिंग यूनिट से सुसज्जित है, जो प्री-कोटिंग और इंकजेट प्रिंटिंग के ऑनलाइन पूरा होने का एहसास कराती है, और इसमें उच्च समायोजन लचीलापन है। लेखक एल्युमीनियम फ़ॉइल इंकजेट प्रिंटिंग के लिए ऑनलाइन प्री-कोटिंग का उपयोग करने की भी अनुशंसा करता है।
पूर्व {{0}कोटिंग तरल पदार्थ के चयन में दो आयामों को ध्यान में रखना आवश्यक है: पहला, पूर्व {{1}कोटिंग समाधान और एल्यूमीनियम फ़ॉइल सामग्री की अनुकूलनशीलता, एल्यूमीनियम फ़ॉइल सामग्री के प्रकार के अनुसार, अनुकूलित पारंपरिक फ्लेक्सो प्रिंटिंग प्री {{2}कोटिंग समाधान का चयन किया जा सकता है; दूसरा, प्री-{3}कोटिंग सॉल्यूशन और डिजिटल स्याही की अनुकूलन क्षमता है, जिसे इस्तेमाल किए गए डिजिटल स्याही ब्रांड के साथ संयुक्त प्री-{-4}कोटिंग सॉल्यूशन और एल्युमीनियम फ़ॉइल के अनुकूलन को सुनिश्चित करने के आधार पर परीक्षण और सत्यापित करने की आवश्यकता है।
प्री-{0}कोटिंग की मोटाई स्याही के आसंजन प्रभाव पर महत्वपूर्ण प्रभाव डालती है, जैसा कि चित्र 2 के बाएं चित्र में दिखाया गया है, प्री--कोटिंग का प्रभाव मोटा है, और खरोंचने की प्रक्रिया के दौरान स्याही अभी भी गिरती है। दाईं ओर का चित्र उस प्रभाव को दिखाता है जब पूर्व -कोटिंग की मोटाई उपयुक्त होती है, भले ही स्पष्ट खरोंचें हों, स्याही का कोई नुकसान नहीं होता है।
...
 चित्र 1 कोरोना प्रभावों की तुलना
(2) प्री-कोटिंग प्रक्रिया
लंबी अवधि के सिस्टम परीक्षण के बाद, लेखक ने पाया कि पूर्व कोटिंग प्रक्रिया स्याही आसंजन प्रभाव में काफी सुधार कर सकती है, लेकिन तीन मुख्य मुद्दों पर ध्यान केंद्रित करना आवश्यक है, अर्थात्, एनिलॉक्स रोलर्स की संख्या का चयन (पूर्व {2} कोटिंग की मात्रा को नियंत्रित करना), पूर्व {3} कोटिंग विधि (ऑनलाइन/ऑफ़लाइन), और स्याही के लिए पूर्व {4} कोटिंग समाधान की अनुकूलनशीलता, जिनमें से सभी को वास्तविक परीक्षण के माध्यम से निर्धारित करने की आवश्यकता है स्क्रीनिंग.
एनिलॉक्स रोलर्स का चयन निम्नलिखित मानकों को संदर्भित कर सकता है: 600 ~ 1000 लाइनों और लगभग 3.95 बीसीएम³ के स्याही भार वाले एनिलॉक्स रोलर्स आमतौर पर पारंपरिक सामग्रियों को पूर्व-कोटिंग के लिए उपयोग किया जाता है; एल्यूमीनियम पन्नी जैसी विशेष सामग्रियों के लिए, परीक्षण के बाद लगभग 800 लाइनों के साथ एनिलॉक्स रोलर्स चुनने की सिफारिश की जाती है, और स्याही आसंजन की जरूरतों को पूरा करने के लिए कोटिंग की मोटाई बहुत मोटी होने की आवश्यकता नहीं है।
प्री {{0} कोटिंग विधि को ऑफ़लाइन प्री {{1} कोटिंग और ऑनलाइन प्री {{2} कोटिंग में विभाजित किया गया है: ऑफ़लाइन प्री {{3} कोटिंग का तात्पर्य पहले फ्लेक्सो प्रिंटिंग उपकरण पर एल्यूमीनियम फ़ॉइल को पूर्व {{4} कोटिंग करना है, और फिर इंकजेट प्रिंटिंग के लिए मशीन पर प्री {{5} लेपित एल्यूमीनियम फ़ॉइल लगाया जाता है; ऑनलाइन प्री-कोटिंग इंकजेट प्रिंटिंग मशीन पर एक फ्लेक्सो प्रिंटिंग यूनिट से सुसज्जित है, जो प्री-कोटिंग और इंकजेट प्रिंटिंग के ऑनलाइन पूरा होने का एहसास कराती है, और इसमें उच्च समायोजन लचीलापन है। लेखक एल्युमीनियम फ़ॉइल इंकजेट प्रिंटिंग के लिए ऑनलाइन प्री-कोटिंग का उपयोग करने की भी अनुशंसा करता है।
पूर्व {{0}कोटिंग तरल पदार्थ के चयन में दो आयामों को ध्यान में रखना आवश्यक है: पहला, पूर्व {{1}कोटिंग समाधान और एल्यूमीनियम फ़ॉइल सामग्री की अनुकूलनशीलता, एल्यूमीनियम फ़ॉइल सामग्री के प्रकार के अनुसार, अनुकूलित पारंपरिक फ्लेक्सो प्रिंटिंग प्री {{2}कोटिंग समाधान का चयन किया जा सकता है; दूसरा, प्री-{3}कोटिंग सॉल्यूशन और डिजिटल स्याही की अनुकूलन क्षमता है, जिसे इस्तेमाल किए गए डिजिटल स्याही ब्रांड के साथ संयुक्त प्री-{-4}कोटिंग सॉल्यूशन और एल्युमीनियम फ़ॉइल के अनुकूलन को सुनिश्चित करने के आधार पर परीक्षण और सत्यापित करने की आवश्यकता है।
प्री-{0}कोटिंग की मोटाई स्याही के आसंजन प्रभाव पर महत्वपूर्ण प्रभाव डालती है, जैसा कि चित्र 2 के बाएं चित्र में दिखाया गया है, प्री--कोटिंग का प्रभाव मोटा है, और खरोंचने की प्रक्रिया के दौरान स्याही अभी भी गिरती है। दाईं ओर का चित्र उस प्रभाव को दिखाता है जब पूर्व -कोटिंग की मोटाई उपयुक्त होती है, भले ही स्पष्ट खरोंचें हों, स्याही का कोई नुकसान नहीं होता है।
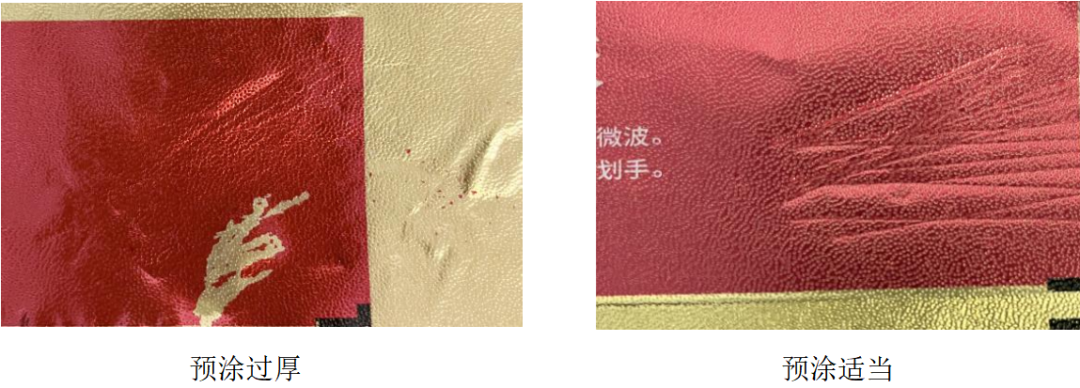
चित्र 2 स्याही आसंजन पर पूर्व -कोटिंग की मोटाई का प्रभाव
अपने अनूठे प्रदर्शन लाभों के साथ, मुद्रण और पैकेजिंग के क्षेत्र में एल्यूमीनियम फ़ॉइल सामग्री का व्यापक रूप से उपयोग किया जाएगा। छोटे बैच, वैयक्तिकरण और कम डिलीवरी समय अपस्ट्रीम प्रिंटिंग बाजार में मुख्य मांग के रुझान बन गए हैं, जिसके लिए डिजिटल प्रिंटिंग के क्षेत्र में चिकित्सकों को एल्यूमीनियम फ़ॉइल सामग्री की मुद्रण क्षमता को और अधिक अनुकूलित करने और संबंधित समाधानों में सुधार करने की आवश्यकता है। लेखक एल्यूमीनियम फ़ॉइल इंकजेट प्रिंटिंग प्रक्रिया का गहराई से पता लगाना जारी रखेगा, और उद्योग को बेहतर बनाने में मदद करने के लिए साथियों के साथ अनुभव का आदान-प्रदान और साझा करना जारी रखेगा।