


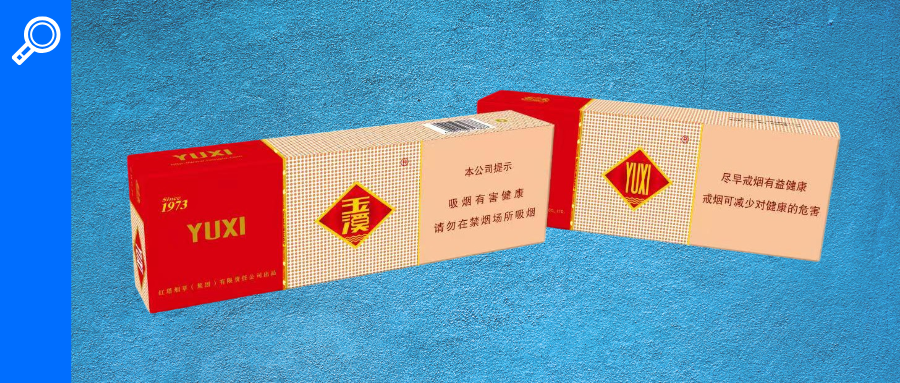
"Yuxi (हार्ड)" सिगरेट स्ट्रिप बॉक्स के लिए हॉट स्टैम्पिंग की उत्पादन दक्षता आसमान छू गई है, फिर भी ये रहस्य छिपे हुए हैं!
पैकेजिंग प्रिंटिंग उद्योग में हॉट स्टैम्पिंग तकनीक का व्यापक रूप से उपयोग किया जाता है, लेकिन कुछ विशेष प्रिंटिंग क्षेत्रों में, विशेष रूप से तंबाकू पैकेजिंग क्षेत्र में, हॉट स्टैम्पिंग तकनीक का आवेदन अनुपात अधिक है। पोजिशनिंग हॉट स्टैम्पिंग टेक्नोलॉजी पारंपरिक गैर -समान हॉट स्टैम्पिंग तकनीक के आधार पर विकसित की जाती है। यह कर्सर पोजिशनिंग स्कैनिंग और स्टेप एक्सिस कंट्रोल का उपयोग करता है ताकि एल्यूमीनियम पैटर्न की स्थिति को प्राप्त करने के लिए जंपिंग डिस्टेंस सेट किया जा सके और हॉट स्टैम्पिंग प्लेट स्थिति को प्राप्त किया जा सके, जिससे होलोग्राफिक एल्यूमीनियम गर्म प्रेसिंग परिस्थितियों में हॉट स्टैम्पिंग को पूरा करने की अनुमति देता है। होलोग्राफिक पोजिशनिंग हॉट स्टैम्पिंग फ़ॉइल के लिए पोजिशनिंग कर्सर की दूरी को विभिन्न कारकों जैसे कि लेआउट विधि, प्लेटों की संख्या, और मुद्रित उत्पाद के हॉट स्टैम्पिंग पॉइंट की संख्या के आधार पर व्यापक रूप से विचार किया जाना चाहिए और गणना की जानी चाहिए, ताकि यह सुनिश्चित किया जा सके कि यह समान कूदने वाली हॉट स्टैम्पिंग की आवश्यकताओं को पूरा कर सके।
सामान्यतया, फ्लैट दबाने वाले मल्टी-पॉइंट एक-बार पोजिशनिंग हॉट स्टैम्पिंग प्रक्रिया के लिए आवश्यक है कि हॉट स्टैम्पिंग पॉइंट्स के बीच की दूरी समतुल्य हो। गैर -समतुल्य स्थितियों में, पोजिशनिंग हॉट स्टैम्पिंग पैटर्न को सही ढंग से तैनात नहीं किया जा सकता है, या यह इलेक्ट्रोपलेटेड एल्यूमीनियम की अतिरिक्त खपत का कारण बन सकता है। सामान्य समाधान है कि पोजिशनिंग हॉट स्टैम्पिंग पास की संख्या बढ़ाएं और उन्हें प्राप्त करने के लिए उन्हें दो या अधिक हॉट स्टैम्पिंग में विभाजित करें। हालांकि, यह अनिवार्य रूप से उत्पादन प्रक्रियाओं और उत्पादन लागतों में वृद्धि करेगा, जिसके परिणामस्वरूप उत्पादन दक्षता कम होगी।
हॉट स्टैम्पिंग की दक्षता में सुधार करने के लिए, प्रिंटिंग कंपनियां अक्सर सिगरेट पैकेजिंग पर हॉट स्टैम्पिंग विशिष्ट पदों पर एक साथ कई स्प्लिसिंग की विधि को अपनाती हैं, अर्थात्, एक ही बार में कई पैकेजों पर एक ही ग्राफिक और टेक्स्टल हॉट स्टैम्पिंग ऑपरेशन को प्राप्त करने के लिए, जिसे आमतौर पर "मल्टी स्प्लिसिंग हॉट स्टैम्पिंग" के रूप में जाना जाता है। चार स्प्लिसिंग स्ट्रिप बॉक्स लेआउट को चित्र 1 में दिखाया गया है। मल्टी स्प्लिसिंग हॉट स्टैम्पिंग इस स्थिति के तहत गर्म स्टैम्पिंग की दक्षता में बहुत सुधार कर सकती है कि आवश्यक पाठ और छवि का आकार और रिक्ति पूरी तरह से सुसंगत है, और हॉट स्टैम्पिंग जंपिंग स्टेप स्थिर है; इसके अलावा, प्रौद्योगिकी के वर्तमान स्तर पर, मल्टी स्प्लिसिंग हॉट स्टैम्पिंग करते समय प्रिंटेड ग्राफिक्स और प्रिंटिंग पेपर पर प्रिंटेड ग्राफिक्स और टेक्स्ट के साथ इलेक्ट्रोप्लेटेड एल्यूमीनियम पर एंटी-काउंटरफिट ग्राफिक्स और टेक्स्ट को संरेखित करना आवश्यक है, और संरेखण विधि आमतौर पर कर्सर डिटेक्शन का उपयोग करती है।
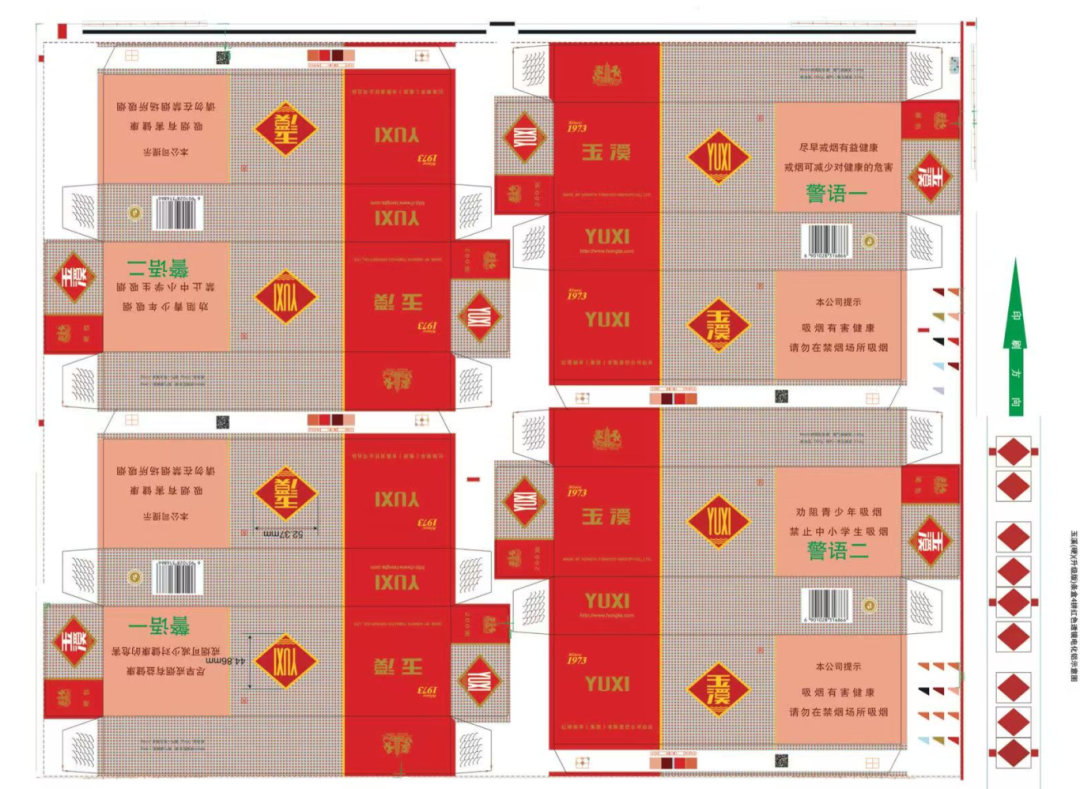
चित्रा 1 चार टुकड़ा बॉक्स लेआउट
हॉट स्टैम्पिंग पंजीकरण समस्या का विश्लेषण
हालांकि, सिगरेट स्ट्रिप पैकेजिंग के लिए मल्टी पैक हॉट स्टैम्पिंग का संचालन करते समय, यह मानते हुए कि एन-पैक हॉट स्टैम्पिंग के लिए प्रत्येक स्ट्रिप बॉक्स के आगे और पीछे दोनों पर एक ही लेबल को गर्म करने की आवश्यकता है, कुल 2 एन एंटी-काउंटरफिट एल्यूमीनियम लेबल की आवश्यकता होती है। यदि एक ही या आसन्न स्ट्रिप बॉक्स पर प्रत्येक लेबल के बीच का अंतर सुसंगत है और एल्यूमीनियम पर एंटी-काउंटरफिट लेबल के बीच रिक्ति एक निश्चित मूल्य पर सेट है, तो अनुक्रमिक चरणों में निरंतर गर्म मुद्रांकन प्राप्त किया जा सकता है; हालांकि, वास्तविक उत्पादन में, एक ही स्ट्रिप बॉक्स पर दो लेबल के बीच रिक्ति सुसंगत है। हालांकि, आसन्न स्ट्रिप बॉक्स के बीच काटने वाले क्षेत्रों की उपस्थिति के कारण, पहले स्ट्रिप बॉक्स पर दूसरे लेबल और दूसरे स्ट्रिप बॉक्स पर पहला लेबल किसी भी स्ट्रिप बॉक्स पर किसी भी दो लेबल के बीच रिक्ति से अधिक होगा। दूसरे शब्दों में, 2 एन लेबल के बीच की रिक्ति जो एक साथ गर्म मुहर लगाई जाती है, असंगत है। यदि एल्यूमीनियम पन्नी पर एंटी-काउंटरफिटिंग लेबल के बीच रिक्ति अभी भी एक निश्चित मूल्य पर सेट है, तो बाद के हॉट स्टैम्पिंग लेबल पैटर्न के गलत संरेखण की समस्या होगी।
"एक पहचानकर्ता के पारंपरिक दृष्टिकोण एक कर्सर से मेल खाती है" को कर्सर सेट करने की एक अतिरिक्त प्रक्रिया की आवश्यकता होती है, जिससे उत्पादन लागत बढ़ जाती है। इसके अलावा, पंजीकरण और हॉट स्टैम्पिंग के लिए इस विधि का उपयोग करने के लिए प्रत्येक पंजीकरण के लिए एक विशिष्ट निश्चित कर्सर का पता लगाने की आवश्यकता होती है, जिससे उपयोग लागत भी बढ़ जाती है; दूसरे, ये पंजीकरण विधियां केवल हॉट स्टैम्पिंग के बाद पता लगाने की विधि का उपयोग कर सकती हैं, अर्थात्, हॉट स्टैम्पिंग को पूरा करने, स्कैनिंग और उत्पाद पर पहचान पैटर्न की स्थिति विचलन का पता लगाने के बाद यह निर्धारित करने के लिए कि क्या त्रुटि सीमा के भीतर है। यदि स्थिति पैटर्न विचलन बहुत बड़ा है, तो इसे समायोजित करने की आवश्यकता है, जिसमें एक महत्वपूर्ण अंतराल है; इसी समय, यदि एल्यूमीनियम पन्नी फिल्म पर एंटी-काउंटरफिट लेबल को पूरी तरह से पत्राचार में स्थित किया जाता है, तो प्रिंटिंग पेपर पर गर्म दबाए जाने वाले हिस्सों के पदों और अंतराल के साथ, यह वास्तव में हॉट स्टैम्पिंग के दौरान आसानी से संरेखित किया जा सकता है। एक एकल हॉट स्टैम्पिंग को केवल अनुक्रम में कर्सर को सेट करने और पढ़ने की आवश्यकता होती है, लेकिन यह एल्यूमीनियम पन्नी फिल्म निर्माण की कठिनाई को बहुत बढ़ाता है। एंटी-काउंटरफिट लेबल के बीच बड़े रिक्ति के कारण, यह एल्यूमीनियम पन्नी सामग्री की बहुत अपशिष्ट का कारण होगा, और हॉट स्टैम्पिंग प्रक्रिया के दौरान प्रति यूनिट समय पर एल्यूमीनियम पन्नी फिल्म कूदने की दूरी बहुत बढ़ जाएगी, जो प्रक्रिया की स्थिरता और उपकरणों की सेवा जीवन के लिए एक प्रमुख परीक्षण भी है।
उपरोक्त समस्याओं को हल करने के लिए और मल्टी स्प्लिसिंग हॉट स्टैम्पिंग की प्रक्रिया में गैर-समतुल्य पैटर्न की एक बार की स्थिति की विशेष आवश्यकता को संबोधित करने के लिए, यह व्यवस्था, रिक्ति, और पंजीकरण कर्सर के लिए विशेष तकनीकी सुधार करना आवश्यक है, जो कि एल्यूमीनियम फ़ॉइल फिल्म पर एंटी-कॉर्नरफिटिंग लेबल के कर्सर को प्राप्त कर सकता है, ताकि यह एक बार हॉट स्टैम्पिंग के बाद भी हो। इसलिए, व्यापक विचार के बाद, एक बार की स्थिति हॉट स्टैम्पिंग टेक्नोलॉजी सॉल्यूशन जो कई गैर-समरूप पैटर्न को पूरा करती है, को अपनाया जाता है।
प्रिंटिंग पेपर पर एक सिंगल हॉट स्टैम्पिंग और हॉट स्टैम्पिंग आइकन की स्थिति और रिक्ति के लिए स्प्लिस की संख्या निर्धारित करें
सिंगल स्प्लिसिंग की अनुदैर्ध्य लंबाई के आधार पर, फ्लैटबेड हॉट स्टैम्पिंग मशीन के एक ही हॉट स्टैम्पिंग के लिए अनुदैर्ध्य स्प्लिसिंग प्लेटों की संख्या का निर्धारण करें, अर्थात्, एकल स्प्लिसिंग पेपर की अनुदैर्ध्य लंबाई द्वारा फ्लैटबेड हॉट स्टैम्पिंग प्लेट की अनुदैर्ध्य लंबाई को विभाजित करें, और एक एकल हॉटिंग स्टैम्पिंग के लिए एक सिंगल हॉटिंग स्टैम्पिंग की संख्या के रूप में लिया जाता है।
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 और मान L2 में स्थिर है।
एल्यूमीनियम पन्नी फिल्म की स्थापना में निम्नलिखित तीन चरण शामिल हैं:
(1) चित्रा 2 एल्यूमीनियम ऑक्साइड की वितरण संरचना का एक योजनाबद्ध आरेख है; चित्रा 3 एकल-पक्षीय स्ट्रिप बॉक्स और एक विद्युत एल्यूमीनियम फिल्म पर एंटी-काउंटरफिटिंग लेबल के पृथक्करण का एक योजनाबद्ध आरेख है; चित्रा 4 चार पीस बॉक्स के हॉट स्टैम्पिंग पैटर्न और एल्यूमीनियम पन्नी फिल्म पर एंटी-काउंटरफिटिंग मार्क के बीच ओवरलैप का एक योजनाबद्ध आरेख है।
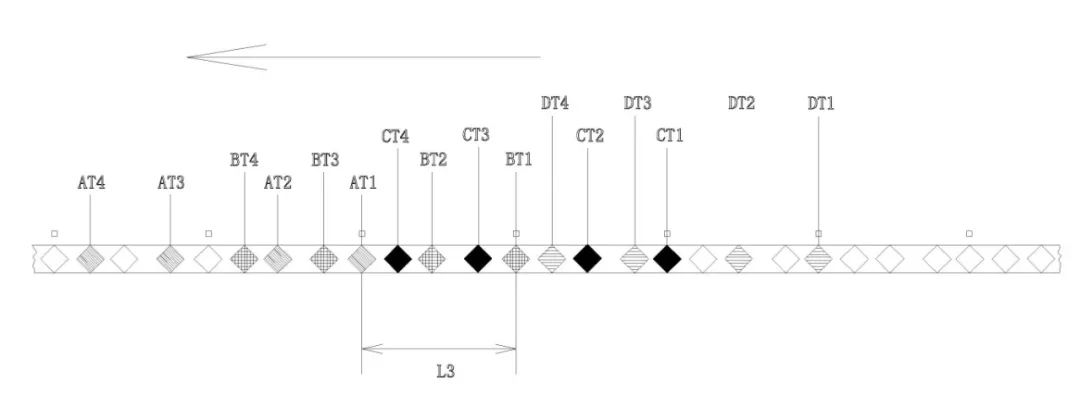
चित्रा 2 एल्यूमीनियम ऑक्साइड के वितरण संरचना का योजनाबद्ध आरेख
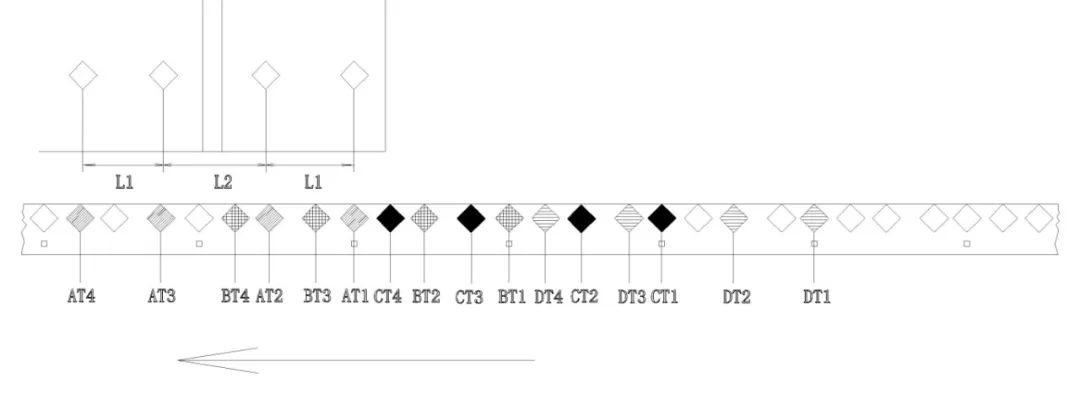
चित्रा 3 एकल-पक्षीय स्ट्रिप बॉक्स और एल्यूमीनियम पन्नी फिल्म पर एंटी-काउंटरफिटिंग लेबल के पृथक्करण का योजनाबद्ध आरेख
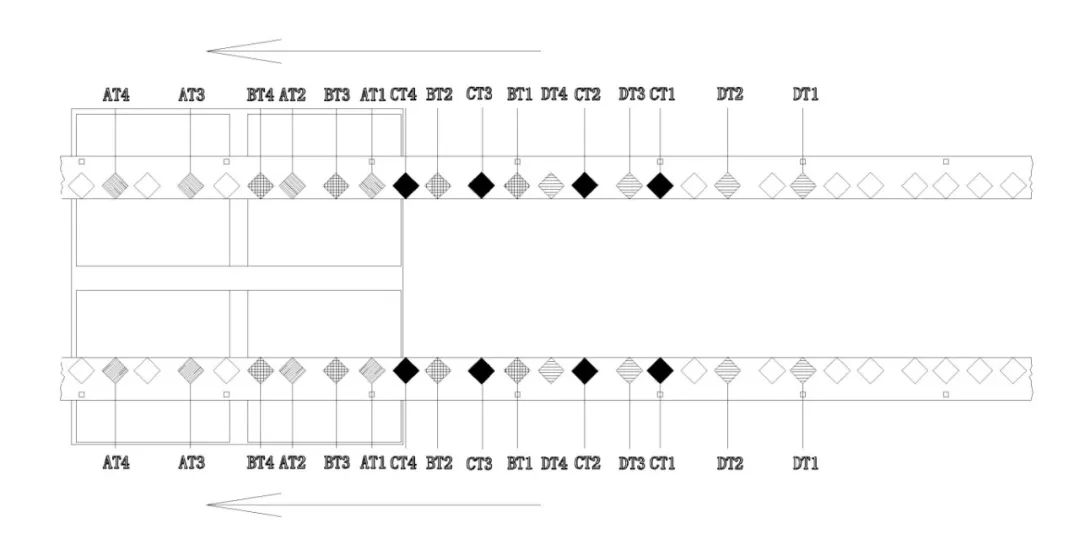
चित्रा 4 चार टुकड़ा पट्टी बॉक्स और एल्यूमीनियम पन्नी लोगो के गर्म मुद्रांकन पैटर्न के बीच ओवरलैप का योजनाबद्ध आरेख
(2) एटी 1 के रूप में पहले प्रिंटिंग पेपर पर पहला हॉट स्टैम्पिंग मार्क, एटी 2 के रूप में दूसरा हॉट स्टैम्पिंग मार्क, और इसी तरह, एटीएन के रूप में एनटीएच हॉट स्टैम्पिंग मार्क के साथ; बीटी 1 के रूप में दूसरे प्रिंटिंग पेपर पर पहला हॉट स्टैम्पिंग मार्क को चिह्नित करें, बीटी 2 के रूप में दूसरा हॉट स्टैम्पिंग मार्क, और इसी तरह, बीटीएन के रूप में एनटीएच हॉट स्टैम्पिंग मार्क के साथ; फिर, इस पैटर्न के बाद, तीसरे प्रिंटिंग पेपर पर CT1 के रूप में पहला हॉट स्टैम्पिंग मार्क सेट करना जारी रखें, CT2 के रूप में दूसरा हॉट स्टैम्पिंग मार्क, और इसी तरह, CTN के रूप में Nth हॉट स्टैम्पिंग मार्क के साथ; चौथे प्रिंटिंग पेपर पर पहले हॉट स्टैम्पिंग मार्क को DT1 के रूप में चिह्नित करें, DT1 के रूप में दूसरा हॉट स्टैम्पिंग मार्क, और इसी तरह। DTN के रूप में nth हॉट स्टैम्पिंग मार्क को चिह्नित करें, और इस प्रक्रिया को दोहराएं।
(३) विशिष्ट स्थान सेटिंग्स इस प्रकार हैं: पहला, विद्युतीकृत एल्यूमीनियम फिल्म पर पहले हॉट स्टैम्पिंग के लिए स्कैन किए जाने वाले पहले पोजिशनिंग कर्सर को निर्धारित करें, और एंटी-काउंटरफिटिंग हॉट स्टैम्पिंग मार्क एटी 1 को अपनी इसी स्थिति में सेट करें। फिर, अंतराल L1 पर एंटी-काउंटरफिटिंग हॉट स्टैम्पिंग मार्क AT2 सेट करें, अंतराल L2 पर एंटी-काउंटरफिटिंग हॉट स्टैम्पिंग मार्क AT3, और अंतराल L1 पर एंटी-काउंटरफिटिंग हॉट स्टैम्पिंग मार्क AT4 पर सेट करें; पहली स्थिति कर्सर के आधार पर प्रदर्शन किया गया पहला हॉट स्टैम्पिंग यहां तक कि गिने हुए मुद्रित पेपर शीट की हॉट स्टैम्पिंग को पूरा कर सकता है; पहले हॉट स्टैम्पिंग के लिए हॉट स्टैम्पिंग मार्क्स एंटी-काउंटरफिटिंग हॉट स्टैम्पिंग मार्क्स सेट करने के पैटर्न के बाद, दूसरी हॉट स्टैम्पिंग के लिए एंटी-काउंटरफिटिंग हॉट स्टैम्पिंग कर्सर बीटी 1, बीटी 2, बीटी 3, बीटी 4 को सेट करना जारी रखें, और इस प्रक्रिया को दोहराएं।
काम करते समय, पहली पोजिशनिंग कर्सर को पहली हॉट स्टैम्पिंग प्रक्रिया के दौरान स्कैन किया जाता है, और सेट फिक्स्ड रिक्ति के अनुसार पहले और दूसरे प्रिंटिंग पेपर पर 2N, AT2, ATN, और 2N एंटी-काउंटरफिटिंग लेबल को गर्म मुहर लगाई जाती है। फिर, एल्यूमीनियम फ़ॉइल फिल्म को दूसरी स्थिति कर्सर को "फर्स्ट पोजिशनिंग कर्सर" स्थिति में स्थानांतरित करने के लिए एक विशिष्ट दूरी L3 को आगे बढ़ाया जाता है, जो शुरुआती हॉट स्टैम्पिंग पॉइंट है। इसी तरह, बाद के एंटी-काउंटरफिटिंग लेबल को फिक्स्ड रिक्ति के अनुसार तीसरे और चौथे प्रिंटिंग पेपर पर गर्म मुहर लगाई जाती है, और इस प्रक्रिया के दौरान एक समान और स्थिर निरंतर कूदने और गर्म मुद्रांकन प्रक्रिया की जाती है।
एक बार में कई गैर -समीकरण पैटर्न
पोजिशनिंग हॉट स्टैम्पिंग पन्नी का डिजाइन और उत्पादन
प्रत्येक प्रिंटिंग पेपर पर पहले और दूसरे हॉट स्टैम्पिंग मार्क्स के बीच की रिक्ति को l 1=135.9 मिमी पर सेट किया गया है, और पहले और दूसरे पेपर पर पहले और दूसरे हॉट स्टैम्पिंग मार्क्स के बीच रिक्ति को l 2=159 मिमी पर सेट किया गया है। लेआउट को "चार पीस हॉट स्टैम्पिंग" के रूप में निर्धारित किया जाता है।
जैसा कि आंकड़े 2, 3, और 4 में दिखाया गया है, पहली स्थिति कर्सर को स्कैन करके प्रदर्शन किया गया पहला हॉट स्टैम्पिंग दो ऊर्ध्वाधर और सभी चार मुद्रित पेपर शीट के हॉट स्टैम्पिंग को पूरा कर सकता है। दूसरे हॉट स्टैम्पिंग के दौरान स्कैन की गई दूसरी स्थिति कर्सर को पहले पोजिशनिंग कर्सर से l 3=240 मिमी की दूरी पर सेट किया गया है। पहले, तीसरे और पांचवें एंटी-काउंटरफिट मार्क्स को छोड़कर, वर्दी और स्थिर जंपिंग और हॉट स्टैम्पिंग की प्रक्रिया के दौरान, जो हॉट स्टैम्पिंग की शुरुआत में छूटे जा सकते हैं, एंटी-काउंटरफिट मार्क्स क्रमिक रूप से और रुक-रुक कर गर्म स्टैम्प किए जा सकते हैं, जिससे एल्यूमीनियम फ़ॉइल फिल्म की कचरे को बहुत कम कर दिया जा सकता है। एल्यूमीनियम पन्नी के योजनाबद्ध आरेख को चित्र 5 में दिखाया गया है।
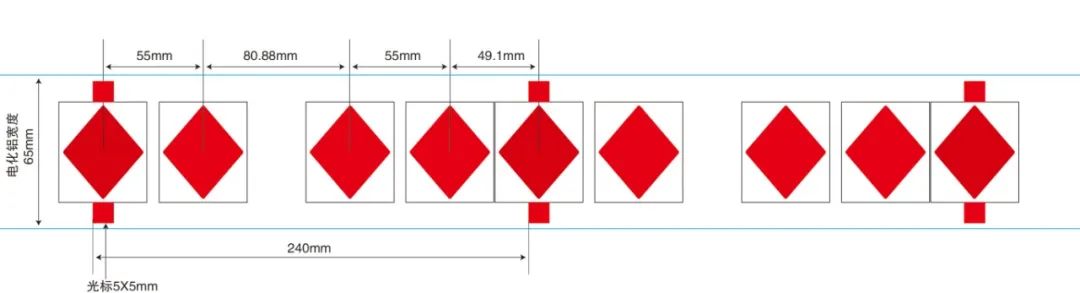
चित्रा 5 4 लाल लेंस इलेक्ट्रोप्लेटेड एल्यूमीनियम के साथ Yuxi (HARD) स्ट्रिप बॉक्स के उन्नत संस्करण का योजनाबद्ध आरेख
अनुप्रयोग उदाहरण
जैसा कि आंकड़े 2, 3, और 4 में दिखाया गया है, एक उदाहरण के रूप में "Yuxi (हार्ड)" स्ट्रिप बॉक्स (4-पैक) के उन्नत संस्करण को लेते हुए, एक एकल पैकेजिंग स्ट्रिप बॉक्स आकार में आयताकार है और एक आयताकार बॉक्स में मुड़ा हुआ है। उत्पादन प्रक्रिया के दौरान, लेजर एंटी-काउंटरफिटिंग मार्क्स एटी 1 और एटी 2 को क्रमशः बेंट पैकेजिंग स्ट्रिप बॉक्स के सामने और पीछे के किनारों पर ट्रेडमार्क पदों पर गर्म मुहर लगाने की आवश्यकता होती है। अर्थात्, गर्म मुद्रांकन अनफोल्डेड आयताकार कागज की सपाट सतह पर किया जाता है। पारंपरिक एल्यूमीनियम पन्नी फिल्म पर सेट किए गए इसी-विरोधी-विरोधी निशान को समान रूप से व्यवस्थित किया जाता है। यदि स्ट्रिप बॉक्स पर इन दो हॉट स्टैम्पिंग पदों के बीच की दूरी स्थिर है, तो कई एंटी-काउंटरफिटिंग मार्क्स को एल्यूमीनियम पन्नी फिल्म पर इसी निरंतर दूरी के भीतर समान रूप से सेट किया जा सकता है। इस तरह, हॉट स्टैम्पिंग के दौरान, कई एंटी-काउंटरफिटिंग मार्क्स को एल्यूमीनियम पन्नी फिल्म पर समान रूप से सेट किया जा सकता है। फिल्म पर एंटी-काउंटरफिट लेबल को स्ट्रिप बॉक्स पर हॉट स्टैम्पिंग पोजीशन पर एक-एक करके हॉट स्टैम्प किया जाता है, जो हाई-स्पीड हॉट स्टैम्पिंग को प्राप्त कर सकता है और एल्यूमीनियम पन्नी फिल्म की बचत को अधिकतम कर सकता है।
हालांकि, उत्पादन प्रक्रिया की आवश्यकताओं के कारण, पैकेजिंग स्ट्रिप बॉक्स उत्पादन के दौरान गुरुत्वाकर्षण मुद्रण के लिए रोल कार्डबोर्ड का उपयोग करता है, और बड़ी शीट काटने के बाद, फ्लैट शीट हॉट स्टैम्पिंग, एम्बॉसिंग और डाई-कटिंग को किया जाता है। इसलिए, लेआउट प्रक्रिया को एक सक्शन चाकू की स्थिति छोड़ने की आवश्यकता होती है। यह एक ही स्ट्रिप बॉक्स पर दो हॉट स्टैम्पिंग पोजीशन के बीच दूरी L1 से अधिक है, जो एक ही स्ट्रिप बॉक्स पर दो हॉट स्टैम्पिंग पोजिशन के बीच दूरी L1 से अधिक है, आसन्न एंटी-काउंटरफिट मार्क्स AT1 और AT2 के हॉट स्टैम्पिंग पोजीशन के बीच दूरी L2 में परिणाम होता है। नतीजतन, एल्यूमीनियम पन्नी फिल्म पर एंटी-काउंटरफिट के निशान को समान रूप से व्यवस्थित नहीं किया जा सकता है। चाहे वह स्ट्रिप बॉक्स पर हॉट स्टैम्पिंग पोजीशन के अनुसार निरंतर हॉट स्टैम्पिंग हो या सिंगल हॉट स्टैम्पिंग हो, यह एल्यूमीनियम पन्नी फिल्म की बहुत सारी बर्बादी का कारण होगा। पूरे उत्पादन उपकरणों के पुन: तकनीकी परिवर्तन से पूरे सेट का उत्पादन होगा। लागत बहुत अधिक है।
इस प्रयोजन के लिए, उत्पाद बहु-बिंदु गैर-समीकरण पैटर्न को एक बार की स्थिति को अपनाता है, जिसमें हॉट स्टैम्पिंग तकनीक है, जिसमें पैकेजिंग पेपर बॉक्स के लेआउट, इसी पोजिशनिंग कर्सर और एल्यूमीनियम फ़ॉइल पर एंटी-काउंटरफिटिंग मार्क सेटिंग्स और अल्यूमिनम फ़ॉइल की कूदने की दूरी जैसे पैरामीटर को फिर से डिज़ाइन करना और उत्पादन करना शामिल है। उत्पाद के एल्यूमीनियम पन्नी जंपिंग के योजनाबद्ध आरेख को चित्र 6 में दिखाया गया है। बड़े पैमाने पर उत्पादन सत्यापन के माध्यम से, इस तकनीक ने मूल उत्पादन प्रक्रिया में न्यूनतम परिवर्तन किए हैं और एक बार की स्थिति और बहु-स्प्लिसिंग, बहु-बिंदु और गैर-समतुल्य पैटर्न की गर्म मुद्रांकन प्राप्त किया है, जो कि इलेक्ट्रोलाइटिक अल्युमिनम की कचरे को कम करने के आधार पर है। होलोग्राफिक स्थिति सटीक है, उत्पादन निरंतरता अच्छी है, और उत्पादन दक्षता अधिक है।
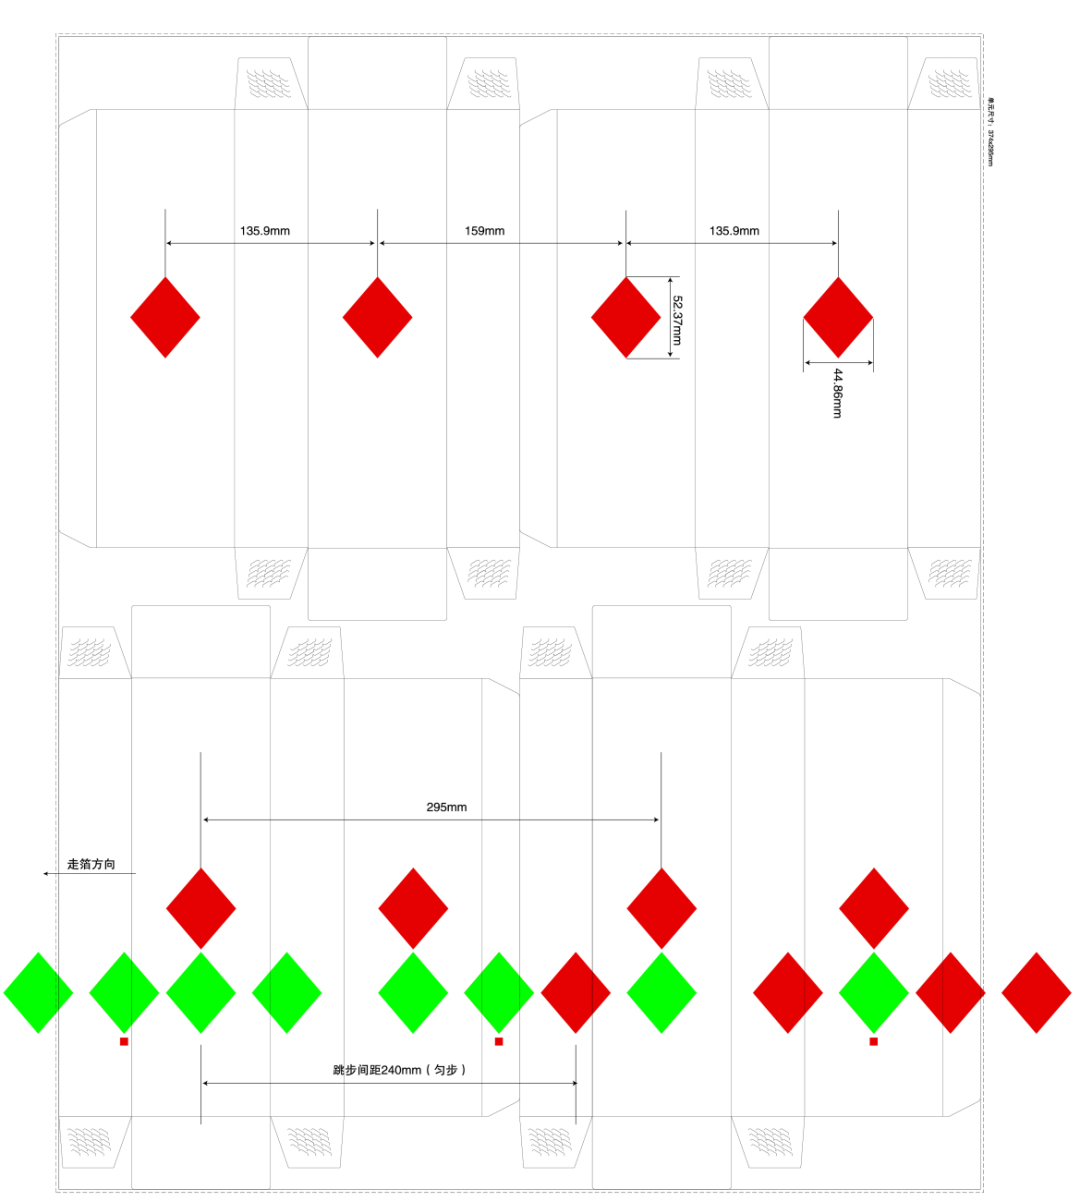
चित्रा 6 एल्यूमीनियम इलेक्ट्रोलिसिस पृथक्करण का योजनाबद्ध आरेख
सारांश में, फ्लैट और गैर-समराक एक बार की स्थिति के लिए स्थिति कर्सर दूरी की गणना और अनुसंधान के माध्यम से, गर्म स्टैम्पिंग एल्यूमीनियम पन्नी, सही कर्सर दूरी और व्यवस्था विधि पाए गए हैं। एक विशेष स्थिति हॉट स्टैम्पिंग एल्यूमीनियम पन्नी का उत्पादन किया गया है और एक फ्लैट और गैर -समीकरणीय हॉट स्टैम्पिंग उपकरणों पर परीक्षण किया गया है, और इसी नियंत्रण तकनीकों, मापदंडों और तरीकों की पहचान की गई है। परीक्षण के बाद, यह पाया गया कि फ्लैट और गैर-समराक एक बार की स्थिति हॉट स्टैम्पिंग पैटर्न को सटीक रूप से तैनात किया जाता है, जिसमें 0.2 मिमी से कम या उसके बराबर पैटर्न विचलन होता है; हॉट स्टैम्पिंग में कोई रेत दोष, बुलबुला अंक या चिपके हुए घटनाएं नहीं हैं।
यह विधि प्रभावी रूप से फ्लैट और फ्लैट मल्टी-पॉइंट नॉन-इक्विडिस्टेंट वन-टाइम पोजिशनिंग हॉट स्टैम्पिंग प्रक्रिया की तकनीकी समस्या को हल करती है, और "Yuxi (HARD)" अपग्रेड किए गए संस्करण स्ट्रीप बॉक्स 4-pack के तहत बहु-बिंदु गैर-समतुल्य वन-टाइम पोजिशनिंग हॉट स्टैम्पिंग (रेड कैट आई पोजिशनिंग इलेक्ट्रोकेमिकल एल्यूमीनियम) तकनीक के बड़े पैमाने पर उत्पादन का एहसास करती है। दो समय की स्थिति गर्म मुद्रांक प्रक्रिया की तुलना में, इसकी उत्पादन दक्षता में लगभग दो बार सुधार किया गया है।