

पूर्णतः बाध्य उत्पादों में हवा के बुलबुले का समाधान कैसे करें? एक अनुभवी परफेक्ट बाइंडिंग विशेषज्ञ के अनुभव का व्यापक सारांश!
मुद्रण प्रौद्योगिकी के निरंतर विकास के साथ, वायरलेस बाइंडिंग अपनी उच्च बाइंडिंग दक्षता और कम लागत के कारण पाठ्यपुस्तकों, शैक्षिक सहायता और बुक बाइंडिंग में एक महत्वपूर्ण स्थान रखती है। हालाँकि, किताबों से जुड़े उत्पादों में खोखली पीठ का मुद्दा लंबे समय से विभिन्न मुद्रण कंपनियों को परेशान कर रहा है। यह समस्या न केवल पुस्तक की मजबूती और जीवनकाल को कम करती है, बल्कि इसकी उपस्थिति गुणवत्ता को भी गंभीर रूप से प्रभावित करती है, जिससे ग्राहकों की शिकायतें और वापसी होती है, जिससे कंपनी को आर्थिक नुकसान होता है।
स्टेपल लिंकेज लाइनों को संचालित करने के कई वर्षों के अनुभव के साथ, मैं संपूर्ण स्टेपल बाइंडिंग प्रक्रिया का लगातार अध्ययन और गहराई से विश्लेषण करता हूं। मैं वास्तविक उत्पादन मामलों के साथ उपकरण, प्रक्रियाओं, सामग्रियों और संचालन सहित कई दृष्टिकोणों से गुहिकायन के कारणों का पता लगाऊंगा, और मुख्य प्रक्रिया को अनुकूलित करने के लिए सुझाव प्रस्तावित करूंगा। इसका उद्देश्य मुद्रण उद्योग के लिए व्यावहारिक समाधान प्रदान करना और मुख्य उत्पादों की समग्र गुणवत्ता में सुधार करना है।
चिपकने वाले बाइंडिंग उत्पादों में गुहिकायन के रूप
बाइंडिंग उत्पादों में रिक्त स्थान मुख्य रूप से स्पष्ट छत्ते के रूप में दिखाई देते हैं {{0}जैसे पुस्तक के ऊपरी और निचले सिरों पर छोटे छेद या बुलबुले होते हैं, और जोर से दबाने पर रीढ़ की हड्डी पर एक ऊबड़-खाबड़ एहसास होता है। विशिष्ट अभिव्यक्तियाँ इस प्रकार हैं:
01/ गर्म पिघल चिपकने वाले पदार्थ का असमान वितरण
जैसा कि चित्र 1 में दिखाया गया है, ठीक की गई चिपकने वाली परत में, स्पष्ट बुलबुला निर्मित रिक्तियां देखी जा सकती हैं, या कुछ क्षेत्रों में, गर्म पिघल चिपकने वाले द्वारा कवर किए गए कोई भी खाली स्थान नहीं हैं। बुलबुले इस क्षेत्र में अपर्याप्त बंधन क्षेत्र का कारण बनते हैं, जबकि खोखले क्षेत्र पूरी तरह से बंधन शक्ति खो देते हैं। रीढ़ की हड्डी के बीच से किताब को खोलकर, आप देख सकते हैं कि रीढ़ के कुछ हिस्से या तो गर्म पिघले हुए गोंद से ढके नहीं हैं या असुरक्षित हैं, खाली जगहों के साथ हैं।
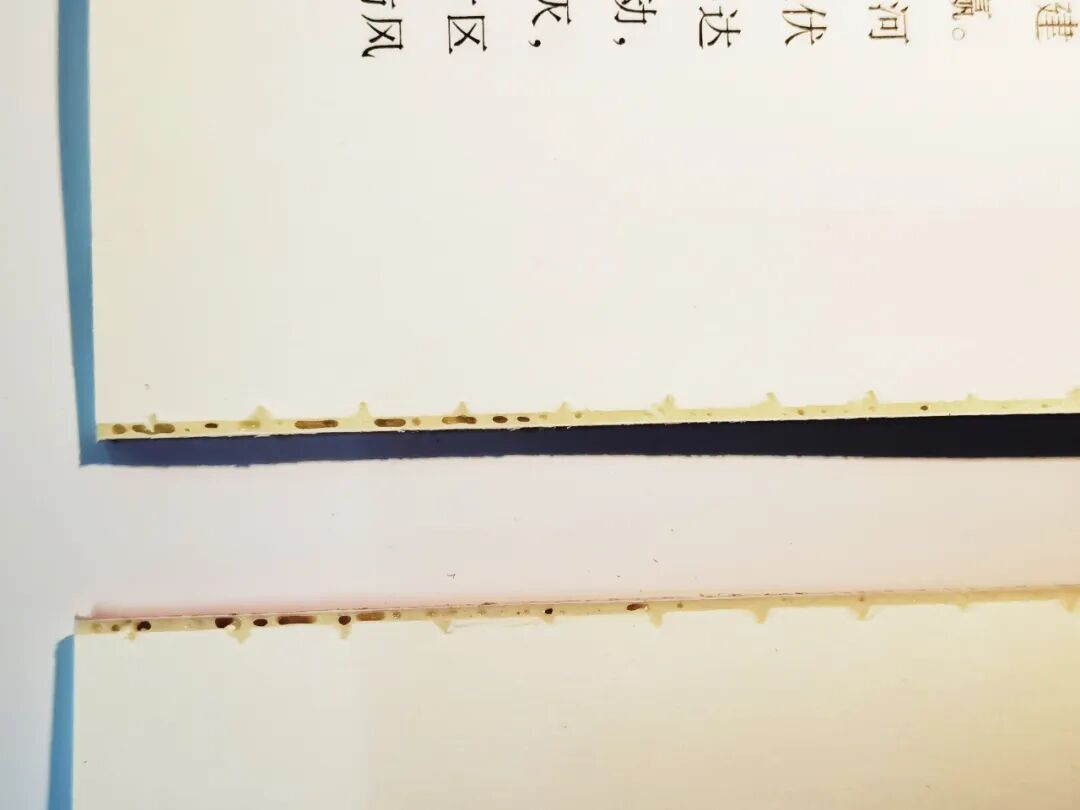 चित्र 1: किताब की रीढ़ के कुछ क्षेत्रों में गोंद पतला है, जिसमें रिक्त स्थान हैं।
02/ असंगत गोंद परत की मोटाई
इस समस्या के कारण बुक स्पाइन की सतह असमान (लहरदार) हो जाती है, जो विशेष रूप से एक चिकनी और समान सतह के बजाय ठीक हो चुकी बुक स्पाइन पर अनियमित उभार, उभार या अवसाद के रूप में प्रकट होती है (जैसा कि चित्र 2 में दिखाया गया है)। ऊपर और नीचे के किनारों पर गोंद की परत की मोटाई में भी ध्यान देने योग्य अंतर हो सकता है (जैसा कि चित्र 3 में दिखाया गया है)।
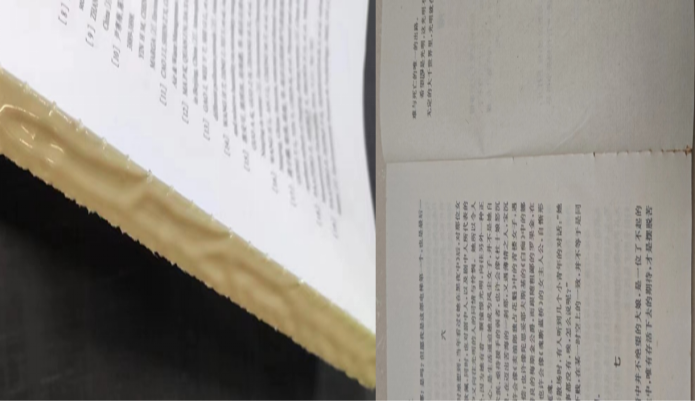
चित्र 2 पुस्तक रीढ़ की असमान सतह
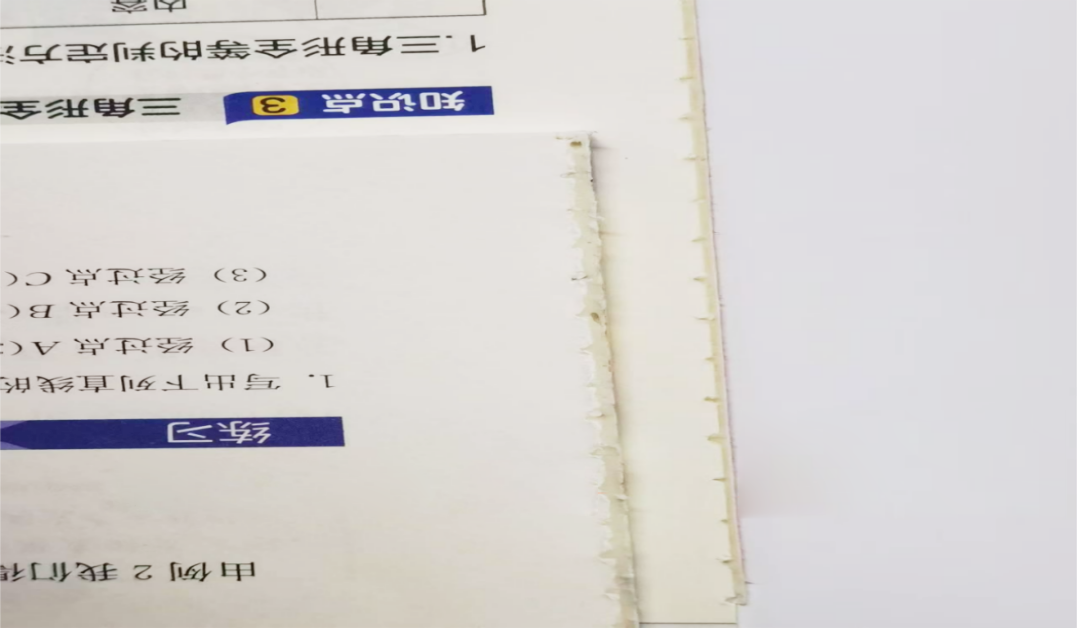 चित्र 3: सिर और पूंछ पर गोंद की परत की मोटाई में महत्वपूर्ण अंतर है।
चिपके उत्पादों की गुणवत्ता पर हवा के बुलबुले का प्रभाव
01/ उत्पाद की उपस्थिति को प्रभावित करना
सबसे पहले, यह पुस्तक रीढ़ की हड्डी को समग्र रूप से असमान या स्थानीय रूप से धँसा होने का कारण बनता है, जिससे रीढ़ की सपाटता और समग्र सौंदर्य प्रभावित होता है। दूसरे, सिर और पूंछ पर हवा के बुलबुले ग्राहकों या पाठकों के पढ़ने के अनुभव को प्रभावित करते हैं।
02/ गंभीर हवाई बुलबुले दृढ़ता को प्रभावित करते हैं
गंभीर हवा के बुलबुले खोखले गोंद क्षेत्र बनाते हैं, जिससे पृष्ठों को अलग करना आसान हो जाता है, दृढ़ता कम हो जाती है, तन्य परीक्षण विफल हो जाते हैं, और गंभीर मामलों में पुस्तक की रीढ़ टूट जाती है, पन्ने ढीले हो जाते हैं और अन्य गंभीर गुणवत्ता संबंधी समस्याएं हो जाती हैं।
03/ रिटर्न और ग्राहक शिकायतों के लिए अग्रणी
हेड और टेल पर 1 मिमी से बड़े हवाई बुलबुले के कारण ग्राहक को रिटर्न या शिकायत और यहां तक कि जुर्माना भी देना पड़ सकता है, जिससे कंपनी की प्रतिष्ठा प्रभावित हो सकती है। विशेष रूप से गंभीर हवाई बुलबुले के मामलों में, गुणवत्ता स्पॉट जांच में उत्पादों को अयोग्य माना जा सकता है, जिससे कंपनी की विश्वसनीयता को गंभीर नुकसान हो सकता है।
चिपके उत्पादों में हवा के बुलबुले के कारणों का विश्लेषण
01/ गोंद अनुप्रयोग तंत्र का अनुचित समायोजन
(1) अनुचित गोंद तापमान नियंत्रण: बहुत अधिक या बहुत कम गोंद तापमान सीधे गर्म पिघल गोंद की तरलता और चिपकने की क्षमता को प्रभावित करता है, जिससे असमान अनुप्रयोग होता है और बुक ब्लॉक गोंद की गुणवत्ता प्रभावित होती है। मुद्रित शीटों की संख्या में अंतर भी गर्म पिघल गोंद के शीतलन और जमने के समय को प्रभावित करता है, इसलिए मौसमी और पर्यावरणीय तापमान परिवर्तन के अनुसार गोंद तापमान को समायोजित करना आवश्यक है।
(2) गोंद रोलर की अनुचित ऊंचाई की स्थिति: यदि गोंद रोलर बहुत ऊंचा या बहुत नीचे है, तो गर्म पिघला हुआ गोंद असमान रूप से वितरित होता है, जिसके परिणामस्वरूप गोंद खोखला हो जाता है और पुस्तक की बंधन शक्ति प्रभावित होती है।
(3) गर्म पिघल गोंद की अनुचित मोटाई और चिपचिपाहट: गोंद परत की मोटाई को पुस्तक की मोटाई के अनुसार समायोजित किया जाना चाहिए, आमतौर पर 1.0 ± 0.2 मिमी की सीमा के भीतर नियंत्रित किया जाता है (पुस्तक ब्लॉक मोटाई के आधार पर उचित रूप से समायोजित किया जाता है, जैसा कि चित्र 4 में दिखाया गया है जहां गोंद परत बहुत पतली है)। गर्म पिघले हुए गोंद की अनुचित चिपचिपाहट भी गोंद लगाने की एकरूपता और बंधन शक्ति को प्रभावित करती है।
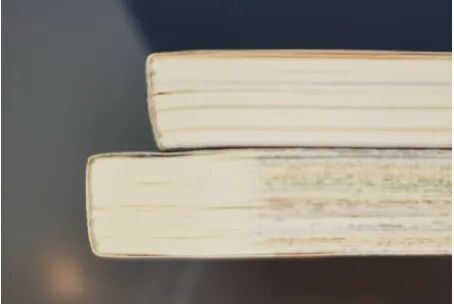
चित्र 4 गोंद की परत बहुत पतली है
(4) यदि गोंद रोलर को सही ढंग से नहीं रखा गया है, तो इससे किताब की रीढ़ की हड्डी के क्षेत्रों में कोई गोंद नहीं रह जाएगा (जैसा कि चित्र 5 में दिखाया गया है)।
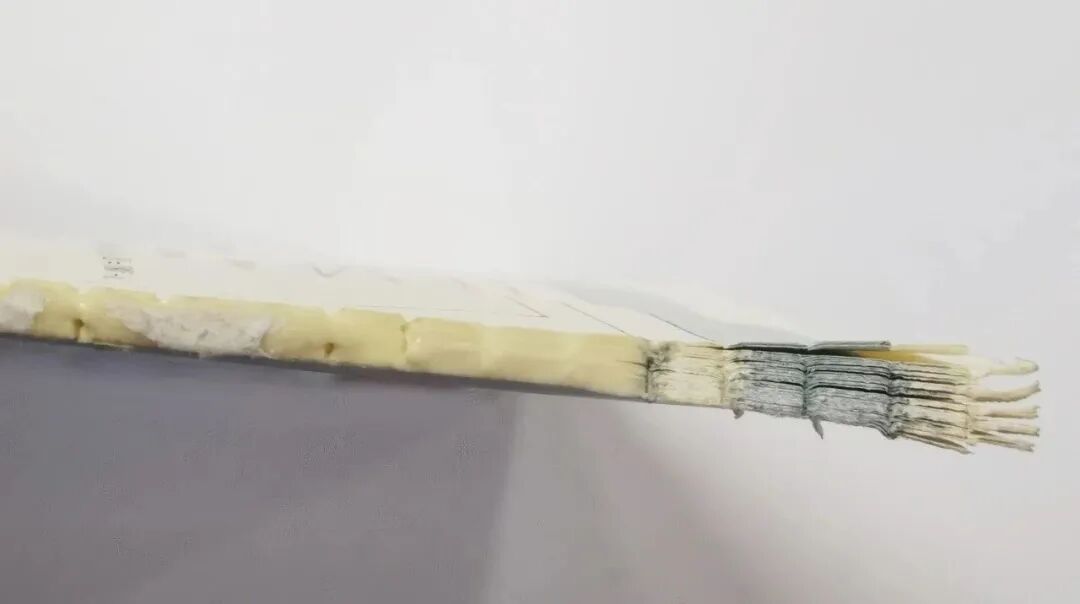 चित्र 5 वह स्थिति जहां रोलर पर गोंद लगाया जाता है वह गलत है, और पैर पर कोई गोंद नहीं है
02/ बैक मिलिंग चाकू का अनुचित समायोजन
(1) पीछे मिलिंग चाकू की धार बुरी तरह घिस गई है। यदि मिलिंग के बाद बुक स्पाइन की सतह ठीक से मिल्ड नहीं है, असमान है, या इसमें मिल्ड टुकड़े हैं, तो यह गोंद लगाने की गुणवत्ता को प्रभावित करेगा (जैसा कि चित्र 6 में दिखाया गया है)।
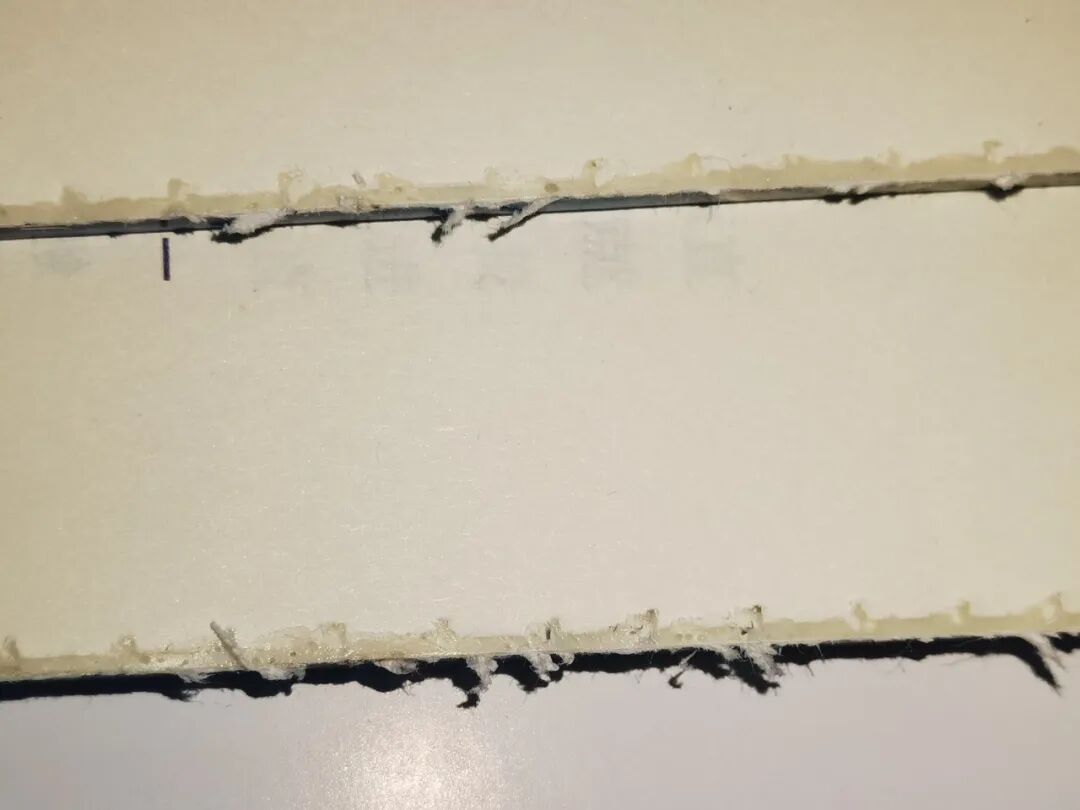 चित्र 6: पुस्तक की रीढ़ की हड्डी की सतह पूरी तरह से मिश्रित नहीं हुई है
(2) यदि बैक मिलिंग कटर और प्रेशर प्लेट के बीच का अंतर बहुत बड़ा है, तो इससे बुक कोर का किनारा ऊपर उठ सकता है, जिसके परिणामस्वरूप असमान मिलिंग बैकिंग हो सकती है।
(3) बैक मिलिंग कटर के क्षैतिज तल से क्लिप किनारे तक अनुचित ऊर्ध्वाधर दूरी समायोजन: यदि दूरी बहुत बड़ी है और स्टेपल के खुले हिस्से में पर्याप्त तनाव का अभाव है, तो इससे कागजों के बीच ढीलापन आ जाएगा, गर्म पिघल चिपकने वाले की प्रवेश गहराई बढ़ जाएगी और रीढ़ की मोटाई बढ़ जाएगी, जिसके परिणामस्वरूप कटआउट की तुलना में मोटाई अधिक हो जाएगी, जिसके परिणामस्वरूप बुलबुले, धारियाँ और धनुष झुर्रियाँ जैसे मुद्दे होंगे, जो तैयार उत्पादों को काटने में भी जटिल होगा; यदि दूरी बहुत छोटी है, तो यह गर्म पिघल चिपकने वाले की प्रवेश गहराई और बंधन शक्ति को प्रभावित करेगी।
03/ समर्थन निर्माण तंत्र का अपर्याप्त समायोजन
(1) समर्थन बनाने वाले तंत्र की अनुचित ऊंचाई या संतुलन: यदि सभी बुलबुले पुस्तक की रीढ़ पर दिखाई देते हैं, तो समर्थन बनाने वाले तंत्र की ऊंचाई को समायोजित करने की आवश्यकता है; यदि जमीन के ऊपर या नीचे बुलबुले दिखाई देते हैं, तो समर्थन के संतुलन को समायोजित करने के लिए एक स्तर का उपयोग करें।
(2) सपोर्ट और हैमरिंग मैकेनिज्म का बुक क्लैंपिंग एक्शन टाइम मेल नहीं खाता: "पहले पुश अप करें, फिर बाद में क्लैंप करें," "एक ही समय में जैक अप करें।" यदि समय मेल नहीं खाता तो बुलबुले भी बन सकते हैं। ऐसे मामलों में, सपोर्ट और हैमरिंग मैकेनिज्म के बुक क्लैम्पिंग एक्शन टाइम को समायोजित करने की आवश्यकता होती है।
04/ कागज का अनुचित चयन एवं मोड़ना
(1) हल्के कागज: हल्के कागज सामान्य ऑफसेट कागज की तुलना में नरम होते हैं। यदि पन्ने पूरी तरह से चपटे नहीं हैं, तो हवा की जेबें बन सकती हैं, जो आसानी से किताब के पिछले हिस्से को खोखला कर सकती हैं।
(2) कवर और बॉडी पेपर की मात्रा में महत्वपूर्ण असमानता: कवर पेपर 200 ग्राम/एम2 से ऊपर होना चाहिए, लेकिन बॉडी पेपर 65 ग्राम/एम2 से कम होना चाहिए, जिससे कवर आकार देने के बाद टेक्स्ट पर खिंच जाता है और पिछला भाग खोखला हो जाता है।
(3) अनुचित तह और स्टैकिंग: पृष्ठों को अनुचित तरीके से मोड़ने या स्टैक करने से सतह पर सिलवटें या असमान सतह (विशेष रूप से मुड़ी हुई रीढ़) हो सकती है, जिससे गर्म पिघला हुआ चिपकने वाला समान रूप से चिपकने में विफल हो जाता है, जिसके परिणामस्वरूप रीढ़ की हड्डी खोखली हो जाती है।
05/ अनुचित स्लॉट समायोजन
(1) यदि स्लॉट की दूरी और गहराई मानक आवश्यकताओं को पूरा नहीं करती है, तो पुस्तक के पीछे चिपकने वाला पदार्थ ठीक से नहीं भरा जा सकता है, जिसके परिणामस्वरूप रिक्त स्थान खोखला हो जाता है।
(2) ग्रूविंग चाकू का गंभीर घिसाव, किताब के पीछे खांचे की असमान गहराई, और गर्म पिघल गोंद को भरना मुश्किल है, जो गोंद लगाने की गुणवत्ता को प्रभावित करता है (जैसा कि चित्र 7 में दिखाया गया है)।
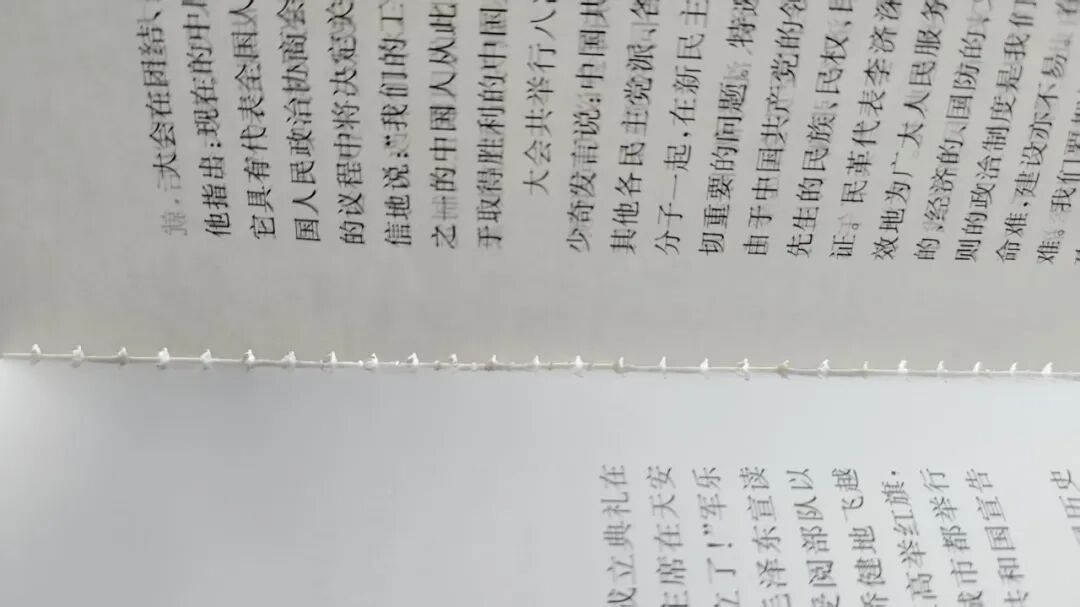 चित्र 7: स्लॉटिंग ब्लेड बुरी तरह घिसे हुए हैं, किताब के पीछे स्लॉट की गहराई असमान है
(3) यदि स्लॉटिंग चाकू और किताब के पिछले हिस्से के बीच का कोण गलत है, तो कागज के टुकड़े और कागज के रेशे स्लॉटिंग के बाद स्लॉट के उद्घाटन को अवरुद्ध कर सकते हैं, जिससे गर्म पिघले हुए गोंद को स्लॉट में प्रवेश करने से रोका जा सकता है, जिसके परिणामस्वरूप पीठ पर अपर्याप्त और असमान गोंद बन सकता है और रीढ़ पर बुलबुले बन सकते हैं।
06/ पुस्तक क्लिप के लिए असंगत क्लैम्पिंग बल समायोजन
जब बाइंडिंग मशीन पर प्रत्येक क्लिप का क्लैंपिंग बल असंगत होता है, तो बहुत कम दबाव वाले क्लिप के अंदर बुक कोर को मिलिंग प्लेट द्वारा मिलिंग बैकिंग स्टेशन के माध्यम से खींचा जा सकता है, जिससे मिलिंग बैक असमान (झुका हुआ) हो सकता है। स्लॉट्स से गुजरने के बाद, बुक कोर और स्पाइन के सामने और पीछे के स्लॉट्स की गहराई असमान हो जाती है, जिसके परिणामस्वरूप असमान समर्थन और समर्थन बल होता है, जो खोखले स्पाइन की ओर जाता है।
07/ गर्म पिघल चिपकने वाले पदार्थ का अनुचित उपयोग
(1) कागज के प्रकार के आधार पर सही गर्म पिघल चिपकने वाले मॉडल का चयन नहीं करना: विभिन्न प्रकार के कागज का उपयोग किया जाना चाहिए, जैसे लेपित कागज, जो उचित प्रकार का होना चाहिए। गर्म पिघल गोंद के विभिन्न मॉडलों को न मिलाएं (गोंद बदलते समय, गोंद पॉट को अच्छी तरह से साफ किया जाना चाहिए), अन्यथा पुस्तक के पीछे चिपकने वाला असमान होगा, जिससे बुलबुले पैदा होंगे।
(2) मशीन की गति गर्म पिघले चिपकने वाले से मेल नहीं खाती: उच्च गति वाले चिपकने वाले को ठीक करने का समय 3~5 सेकंड है, खुलने का समय 5~7 सेकंड है; कम गति वाला गोंद 8~13 सेकंड के लिए ठीक हो जाता है और 9~15 सेकंड के लिए खुल जाता है। गर्म पिघल चिपकने वाले का अनुचित चयन, साथ ही बहुत तेज़ या बहुत धीमी गति से ठीक होने और खुलने का समय, गोंद लगाने की गुणवत्ता को भी प्रभावित कर सकता है और बुलबुले पैदा कर सकता है।
(3) गर्म पिघल चिपकने वाले की अस्थिर गुणवत्ता: कुछ गर्म पिघल चिपकने वाले खराब गुणवत्ता के होते हैं और उनमें कई अशुद्धियाँ होती हैं, जिससे गोंद पॉट की हीटिंग रॉड पर अशुद्धियाँ चिपक सकती हैं या रबर पाइप या रबर व्हील को रोक सकती हैं, जिसके परिणामस्वरूप असमान गोंद अनुप्रयोग हो सकता है और गुहिकायन का निर्माण हो सकता है।
चिपकने वाले बाइंडिंग उत्पादों में गुहिकायन के लिए समाधान
01/ गोंद अनुप्रयोग तंत्र मानकों का अनुकूलन और समायोजन
(1) गोंद तापमान को समायोजित करें: गोंद तापमान को परिवेश के तापमान के अनुसार समायोजित करें ताकि यह सुनिश्चित हो सके कि तापमान अंतर ±5 डिग्री सीमा के भीतर नियंत्रित हो। उदाहरण के लिए, गर्मियों में, गोंद का तापमान 160 डिग्री पर सेट किया जा सकता है, और सर्दियों में, इसे 170 डिग्री तक बढ़ाया जा सकता है।
(2) रबर व्हील की ऊंचाई को समायोजित करें: रबर रोलर और लेवलिंग रोलर की ऊंचाई की जांच करें और समायोजित करें ताकि यह सुनिश्चित हो सके कि रबर व्हील पर दबाव समान और उचित है, अत्यधिक या कम दबाव से बचें।
#1 प्राइमर पॉट के लिए अनुशंसित: नहीं . 1 रबर व्हील स्पेसिंग बुक कोर के साथ 0.50~0.80 मिमी; नहीं . 2 रबर व्हील स्पेसिंग बुक कोर के साथ 0.80~1.00 मिमी; बुक कोर 0.85~0.90 मिमी के साथ समान रबर व्हील स्पेसिंग।
#2 बेस रबर पॉट के लिए अनुशंसित: नहीं . 1 रबर व्हील स्पेसिंग 0.80~1.00 मिमी है; नहीं. 2 रबर व्हील स्पेसिंग 1.80~2.00 मिमी है; एकसमान रबर व्हील स्पेसिंग लगभग 2.00 मिमी है।
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 मिमी, अनुशंसित चिपकने वाली परत की मोटाई 1.5 ~ 2.0 मिमी। मोटी किताबों के लिए, स्लॉट्स को भरने के लिए गोंद बढ़ाएं, और स्लॉट पुलिंग तकनीक (ग्रूव की गहराई 1.5 मिमी से अधिक या उसके बराबर) का भी उपयोग करें।
02/ बैक मिलिंग प्रक्रिया में सुधार
(1) नियमित रूप से बैक मिलिंग एज का निरीक्षण करें: निरीक्षण मानक यह है कि कटिंग एज पर कोई बाहरी दोष नहीं है और कोई निष्क्रियता नहीं है, और मिलिंग प्रभाव (बैकिंग फ़्लैटनेस, खुरदरापन) और प्रक्रिया पैरामीटर (गहराई स्थिरता) को व्यापक रूप से सत्यापित किया जाता है। यदि आवश्यक हो, तो शार्पनिंग या प्रतिस्थापन किया जाना चाहिए (जैसा कि चित्र 8 में दिखाया गया है)।
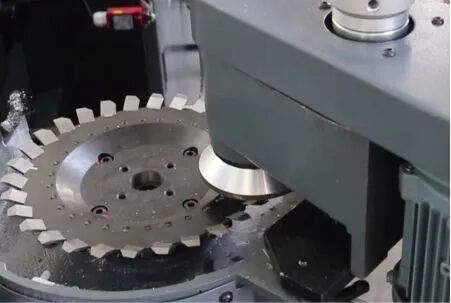
चित्र 8 बुक स्पाइन के मिलिंग ब्लेड का नियमित रूप से निरीक्षण करें
(2) मिलिंग ब्लेड और प्रेशर प्लेट के बीच क्लीयरेंस को समायोजित करें: सामने और पीछे के कटर डिस्क और मिलिंग ब्लेड के बीच क्लीयरेंस को 0.1-0.3 मिमी (फीलर गेज से मापा जाता है) तक समायोजित करें, 0.3 मिमी से अधिक नहीं, यह सुनिश्चित करने के लिए कि मिलिंग के बाद बुक स्पाइन चिकनी है (जैसा कि चित्र 9 में दिखाया गया है)।
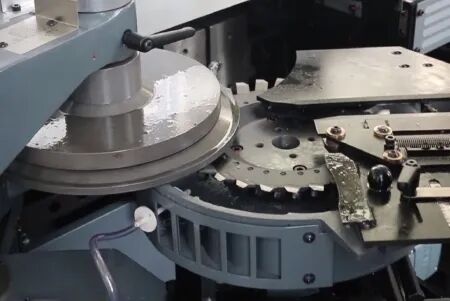
चित्र 9 मिलिंग बैक चाकू और प्रेस प्लेट के बीच के अंतर को समायोजित करना
(3) मिलिंग बैक चाकू की क्षैतिज सतह से बुक क्लैंप के निचले किनारे तक ऊर्ध्वाधर दूरी को सही करना: बुक ब्लॉक स्पाइन बाइंडिंग पर उजागर बुक क्लैंप के हिस्से को सही ढंग से समायोजित करना; आम तौर पर, 10 मिमी की सिफारिश की जाती है। बाइंडिंग पर खुला भाग=मिलिंग मात्रा + 10मि.मी. यदि बाइंडिंग पर खुला भाग 13 मिमी है, तो मिलिंग मात्रा 3 मिमी है।
(4) मिलिंग बैक डेप्थ: सामान्य कागज की मोटाई 1.5-3.0 मिमी है (80 ग्राम/वर्ग मीटर कागज लगभग 2.0-2.5 मिमी मोटा है)। ट्रायल मिलिंग के लिए वेस्ट बुक ब्लॉक का उपयोग करें और जांचें कि क्या मिलिंग बैक की गहराई एक समान है (0.1 मिमी से कम या उसके बराबर गहराई का अंतर योग्य है)।
03/ बुक ब्लॉक निर्माण तंत्र का समायोजन
(1) बुक ब्लॉक बनाने वाले तंत्र की ऊंचाई को समायोजित करना: बुक ब्लॉक फलाव की मात्रा के अनुसार बुक ब्लॉक बनाने वाले तंत्र की ऊंचाई को समायोजित करें। उदाहरण के तौर पर कैम्ब्रिज 12000 प्रिसिजन मॉडल को लेते हुए, मिल्ड बुक ब्लॉक को केसिंग मशीन के ऊपर शून्य स्थिति पर रोकें। इस समय, केसिंग टेबल अपने उच्चतम बिंदु पर है, और गाइड रेल डालने की कामकाजी सतह से केसिंग टेबल की कम दबाव प्लेट तक की दूरी 138.5 मिमी है, जिसमें 0.1 मिमी के भीतर त्रुटि है। इस बिंदु पर, गोंद लगाने के बाद फॉर्मिंग मैकेनिज्म की ऊंचाई किताब की रीढ़ को मजबूती से सहारा देती है।
(2) फॉर्मिंग मैकेनिज्म के संतुलन को समायोजित करना: फॉर्मिंग मैकेनिज्म के संतुलन को पुस्तक के सिर और पूंछ पर हवा के बुलबुले के अनुसार समायोजित करें ताकि यह सुनिश्चित हो सके कि बुक स्पाइन समान रूप से बनी है, सामने से - से - पीछे 0.1 मिमी की त्रुटि के साथ (चित्र 10 देखें)।
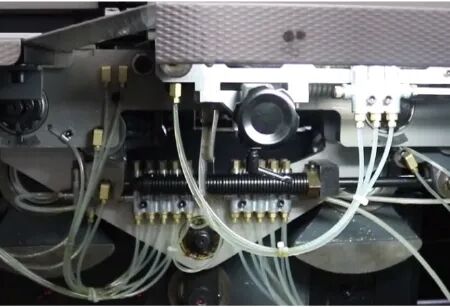 चित्र 10 बाइंडर निर्माण तंत्र संतुलन का समायोजन
04/ पेपर अनुकूलन प्रक्रिया उपाय
(1) हल्के कागज के लिए अनुकूलन उपाय: हल्के कागज को बाइंडिंग से पहले कॉम्पैक्ट और बंडल किया जाना चाहिए और 8 घंटे से अधिक समय तक रखा जाना चाहिए; उपयुक्त गर्म पिघल चिपकने वाला चुनें; गर्म पिघल चिपकने वाला समान रूप से वितरित और पूरी तरह से प्रवेश सुनिश्चित करने के लिए सही बाइंडिंग मशीन की गति, दबाव और अन्य मापदंडों को उचित रूप से समायोजित करें।
(2) बुक ब्लॉक की सपाटता का नियंत्रण: मिल्ड बैक की सपाटता और स्कोरिंग ग्रूव की गहराई सुनिश्चित करने के लिए ऊपरी बुक प्लेटफॉर्म स्तर को समायोजित करें, यह सुनिश्चित करते हुए कि बुक ब्लॉक साफ-सुथरा है, झुर्रियों या कर्लिंग के बिना।
(3) प्रकाशक से पहले ही संपर्क कर लें। सामग्री को डिज़ाइन और चयन करते समय, आधार वजन में बड़े अंतर वाले कवर और बुक ब्लॉक पेपर का उपयोग करने से बचने का प्रयास करें। यदि डिज़ाइन के दौरान आवश्यक हो, तो दोनों के बीच तनाव को स्थानांतरित करने के लिए इन्सर्ट या इंटरलीव्स जोड़ने का प्रयास करें।
05/ स्कोरिंग तंत्र समायोजन
(1) स्कोरिंग गहराई को लगभग 1.2 मिमी तक बढ़ाएं और सुनिश्चित करें कि गर्म पिघला हुआ चिपकने वाला पूरी तरह से खांचे में प्रवेश कर जाए।
(2) स्कोर के बीच की दूरी को 5.0-7.0 मिमी पर नियंत्रित करें।
(3) मिलिंग बैक स्कोरिंग चाकू और स्कोरिंग मिलिंग बैक कटिंग ब्लॉक की नियमित जांच करें और समय पर बदलें।
(4) स्कोरिंग ग्रूव के लिए मानक आवश्यकताएं: ग्रूव के बीच की दूरी 5.0-7.0 मिमी; खांचे की गहराई 1.5±0.5 मिमी।
06/ बुक क्लैंप क्लैंपिंग फोर्स एडजस्टमेंट
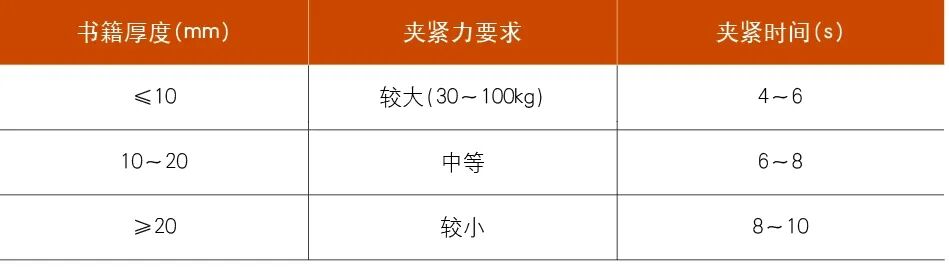
(1) तालिका 1 में दिखाए गए संदर्भ मानकों के साथ, पुस्तक की मोटाई और क्लैंपिंग बल के बीच संबंध निर्धारित करें।
तालिका 1 पुस्तक की मोटाई और क्लैंपिंग बल के बीच संबंध
(2) विभिन्न उपकरण मोटाई सेंसर के माध्यम से पुस्तक मोटाई डेटा का पता लगा सकते हैं, और नियंत्रक स्वचालित रूप से क्लैंपिंग अंतराल को नियंत्रित करने के लिए क्लैंपिंग प्लेटों के विस्थापन से मेल खाता है। उदाहरण के लिए, जब 15 मिमी की पुस्तक की मोटाई का पता चलता है, तो क्लैंपिंग प्लेट=15 मिमी प्लस गोंद परत मुआवजे (लगभग 0.5 मिमी) के अंतराल पर चली जाती है। वैकल्पिक रूप से, प्रत्येक बुक क्लैंप के क्लैंपिंग बल को होस्ट मशीन पर प्रत्येक क्लैंप के टोरसन स्प्रिंग दबाव को समायोजित करके सुसंगत बनाया जा सकता है।
(3) क्लैम्पिंग के बाद, यदि बुक ब्लॉक का सिकुड़न 2.5 मिमी से कम या उसके बराबर है, तो इसे योग्य माना जाता है। झुर्रियों, बुलबुले, उजागर गोंद, या गोंद अतिप्रवाह जैसे दोषों के लिए पुस्तक रीढ़ का यादृच्छिक निरीक्षण करें।
संपूर्ण बाध्य उत्पादों में रिक्तता की समस्या को हल करने के लिए उपकरण, प्रक्रिया, सामग्री और संचालन सहित कई पहलुओं पर ध्यान देने की आवश्यकता होती है। व्यवस्थित विश्लेषण और अनुकूलन के माध्यम से, सही {{2}बाउंड उत्पाद गुणवत्ता की स्थिरता में प्रभावी ढंग से सुधार किया जा सकता है। इस लेख में वर्णित समाधानों को वास्तविक उत्पादन में सत्यापित किया गया है और इसका उद्देश्य वायरलेस परफेक्ट बाइंडिंग प्रक्रिया में मुद्दों को हल करने में साथियों के लिए विचार प्रदान करना है, और वे परफेक्ट बाइंडिंग मशीन ऑपरेटरों और गुणवत्ता इंजीनियरों के लिए संदर्भ मूल्य प्रदान करते हैं।